Nyelv
A CNC rugós tekercselő gép a legfontosabb befektetés egy olyan rugógyártó számára, amely versenyképes szeretne maradni. A bütyökre és végálláskapcsolókra támaszkodó mechanikus tekercselőgépekkel ellentétben a CNC rugós tekercselőgép szinkronizált szervotengelyeken keresztül vezérli a huzalelőtolást, a tekercselési pont helyzetét, a dőlésszögű mozgást és a vágási műveletet. Az eredmény megismételhető tekercsgeometria, gyorsabb beállításváltások és sokkal alacsonyabb selejtezési arány. Ha a gyártási terve nyomórugókat, hosszabbítórugókat vagy 0,05 mm-nél szűkebb tűrésű torziós rugókat tartalmaz, akkor a modern CNC tekercselőgép nem kötelező; ez az alapvonal. Ez az útmutató elmagyarázza, hogyan működnek ezek a gépek, mit jelentenek valójában a tengelyszámok, mely specifikációkat érdemes összehasonlítani, és hogyan lehet a gépet a valós gyártási feltételekhez igazítani.
A működési elv öt szakaszra oszlik: huzalegyenesítés, huzalelőtolás, tekercselés, dőlésszög szabályozás és vágás. A huzalt egy orsóról vagy egy motoros huzaladagoló állványról húzzák le, egyengető hengereken halad át, amelyek eltávolítják az öntvényt és a görbületet, majd belép az adagológörgőkbe. Az adagológörgők a huzalt egy tekercselési ponthoz vagy egy tüske köré nyomják. Ahogy a huzal halad előre, a rugó külső átmérőjét a tekercselési pont helyzete határozza meg. A szervohajtású emelkedési szerszám merőlegesen mozog a huzal útvonalára, és rést hoz létre a szomszédos tekercsek között. A beprogramozott tekercsszám elérésekor egy vágókés választja el a rugót a bejövő huzaltól, és a vezérlőrendszer azonnal elindítja a következő ciklust.
A CNC változat alapvetően abban különbözik a mechanikus gépektől, hogy minden formázási paraméter programozható numerikus érték. A mechanikus tekercseken a külső átmérőt úgy változtathatja meg, hogy kézzel meglazít egy ellenanyát és mozgat egy bütyköt. CNC gépen a külső átmérőt a vezérlőképernyőn kell megadni, és a szervotengely automatikusan pozícionálja magát. A rugós gépiparban közzétett gyártási adatok szerint ez a váltás egy tipikus nyomórugó beállítási idejét mechanikus gépen körülbelül 40-60 percről körülbelül 5-10 percre csökkenti egy jól programozott CNC modellen. Az alábbi táblázat összehasonlítja a két géptípust azon tényezők alapján, amelyek a legfontosabbak a műhelyben.
| Összehasonlító elem | Mechanikus tekercselő gép | CNC rugós tekercselő gép |
|---|---|---|
| Beállítási idő rugótípusonként | 30-60 perc | 5-10 perc |
| Dimenziós ismételhetőség | A kezelő képességétől függ | Konzisztens 0,01 és 0,03 mm között |
| Szerszám változtatások | Több bütyök és fizikai leállás | Programváltás plusz néhány szerszámpozíció |
| Képes összetett formák előállítására | Nagyon korlátozott | Horgok, pigtailek és hajlítások többtengelyes formázása |
| Adatrögzítés és minőségkövetés | Nem elérhető | Beépítve a vezérlőrendszerbe |
A CNC rugós tekercselő gép tengelyeinek száma határozza meg, hogy hány független mozgást lehet egyszerre végrehajtani. A 3 tengelyes gép jellemzően a huzalelőtolást, a tekercselési pontot vagy a fő bütyköt és a menetemelkedést vezérli. Ez a konfiguráció lefedi a szabványos nyomó- és hosszabbítórugók többségét. A 5 tengelyes gép olyan szerszámtengelyeket ad hozzá, amelyek bonyolultabb alakítási műveleteket tesznek lehetővé, mint például a copfos végek hajlítása, változó dőlésszögű szakaszok előállítása és a közeli tűréshatárú torziós rugólábak kialakítása. A 6 tengelyes vagy 7 tengelyes gép , mint például a TK-760 osztály, még nagyobb alakítási szabadságot biztosít, és képes kezelni a skála nehezebb végén lévő huzalátmérőket.
A magasabb tengelyű gépek akkor is számítanak, ha különböző rugócsaládokat gyártanak ugyanazon a gépen. Például egy autófelfüggesztési rugókat és kisméretű, precíziós hosszabbítórugókat egyaránt gyártó gyártónak extra tengelyekre van szüksége a különböző szerszámbeállítások kezelésére anélkül, hogy az alakítási területet fizikailag átépítené. A gyakorlati szabály egyszerű: ne vásároljon több tengelyt, mint amennyit a termékösszetétele megkíván, mert minden további tengely költséget és programozási bonyolultságot jelent. Ha azonban van egy munkaboltja, amely sokféle rendelést futtat, az 5 tengelyes vagy magasabb gépek elkerülik a gyakori szerszámcserék szűk keresztmetszetét.
 TK-320B 3 tengelyes CNC rugós tekercselőgép 3,0 mm-es huzalhoz Ez a 3 tengelyes gép lefedi a népszerű 0,5–3,0 mm-es huzaltartományt független osztástávolság-szabályozással, kétnyelvű interfésszel és kézi mintakészítéssel, amely közepes kapacitású gyártásra alkalmas, extra tengelyekre való túlköltés nélkül. Termék megtekintése →
A vásárlók gyakran az árra és a márkára összpontosítanak, de a valódi kiválasztási kritériumok technikai jellegűek. Az öt specifikáció, amely meghatározza, hogy egy gép megfelel-e a termelésnek, a következők: huzalátmérő tartomány, maximális rugó külső átmérő, előtolási sebesség, tengelyek száma és vezérlőrendszer képessége. A huzalátmérő-tartomány az első szűrő: egy 0,5-3,0 mm-es huzalra tervezett gép nem képes gazdaságosan 6 mm-es huzalrugót előállítani. A legtöbb gyártó modellszámai gyorsan jelzik a kapacitást. A TK-320 modell például a 3,0 mm-es huzalosztály köré épül, míg a TK-760 modell a 6,0-7,0 mm-es tartományban nehezebb huzalokat céloz meg.
| Specifikáció | Tipikus tartomány | Miért számít |
|---|---|---|
| A huzal átmérője | 0,3 mm-től 6,0 mm-ig vagy több | Meghatározza, hogy egyáltalán milyen rugóméreteket tud gyártani |
| Maximális rugó külső átmérője | 10 mm-től 80 mm-ig, típustól függően | Korlátozza a gépen belüli fizikai alakítási teret |
| Előtolási sebesség | 30-120 m/perc | Közvetlenül befolyásolja a ciklusidőt és a műszakonkénti teljesítményt |
| Tengelyek száma | 3-12 tengely | Meghatározza a geometriai formázás szabadságát és rugalmasságát |
| Vezérlőrendszer típusa | Ipari PC szervo meghajtókkal | Befolyásolja a programozás egyszerűségét, a memóriát és a diagnosztikai képességet |
Ne hagyja figyelmen kívül a vezérlőrendszert. A nagy mechanikai pontosságú, de rosszul megtervezett vezérlőfelületű gép több órányi programozási időbe kerül. Keressen olyan vezérlőrendszert, amely támogatja a grafikus rugós paraméterbevitelt, az egyes szervotengelyek valós idejű felügyeletét, számos programrecept tárolását és szabványos USB vagy hálózati adatátvitelt. Ezek a funkciók közvetlenül csökkentik az átállási időt, és reálissá teszik, hogy egy kezelő négy-hat gépet felügyeljen.
 TK-335 3 tengelyes CNC rugós tekercselőgép egyszerű vezérléssel Ez a modell ugyanazt a 3 tengelyes konfigurációt kínálja, mint a TK-320B, de hatékony programozásra tervezték, és támogatja a gyors átállást a grafikus paraméterbevitel és a többgépes felügyelet révén, ideális az egyszerűsített kezelést igénylő üzletek számára. Termék megtekintése →
A CNC rugós tekercselő gép nem működik egyedül. A huzaladagoló rendszer a következetesség szíve. Ha a huzalelőtolás megcsúszik vagy rezeg, a rugó emelkedése és külső átmérője még egy tökéletesen hangolt gépen is ingadozik. A komoly gyártók megerősített adagolóhengereket, huzalkiegyenesítőt és opcionálisan motoros huzaladagoló állványt szállítanak, amely alacsony feszültség mellett aktívan betáplálja a huzalt a gépbe. A huzaladagoló állvány, mint például az SLB-2800 típus, javítja a stabilitást, különösen nehéz huzaltekercsek használatakor, mivel megakadályozza a huzal összegabalyodását és csökkenti a fő adagológörgők terhelését.
A vágási minőség a második leggyakoribb hibaforrás. A szervo nyírókészülék tisztább vágást és jobb rugóvégminőséget biztosít, mint a mechanikus vágóbütyök, mivel a vágási sebesség és az időzítés programozható. Zárt és köszörült végeket igénylő rugóknál a tekercs kimenetének egyenletesen kell betáplálnia egy rugós darálóba; horgos hosszabbító rugókhoz formázó szerszámokra és huzalhajlítási képességre van szükség, amely 5 tengelyes vagy magasabb konfigurációhoz tartozik. Először tervezze meg a teljes folyamatsort, majd válassza ki a hozzá illő tekercselőgépet.
A pontosságot általában kétféleképpen idézik: pozicionálási felbontás és ismételhetőség. A pozicionálási felbontás az egyes szervotengelyek minimális programozható mozgására vonatkozik, amely gyakran 0,01 mm vagy jobb a modern kínai és európai gépeken. Az ismételhetőség arra utal, hogy a gép milyen következetesen tér vissza ugyanabba a pozícióba több cikluson keresztül. A rugógyártásnál az ismételhetőség a fontosabb szám, mivel a rugó specifikációit, például a szabad hosszúságot és a külső átmérőt közvetlenül a tengelypozíciók határozzák meg. Egy jól karbantartott CNC rugós tekercselőgép stabil gyártási futás mellett 0,1 mm-en belül tudja tartani a rugómentes hosszt és 0,03 mm-en belül a külső átmérőt.
Ennek gyakorlati következménye, hogy árajánlat kérése előtt meg kell határoznia a tűréskövetelményeket. Ha a rugói autóülésekhez vagy orvosi eszközökhöz valók, a tűrésosztály szigorúbb, és a gépnek merevebb vázra, jobb vezetősínekre és jobb minőségű szervomotorokra van szüksége. Ha a rugók általános hardverhez valók, akkor valószínűleg egy szabványos 3 tengelyes gép is elegendő. A kockázatok kiküszöbölésének legjobb módja, ha megkérünk több beszállítót, hogy erősítsék meg, hogy gépük képes-e tartani a szükséges tűréshatárt egy tesztrugón, és minden megbízható gyártó elfogadja a próbarendelés mintáját.
A régi mechanikus tekercs CNC rugós tekercsgépre cseréjének üzleti oka általában három számon alapul: ciklusidőn, selejtezési arányon és munkaerőköltségen. A CNC gépek nagyobb előtolási sebességgel működhetnek, mert a szervovezérlés stabilan tartja a huzalt, különösen kis nyomórugók kialakításakor. A tipikus ciklusidők 15-30 százalékkal csökkennek az azonos rugós kialakítású mechanikus gépekhez képest, és gyakorlatilag megszűnik a méretsodródásból származó selejt.
A többgépes működés és a gyors átállás révén munkaerő-megtakarítás érhető el. A négy mechanikus gépet üzemeltető gyártásvezetőnek gépenként egy kezelőre van szüksége a műszak nagy részében. Ugyanaz a kezelő öt-hat CNC gépet tud kezelni, mert a programozási változtatások a központban történnek, és a felügyelet ritkán folyamatos. Adja hozzá a szerszámköltség csökkenését, mivel a CNC-gépekhez kevesebb fizikai bütyök szükséges, és a megtérülési idő általában 18 és 30 hónap között van egy kis-közepes rugógyárban. A gépek termelékenységének részletes műhelyszintű összehasonlítása megjelenik a CNC és a hagyományos rugós gyártási módszerek működési értékelésében. céges híroldal , amely valós gyártási példákat dokumentál.
A CNC rugós tekercselő gépek megbízhatóak, de pontosságuk néhány karbantartási tudománytól függ. A kritikus ellenőrzési pontok az adagológörgők, a vezetősínek, a kenőrendszer, a szervomotorok és az elektromos szekrény. Az adagológörgők idővel elkopnak, és havonta ellenőrizni kell őket, nem lapos foltok és hornyok kopása szempontjából. A vezetősínek tiszta kenésre van szükségük a tengelypozíció pontosságának megőrzéséhez. A vezérlőrendszerről rendszeresen biztonsági másolatot kell készíteni, hogy a programreceptek és a kalibrációs paraméterek ne vesszenek el.
Ezen lépések kihagyása nem töri meg azonnal a gépet, de fokozatosan rontja a méretstabilitást. A CNC tekercsek leggyakoribb helyszíni javítási problémái, mint például az inkonzisztens emelkedés vagy ingadozó külső átmérő, leggyakrabban az elhasználódott adagolóhengerekre vagy a meglazult vezetősínre vezethetők vissza, nem pedig az elektronikus vezérlőrendszerre. A jó karbantartás tehát közvetlen befektetés a kimenet minőségébe.
A CNC rugós tekercselő gépek szinte minden olyan tervezett terméket táplálnak, amely rugót használ. A három legnagyobb alkalmazási blokk mennyiség szerint az autóipari és mobilitási alkatrészek, az elektrotechnika és az orvosi eszközök. Az autóiparban nagyon nagy tételben gyártják a felfüggesztő rugókat, szeleprugókat, fékvisszatérő rugókat és ülékrugókat, ami különösen értékessé teszi a CNC tekercsek váltási sebességét és többtengelyes kapacitását. A mobilitási és autóipari alkalmazások szegmense is szigorú nyomon követhetőséget követel meg, a CNC gépek pedig tételenként naplózhatják a gyártási paramétereket, ami támogatja a minőségi dokumentációt. Az elektrotechnikai alkalmazások kis precíziós rugókat igényelnek a kapcsolókhoz, csatlakozókhoz és relékhez, ahol a vezeték átmérője általában 1,0 mm alatt van, és a tiszta vágás elengedhetetlen.
Az orvostechnikai eszközök rugók még tovább mennek a pontosság terén, gyakran sorjamentes végeket és pontos mechanikai tulajdonságokat követelnek meg. Ezekben az alkalmazásokban egy 5 tengelyes vagy 6/7 tengelyes gép biztosítja az összetett véghorgok előállításához szükséges szerszámmozgást másodlagos műveletek nélkül. A repülőgép- és távközlési szektorban hasonló követelmények vonatkoznak, de kisebb tételméretekkel és egzotikusabb huzalanyagokkal. Ha részletesen meg szeretné tekinteni, hogy a rugós gépek hogyan szolgálják ki a járművek gyártósorait, tekintse meg az alkalmazás áttekintését mobilitás és autóipar . A nehezebb huzalkapacitású gépek, mint például a TK-760 6/7 tengelyes tekercselő, lefedik az ipari berendezések beszállítóira jellemző szélesebb átmérőtartományt.
 TK-760 6/7 tengelyes CNC rugós tekercselőgép nehéz huzalokhoz A 6,0–7,0 mm-es huzalt lefedő 6 vagy 7 tengellyel ez a gép bonyolult végkampókat és különféle vágási típusokat kezel, így elengedhetetlen a pontosságot és sokoldalúságot igénylő orvosi, repülőgép- és ipari rugókhoz. Termék megtekintése →
Még egy jó CNC rugós tekercselő gép esetén is előfordulhatnak minőségi problémák, amikor a gép, a szerszámok vagy a huzal állapota megváltozik. Megoldásuk szisztematikus ellenőrzési sorrendet igényel: először ellenőrizni kell a vezeték minőségét, majd a mechanikai beállítást, végül a program paramétereit. Az alábbi táblázat felsorolja a leggyakrabban jelentett problémákat és a szervizmérnökök által használt standard korrekciós megközelítést.
| Hiba | Legvalószínűbb ok | Javító intézkedés |
|---|---|---|
| A külső átmérő túl nagy vagy túl kicsi | A tekercselési pont elkopott vagy rosszul van beállítva | Helyezze vissza a tekercselési pontot, és ellenőrizze az átmérőt egy tesztrugóval |
| A dőlésszög a tavasz mentén változik | Az adagolóhenger megcsúszása vagy dőlésszögű szerszámkopása | Cserélje ki az adagológörgőket, ellenőrizze a dőlésszögű szerszám érintkezési felületét |
| A vezeték gyakran elszakad | Helytelen hajvasaló beállítás vagy anyagkeménység | Csökkentse az egyengető nyomását, ellenőrizze a huzal szakítószilárdságát |
| A vágott vége meghajlott vagy elszakadt | A vágópenge tompa vagy rossz a nyírási időzítés | Élesítse vagy cserélje ki a pengét, állítsa be a nyírási tengely időzítését |
| A beállítás utáni első darabok túl vannak a tűréshatáron | A program nem huzalrugóra optimalizálva | Állítsa be a kompenzációs értékeket a vezérlőrendszerben |
A fő különbség a mozgás létrehozásának és vezérlésének módja. A mechanikus gépek bütyköket, fogaskerekeket és végálláskapcsolókat használnak, így a rugós kialakítás megváltoztatása fizikai bütykök és ütközők cseréjét jelenti. A CNC gépek szervomotorokat használnak minden tengelyhez, és minden mozgást numerikus programértékek határoznak meg. Ez egyszerűbb váltást, nagyobb megismételhetőséget biztosít, és olyan összetett rugóformák készítését teszi lehetővé, amelyeket egy mechanikus gép nem tud.
Az egyenes nyomórugókhoz lapos zárt végekkel és speciális pigtail ívek nélkül a 3 tengelyes gép a gazdaságos választás. Válasszon 5 tengelyt, ha precíziós véghorgokkal, változó tekercstávolságú rugókat vagy bonyolultabb vágási és formázási sorozatokat szeretne készíteni. Válasszon 6-7 tengelyt, ha a termékkínálat széles, és maximális rugalmasságot szeretne a szerszámpozícionálásnál nehezebb huzalokon.
A gép bármilyen feltekerhető és vágható vezetéket képes feldolgozni a rendelkezésre álló szerszámokkal. A tipikus anyagok közé tartozik az olajjal edzett rugóacél, keményre húzott szénacélhuzal, rozsdamentes acélhuzal, foszforbronz, berillium réz és zenedrót. A fő korlátok a gép huzalátmérő-tartománya és az anyag keménysége. Egyes nagy szilárdságú ötvözethuzalokhoz keményfém adagológörgők és szerszámok szükségesek az ésszerű szerszámélettartam eléréséhez.
Az azonos huzalátmérőt és hasonló szerszámpozíciókat használó kialakításnál az átváltás csak a mentett program betöltésével és két vagy három szerszám elhelyezésével történik; ez 5-15 percet vesz igénybe. Ha a huzal átmérője megváltozik, vagy más szerszámokra van szükség, a gép hozzáférésétől függően 20-40 percet várjon. Ez még mindig lényegesen gyorsabb, mint egy mechanikus gép, ahol új bütyköket kell felszerelni és beállítani.
Igen, megfelelő szerszámkészlettel és elegendő tengellyel. A nyomórugókhoz tekercselési pontra, középső csapra vagy tengelyre és dőlésszögű szerszámra van szükség. A hosszabbító rugóknak további szerszámokra van szükségük a véghorgok kialakításához, ezért általában az 5 tengelyes gép használata javasolt. Az egyenes lábú torziós rugókhoz lábhajlító szerszámok szükségesek. Egyetlen 5 tengelyes vagy 6/7 tengelyes gép lefedi mind a három rugócsaládot, ha a huzalátmérő tartomány megfelel az alkatrészeknek.
Tartsa tisztán és megfelelően lenyomva az adagológörgőket, ellenőrizze, hogy a huzalegyenesítő a tényleges huzalátmérőre van beállítva, és használjon megfelelően megfeszített huzaladagoló állványt, hogy megakadályozza a huzal egyenetlen meghúzását. Időnként ellenőrizze az adagológörgő hornyát is; a kopott horony megváltoztatja az effektív előtolási átmérőt és hosszhibákat okoz. Az egyes váltások első darabjának megfigyelése a programozott hosszhoz képest elkapja a sodródást, mielőtt selejtté válik.
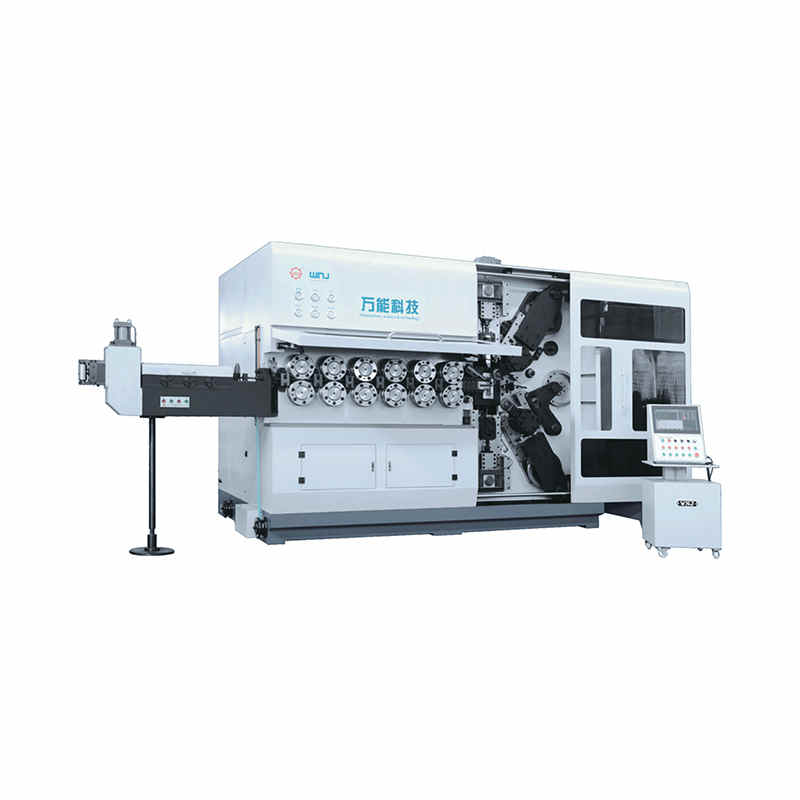
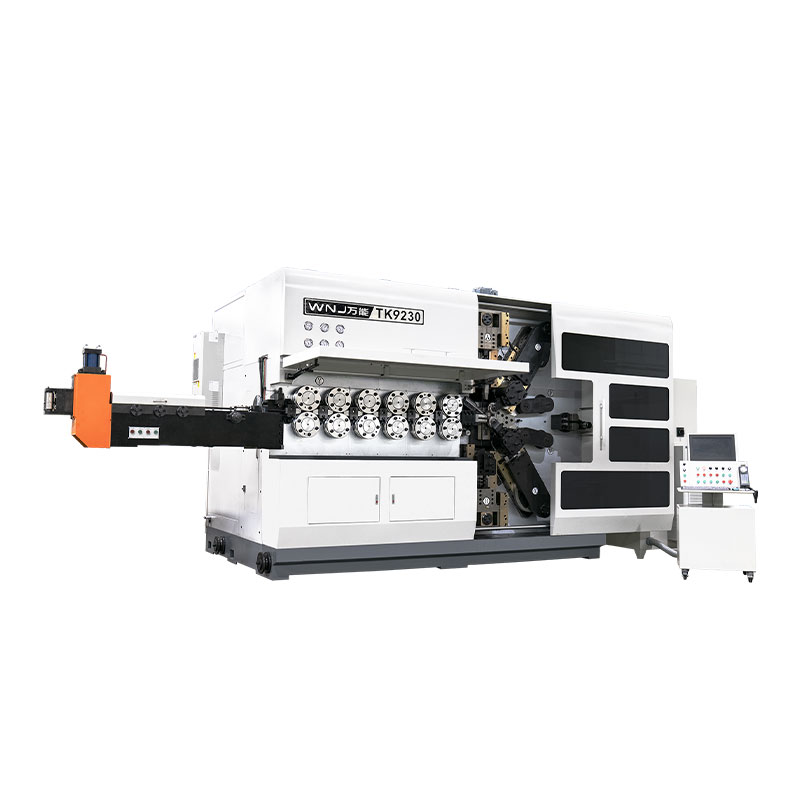
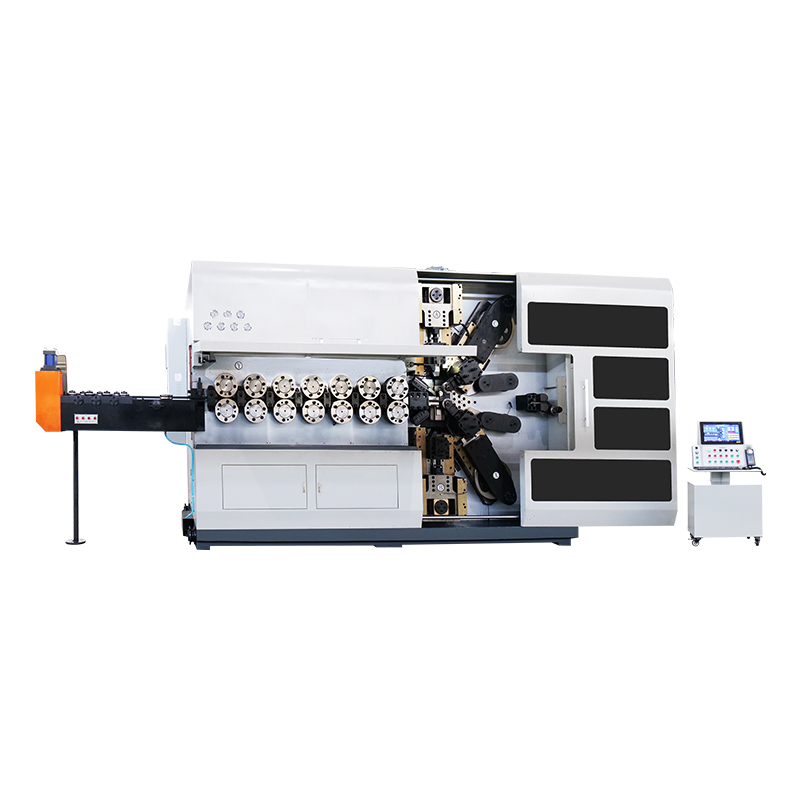
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése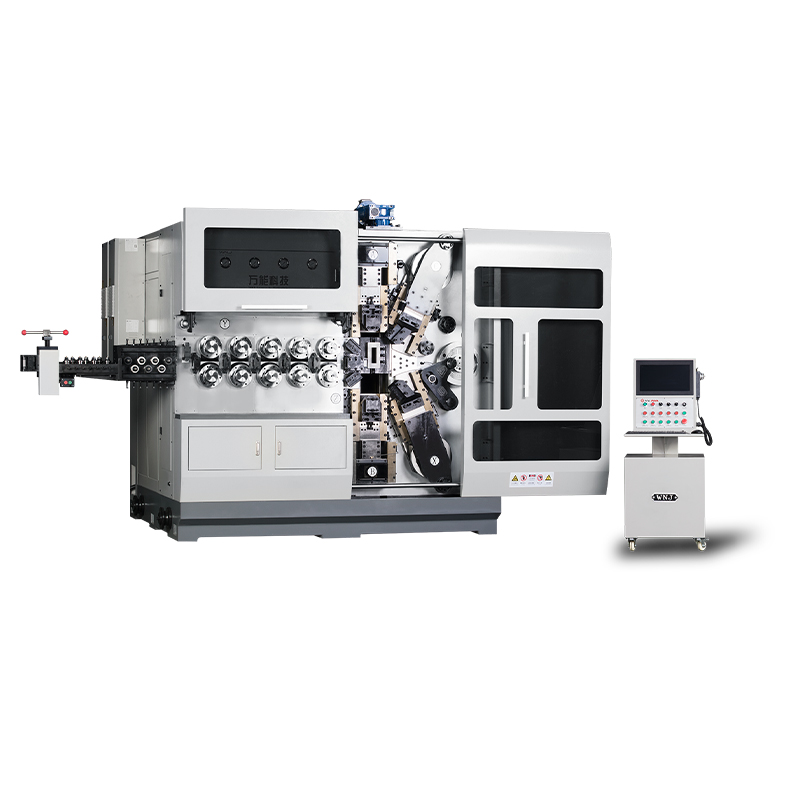
TK12120 TK-12120 12 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése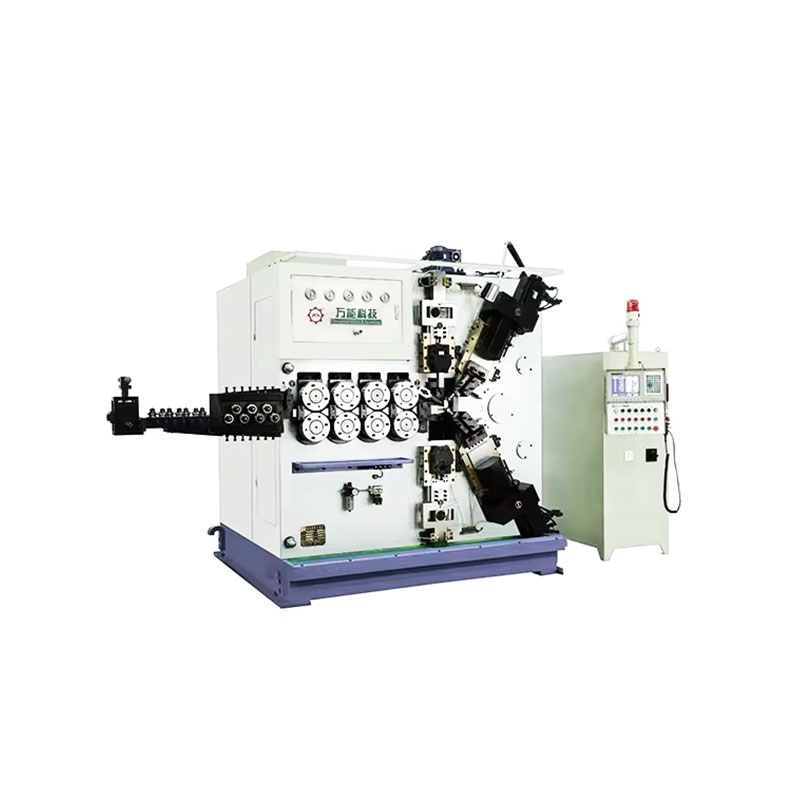
TK-6160 TK-6160 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése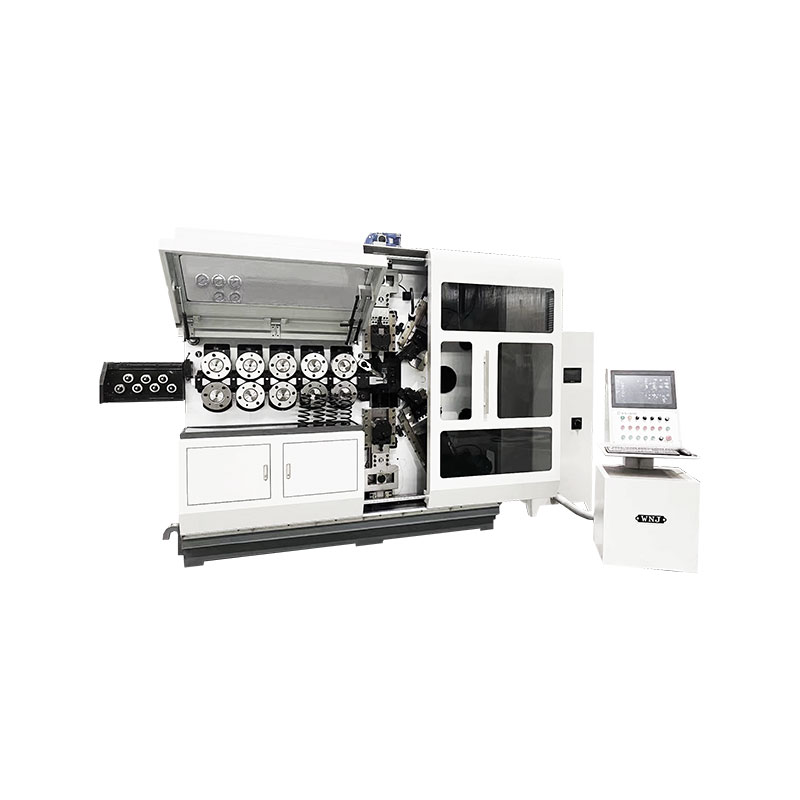
TK-6120 TK-6120 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése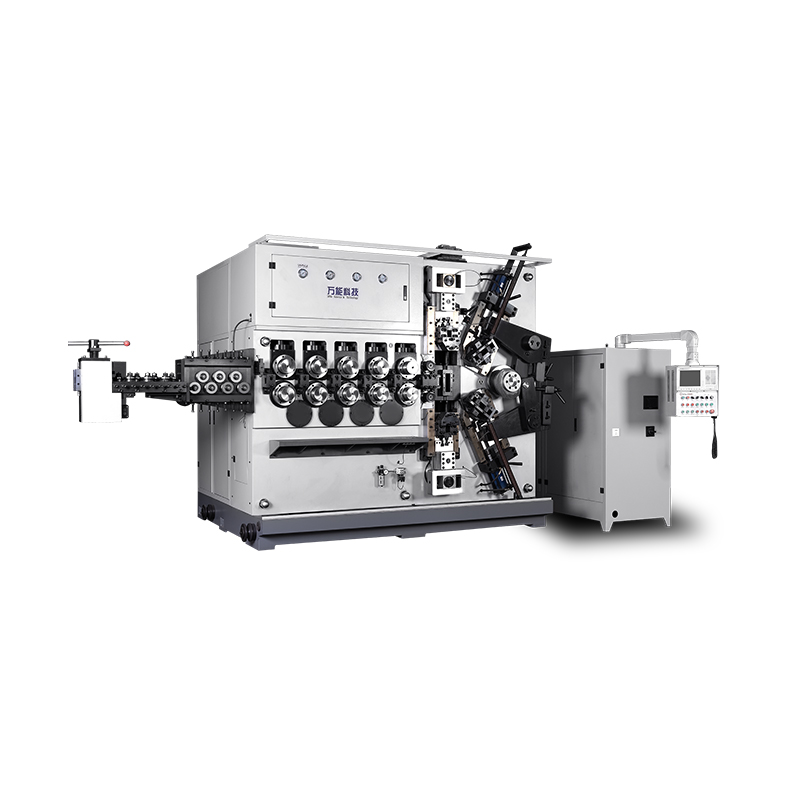
TK-5200 TK-5200 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése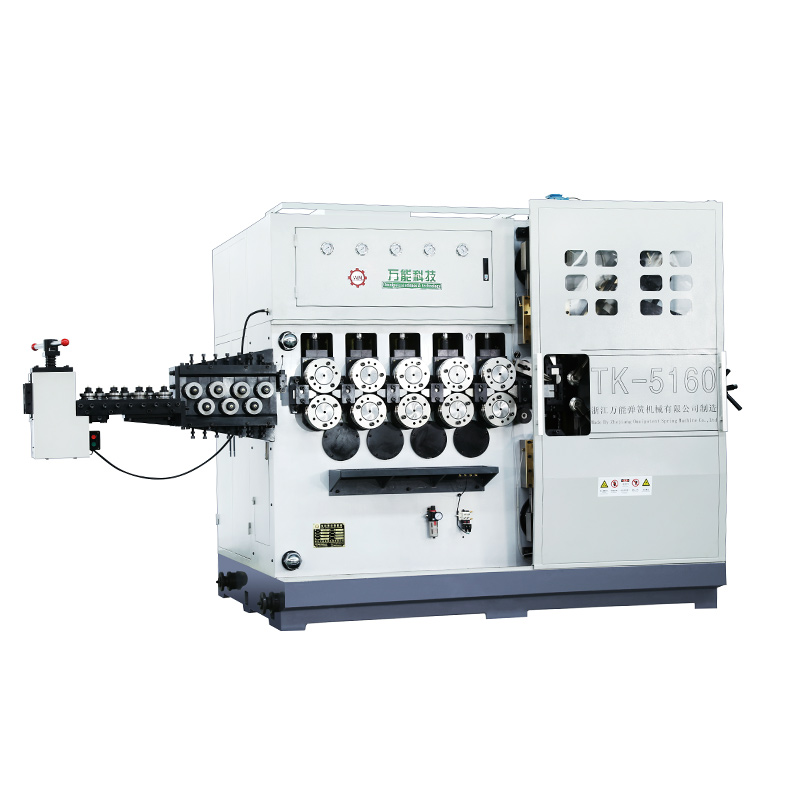
TK-5160 TK-5160 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése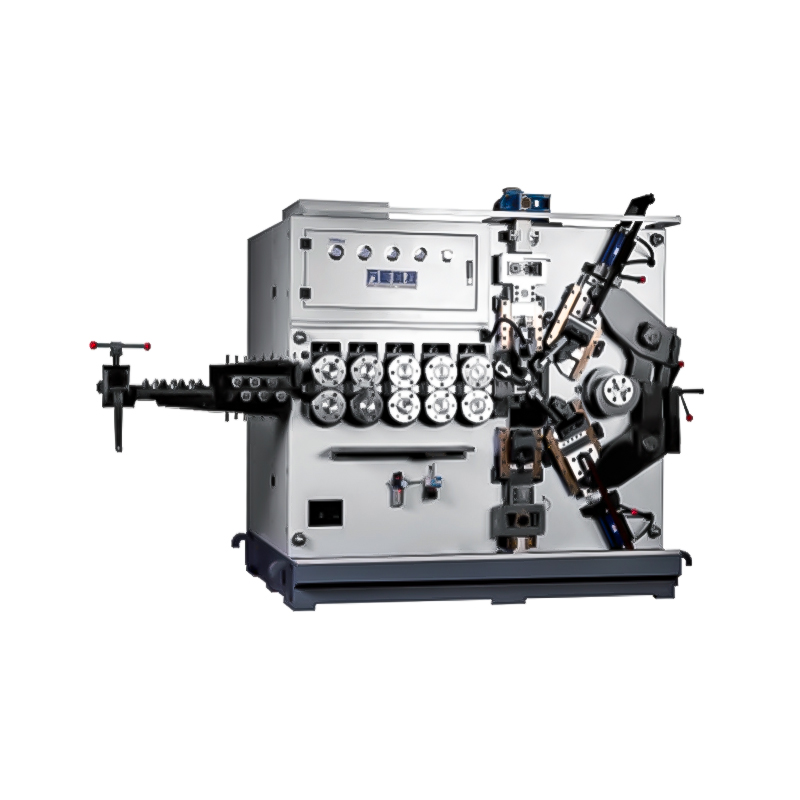
TK-5120 TK-5120 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintéseMobil QR kód