Nyelv
Minden huzaltekercs, amely az alakítóműhelybe kerül, döntést hoz: jobb-e ezt az alkatrészt bütykös hajtású rugós gépen, dedikált tekercsen vagy CNC huzalformázó gép ? A legtöbb modern gyártósorra a rövid válasz a CNC huzalformázó gép, mivel az alakváltozásokat nem szerszámtér változtatásokká, hanem szoftveres változtatásokká alakítja át. A program eltárolása után ugyanaz a gép egy egyszerű horogból egy több hajlítású, háromdimenziós konzolba tud mozogni nagyjából annyi idő alatt, amennyire egy új fájl betöltése szükséges.
Ez az útmutató elmagyarázza, mit csinál valójában egy CNC huzalformázó gép, hogyan változtatja meg a tengelykonfigurációja a képességét, hol van átfedés a rugós tekercsekkel, és mit kell ellenőrizni, mielőtt tőkét fektetne le egy ilyenre. A végkövetkeztetés: ha az alkatrészkeverék torziós rugókat, huzalkapcsokat, horgokat, konzolokat vagy bármilyen geometriát, amely több síkban is hajlik, ez a géposztály kínálja a legszélesebb felhasználható tartományt a drótformázó berendezések közül.
A CNC huzalformázó gépek képességhatárai szélesebbek, mint azt sok vásárló feltételezi. Nem korlátozódik csavarrugókra, bár sok rugócsaládot képes létrehozni. A gép igazi ereje abban rejlik, hogy huzalból olyan formákat hoz létre, amelyek különböző irányú hajlítást, hurkokat képeznek a végén, csavarják a lábakat, és tisztán levágják. A mechanikus bütykös gépekkel összehasonlítva a CNC-verzió minden új alkatrésznél csökkenti a tervezési, vágási és bizonyítási időt és költséget.
Van egy fontos határ. Ha egyetlen nyomórugós kialakításra van szüksége nagyon nagy mennyiségben hónapokig, akkor egy erre a célra szolgáló CNC rugós tekercselőgép általában gyorsabban elkészíti. A CNC huzalformázó gépek akkor nyerik el pozíciójukat az alkatrészek változatossága nagy és gyakoriak az átállások , ami normál állapot a bérgyártásban és az OEM beszállítói üzletekben.
Az összes CNC huzalformázó gép ugyanazt a sorrendet követi: egyenesít, adagol, hajlít, vág. A modellek közötti különbségek abból fakadnak, hogy hány hajlítási tengely hat egyszerre a huzalra, milyen pontosan szabályozza az előtolási hosszt, és milyen gyorsan számítja újra a vezérlőrendszer a szerszámpozíciókat egy új alkatrészprogramhoz.
A munkafolyamat szempontjából minden hajlítás, előtolási hossz és vágási pozíció koordinátaértékként van meghatározva a vezérlőben. Ez az, ami gyorsítja az átállást: fizikailag nem módosítja az alakgeneráló rendszert a vezető és a szerszámblokk cseréjén túl. Ugyanez a logika teszi lehetővé az automatikus korrekciót is, mivel a vezérlőrendszer össze tudja hasonlítani a parancsolt pozíciókat az egyes szervotengelyekről érkező tényleges visszacsatolásokkal.
A tengelyszám a legtöbbet idézett specifikáció a huzalformázásban, mivel ez korrelál az egy menetben megépíthető geometria összetettségével. Általános szabály, hogy ne vásároljon több fejszét, mint amennyit a termék ütemterve indokol; egy 10 tengelyes gép üzemeltetése, programozása és karbantartása többe kerül, mint egy 3 tengelyes gépé. Ugyanakkor, ha elfogadja a többsíkú ívekkel végzett munkát, az alulspecifikáció lassabb ciklusokhoz, kézi másodlagos műveletekhez és inkonzisztens alkatrészminőséghez vezet.
| Axes | A szabadság formálása | Tipikus alkatrészek | Tipikus vezetéktartomány |
|---|---|---|---|
| 3 tengelyes | Előtolás, vízszintes hajlítás, vágás | Horgok, egyszerű kapcsok, kis hosszabbító rugók | 0,3-3,0 mm |
| 5 tengelyes | Szerszámtengelyeket ad hozzá a síktól eltérő mozgáshoz | Torziós rugók, 3D kapcsok, kis autóipari konzolok | 0,5-5,0 mm |
| 6/7 tengelyes | Több egyidejű szerszámpozíció | Több hajlítású 3D formák szűk sugarú | 1,0-6,0 mm |
| 10 tengelyes | Két alakító kar többszerszámos vezérléssel | Összetett 3D rugók és formázott szerelvények | 1,5-10,0 mm |
| 12 tengelyes bütyök nélküli | Maximális szerszámmobilitás, bütykök nélkül | Komplex orvosi, űrhajózási és magas keverékű alkatrészek | 0,5-12,0 mm |
A 3 tengelyes gép a legalacsonyabb költségű belépési pont, és továbbra is a legnépszerűbb konfiguráció az üzletekben, amelyek alkatrészei lapos horgok, kapcsok és egyszerű rugók. Amikor mérnökei elkezdenek torziós rugókat tervezni eltolt lábakkal vagy huzalformákkal, amelyek két síkban hajlanak, az 5 tengelyes gépre való ugrás megszünteti a legtöbb szerszámozási kompromisszumot. 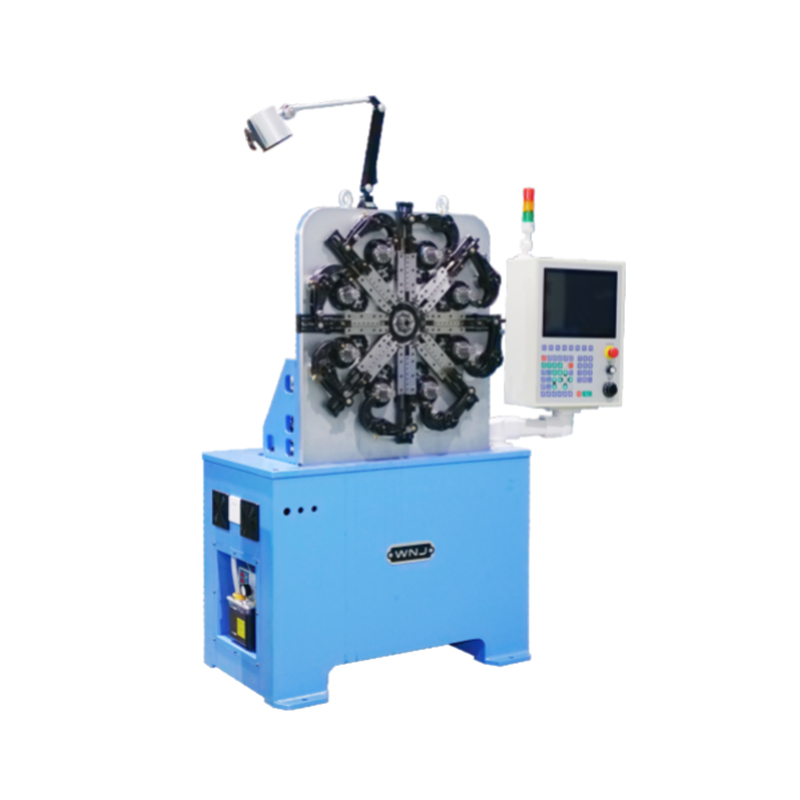 CNC-625D 3 tengelyes rugóalakító gép egyszerű rugókhoz Ez a 3 tengelyes formázógép a legalacsonyabb belépési költséget kínálja a lapos horgokat, kapcsokat és egyszerű rugókat gyártó üzletek számára. Négytengelyes vezérlése lehetővé teszi az egylépéses vagy szinkron működést automatikus leállítással a hibás alkatrészeknél. Termék megtekintése → Referenciaként a 625D osztályú 3 tengelyes formázógép a WNJ sorozatban lefedi ezt a szegmenst, míg a 625Z/635Z/650Z sorozat ugyanezt az alakítási elvet öt vezérelt tengelyre kiterjeszti.
A vegyes gyártási sorozatokat kínáló üzletek számára a 10 tengelyes és 12 tengelyes bütyök nélküli konfigurációk biztosítják a legszélesebb működési keretet. Előnyük a több szerszámtartó egyidejű mozgatása, ami csökkenti a ciklusidőt azokon az alkatrészeken, amelyeket egyébként indexelni vagy áthelyezni kellene. A kompromisszum a meredekebb programozási követelmény és a magasabb vételár.
Az emberek gyakran felváltva használják a két kifejezést, de eltérő erősségre utalnak. A CNC rugós tekercselő gépet nagy sebességű spirális alakzatokra optimalizálták, míg a CNC huzalformázó gépeket tetszőleges 3D huzalformákra és rugótípusokra optimalizálták, amelyek hajlítást igényelnek tekercselés helyett. A helyes választás a domináns alkatrész geometrián múlik, nem csak a gép márkáján vagy árán.
Sok rugós gyártósor mindkét géptípust egymás mellett tartja. Ha arra számít, hogy egy huzalformázó gép helyettesíti a tekercset az egyenes kompressziós munkákhoz, hasonlítsa össze a valós ciklusidőket saját huzalátmérőjén, mielőtt elkezdené. Azoknál az alkatrészeknél, amelyek spirális szakaszokat lábakkal és ívekkel kombinálnak, egy tüskés tartozékkal ellátott huzalformázó gép gyakran megszilárdíthatja azt, ami egyébként két gépet igényelne. Ha az alkatrész elsősorban hajlított huzalforma, nem pedig csavarvonal, a 4 tengelyes huzalhajlító gép a célzottabb lehetőség. 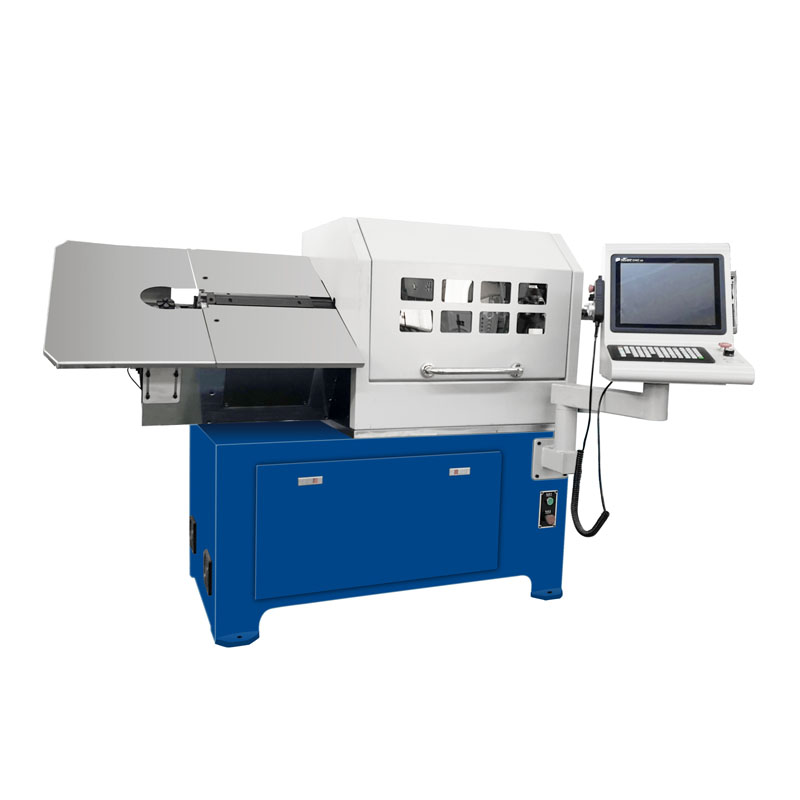 ZW-480 4 tengelyes CNC huzalhajlító gép hajlított huzalformákhoz Ha az alkatrésze elsősorban hajlított huzalforma, nem pedig csavarvonal, ez a 4 tengelyes hajlítógép célzott hatékonyságot biztosít. Négy/hét tengelyes összekötő kialakítása nagy pontosságot és stabil teljesítményt biztosít a különféle huzalhajlítási alkalmazásokban. Termék megtekintése →
A CNC huzalformázó gépek nem korlátozódnak a rugógyártókra. Ugyanez a hajlítási és vágási logika szinte minden olyan tervezett termékben megjelenik, amely formázott huzalkomponenst tartalmaz. A WNJ webhely alkalmazási oldalai nyolc olyan ágazatot azonosítanak, ahol ezt a berendezést naponta használják:
A közös szál a méretkonzisztencia. Az autógyártásban például a lábszögében egy millimétert elsodródó ülésrugó zajt és idő előtti kopást okozhat a végső összeszerelésben. Egy öttengelyes gép kellően megismételhetően tartja a szerszámpályát ahhoz, hogy a vonalról leszálló minden alkatrész megfeleljen a jóváhagyott mintának. 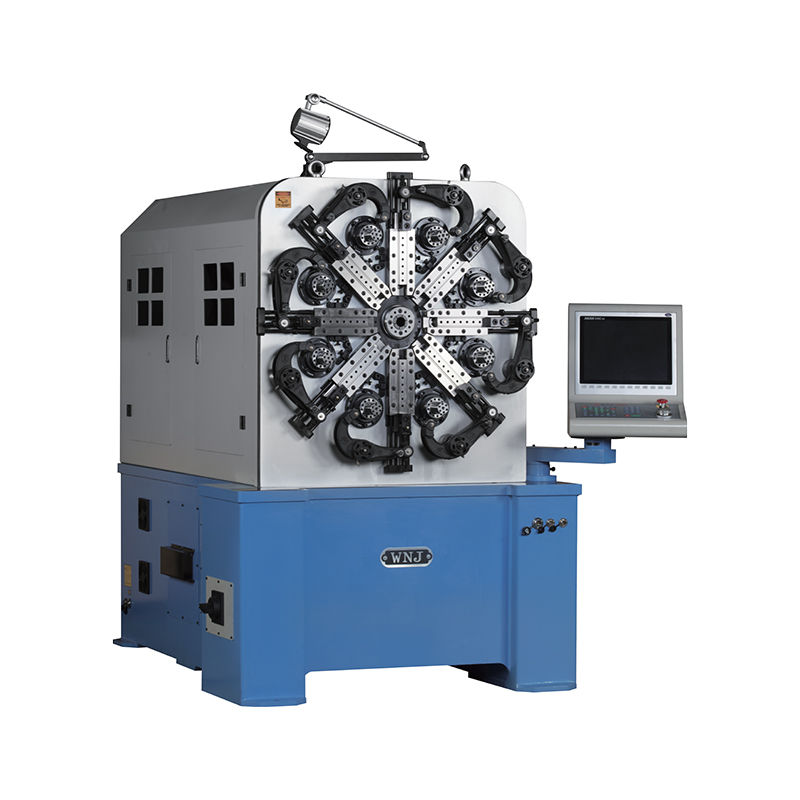 CNC-635Z 5 tengelyes rugóalakító gép az állandó méretpontosság érdekében Ez az öttengelyes alakítógép biztosítja az autóülésrugók és hasonló precíziós alkatrészek megismételhetőségét. A forgó huzaladagoló mechanizmus megkönnyíti a beállítást, míg az öttengelyes vezérlés szigorú tűréseket tart fenn a lábszögek és átmérők tekintetében. Termék megtekintése → Éppen ezért ezekben az iparágakban a gyártók saját anyagból készült próbaalkatrészeket kérnek, mielőtt jóváhagynák a gépet.
Mielőtt összehasonlítaná az árcédulákat, hasonlítsa össze ezt a hét tényezőt. Egy 5 százalékkal olcsóbb gép 20 százalékkal többe kerülhet a szerszámozásban és az állásidőben, ha a specifikáció nem egyezik a huzalátmérővel és a tűréskövetelményekkel.
Ezekkel a pontokkal gyakorlati részletességgel foglalkozunk a következő útmutatónkban hogyan válasszuk ki a megfelelő rugós gépet . Az összefoglaló egyszerű: hagyja, hogy az alkatrészcsalád határozza meg a specifikációt, majd próbaalkatrészekkel ellenőrizze a valós viselkedést a vásárlás előtt.
A CNC huzalformázó gép pontossága éppúgy a mechanikai állapot eredménye, mint a szoftver. A tiszta vezetők, az igazított görgők és a megfelelően megfeszített adagolórendszerek a tűréshatárokat több ezer cikluson keresztül megismételhetők. A napi rutin rövid, de ennek kihagyása elsodródáshoz vezet, ami csak végső ellenőrzéskor jelenik meg.
A kezelőknek meg kell érteniük a gép normál hang- és rezgésjeleit is. A betáplálási szakaszból származó szokatlan zaj vagy a hajlítási szög hirtelen megváltozása általában a teljes meghibásodás előtt megjelenik, és a korai beavatkozás elkerüli a hosszabb állásidőt.
A CNC rugós gép egy tág fogalom, amely általában magában foglalja a tekercselőket és az alakítógépeket is. A gyakorlatban a rugós tekercselő gépet spirális rugókhoz optimalizálják, míg a huzalformázó gépek hajlított huzalformákat, torziós rugókat, hosszabbító rugókat és egyéb nem csavarvonalas geometriákat állítanak elő. A legtöbb gyár mindkettőt használja a teljes termékpaletta lefedésére.
A szokásos anyagok közé tartozik a szénrugós acél, a rozsdamentes acélminőségek, mint például a 302, 304 és 316, a foszforbronz, a berillium réz, az alumínium és a különböző bevonatú huzalok. A két fő korlát a gép huzalátmérő-tartománya és az a maximális szakítószilárdság, amelyet az adagoló és egyengető rendszer képes kezelni. Ha keményen húzott huzalt tervez 2000 MPa felett, vásárlás előtt ellenőrizze az egyengetőhenger anyagát és az adagolóhenger nyomástartományát.
Ha a legtöbb alkatrész egysíkú kapocs és horog, akkor elegendő egy 3 tengelyes gép. Az eltolt lábakkal ellátott torziós rugók az 5 tengelyes vezérlés előnyeit élvezik. A többsíkú 3D huzalformákhoz általában 6 vagy több tengelyre van szükség. Gyakorlati szabály, hogy a jelenlegi átlagos bonyolultságánál egy szinttel magasabbat válasszon, így a munkák szélesebb körét fogadhatja el anélkül, hogy második gépet vásárolna.
Igen, határokon belül. A zárt végű és szoros osztású nyomórugók a tekercselés erős tartományát képezik, de egy menetkiválasztó szerszámmal és tüskével felszerelt huzalalakító gép mérsékelt sebesség mellett is hatékonyan képes nyomórugókat előállítani. Különösen vonzó kis tételekben, ahol az átváltási idő fontosabb, mint a maximális ciklussebesség.
Az azonos huzalátmérőn belüli egyszerű geometriaváltáshoz a szerszámbeállítások általában 15-40 percet vesznek igénybe, plusz a programválasztás. Ha a huzalátmérő megváltozik, akkor a vezetőket, az adagolóhengereket és az alakítószerszámokat is cserélni kell, ami a legtöbb gépen általában egy-két órát vesz igénybe. A bütyökkel hajtott alternatíva új bütykök vágását és bizonyítását igényelné, ami lényegesen tovább tart.
A gyakorlati megismételhetőség általában a plusz-mínusz 0,5 és 1 fok között van hajlítási szögeknél és plusz-mínusz 0,1 mm hosszúságnál, a huzalátmérőtől, a visszarugózási viselkedéstől és az anyag konzisztenciájától függően. Mindig erősítse meg ezeket a számokat próbaüzemben a tényleges huzal használatával, mert az anyag visszarugózása befolyásolja a legnagyobb mértékben a végső geometriát.
A megfelelő választás mindig az alkatrészcsaládhoz tartozik, nem a gép adattáblájához. Ha a termékválasztéka változatos huzalformákat és rugógeometriákat tartalmaz, a CNC huzalformázó gép marad az egyetlen berendezés, amely a legszélesebb körben használható. Ellenőrizze a tengelyszámot, ellenőrizze a huzalátmérő lefedettségét, erősítse meg a támogatási hálózatot, és kérjen az Ön anyagából készült próbaalkatrészeket, mielőtt aláírja. Ez a folyamat néhány napot vesz igénybe, de legalább egy évtizedig megvédi a gépberuházást.
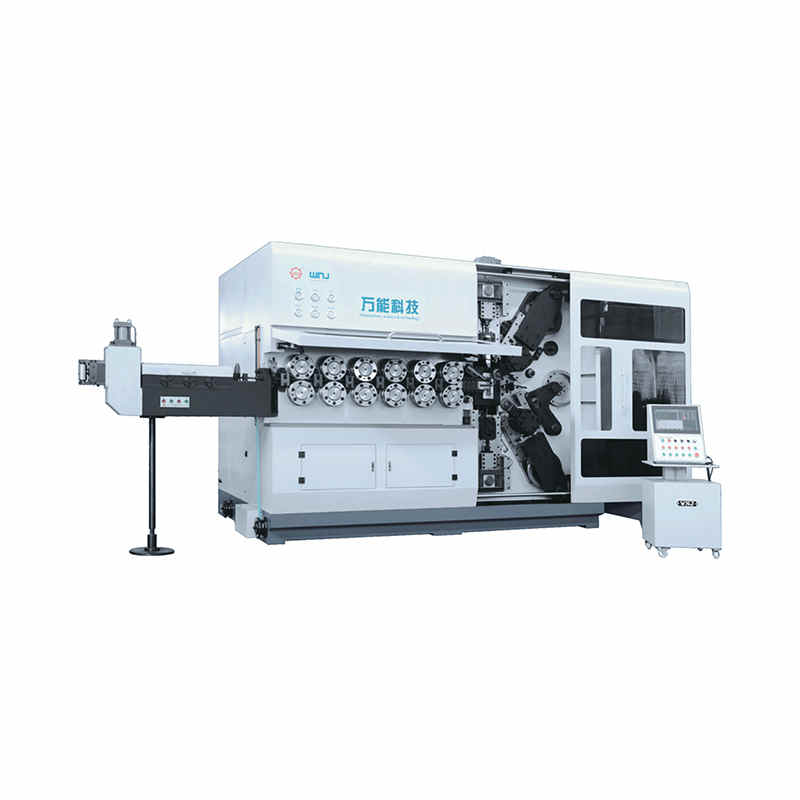
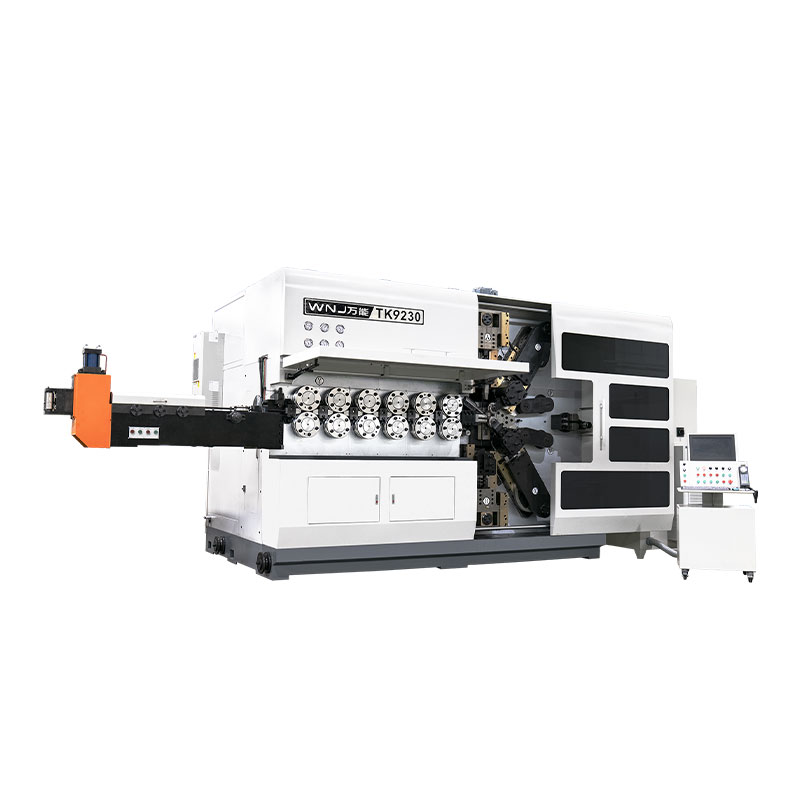
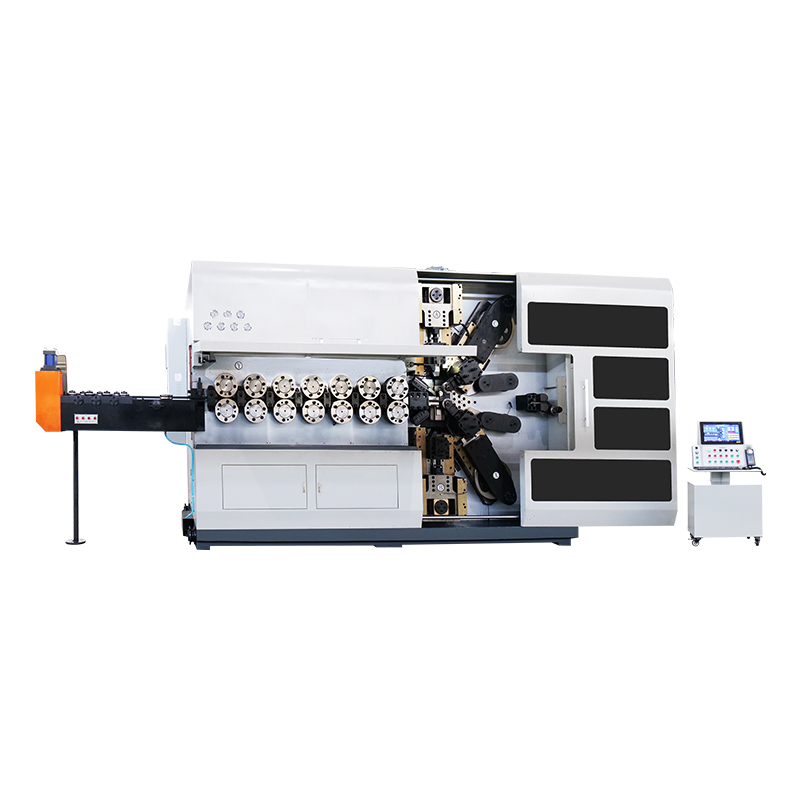
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK12120 TK-12120 12 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-6160 TK-6160 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-6120 TK-6120 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-5200 TK-5200 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése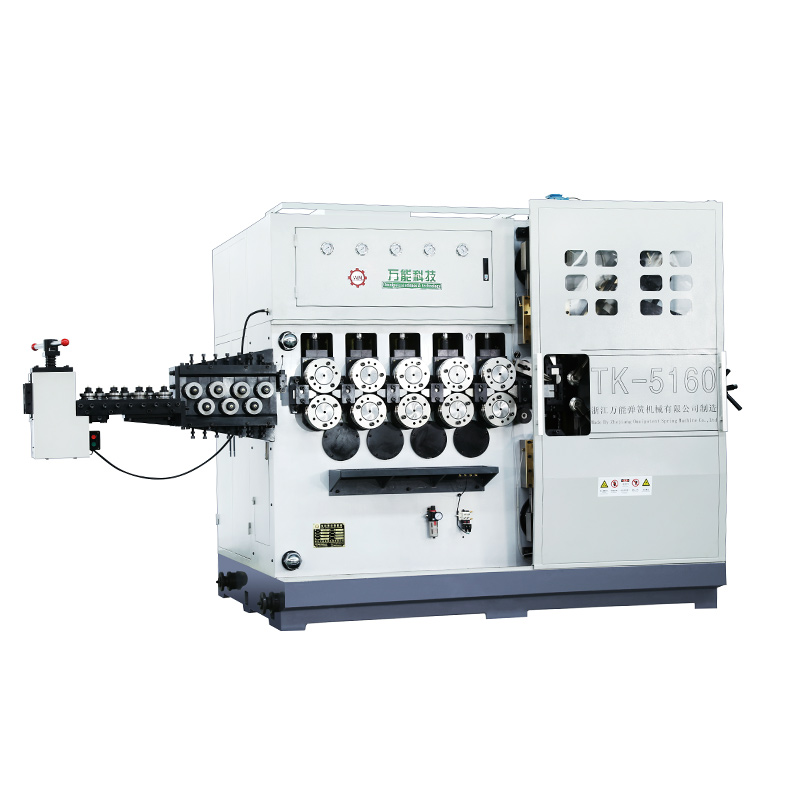
TK-5160 TK-5160 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése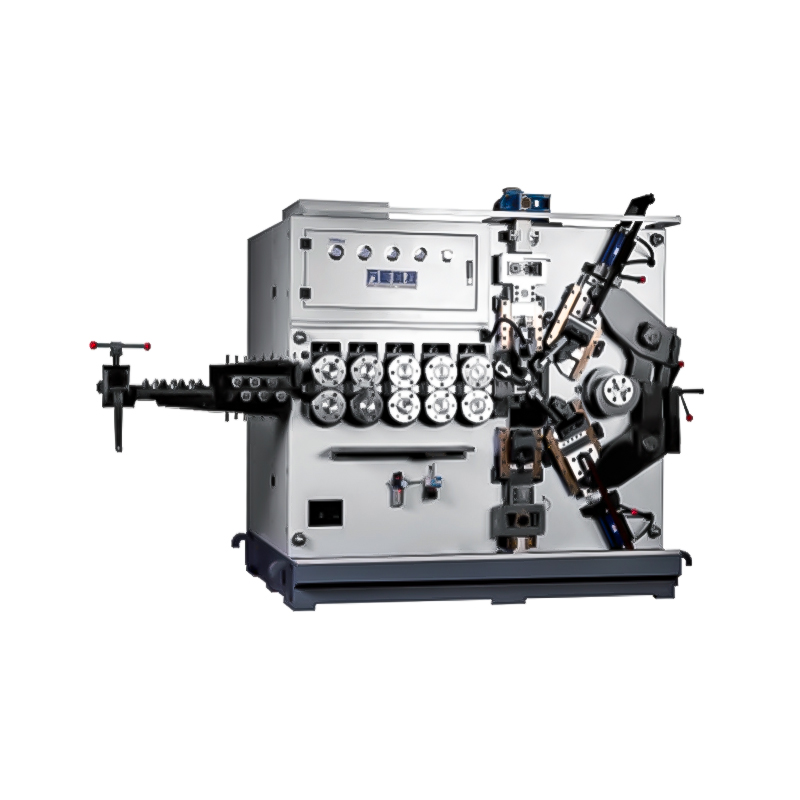
TK-5120 TK-5120 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintéseMobil QR kód