Nyelv

A nyomórugó-konstrukció csak akkor működik, ha a terhelés, az elhajlás és a fáradási követelmények egyensúlyban vannak az azt alkotó gépezet képességeivel. Kezdje a rugó sebességével, majd ellenőrizze a feszültséget és a szilárdtest magasságát, végül erősítse meg a tűréseket a gyártó csapattal. Ha ezt a sorrendet helyesen állítja be, hetekig tartó próbálkozásoktól és hibáktól kímélheti meg.
Ez az útmutató végigvezeti az alapvető tervezési paramétereken, lépésről lépésre bemutatja a számítási példát, a tipikus gyártási tűréseket és azokat a felszerelési lehetőségeket, amelyek meghatározzák, hogy nyomórugója következetesen megépíthető-e.
A rugó sebessége (k) a legfontosabb tervezési érték. Meghatározza a rugó egy milliméterrel történő összenyomásához szükséges terhelést. A spirális nyomórugó képlete: k = G d^4 / (8 D^3 Na), ahol G a nyírási modulus, d a huzal átmérője, D a tekercs átlagos átmérője és Na az aktív tekercsek száma. A drótátmérő növelésének van a legerősebb hatása a sebességre, mivel az a negyedik hatványra emelkedik; az átlagos átmérő vagy az aktív tekercsek növelése lágyabbá teszi a rugót.
További paraméterek közé tartozik a szabad hossz, a szilárdtest magassága, a menetemelkedés, a teljes tekercs, az index aránya és a feszültség. A C = D/d rugóindexnek általában 4 és 12 között kell lennie. Az alacsonyabb index nagyobb terhelést jelent a tekercs belsejében; a magasabb index miatt a rugó meghajlik, és érzékeny az oldalsó terhelésekre.
| Paraméter | Szimbólum | Tipikus tartomány | Hatás a teljesítményre |
|---|---|---|---|
| A huzal átmérője | d | 0,5-20 mm | A legnagyobb hatás a sebességre és a stresszre |
| A tekercs átlagos átmérője | D | 3-100 mm | Az alsó D merevíti a rugót |
| Tavaszi index | C | 4–12 | A túl alacsony nagy feszültséget, a túl magas kihajlást okoz |
| Aktív tekercsek | Na | 2–20 | Több tekercs lágyítja a rugót |
| Szabad hossz | Lf | Tervezés határozza meg | Állítsa be a szilárd magassági elhajlás fölé |
| Összes tekercs | Nt | Na 2 | 2-t ad hozzá a zárt és a földelt végekhez |
A ends of the spring matter too. Zárt és földelt végek gyakoriak azoknál a nyomórugóknál, amelyeknek sík ülőfelületre van szükségük. A csiszolás nélküli zárt végek jobb kifáradási élettartamot biztosítanak, de kevésbé laposak. Az összes tekercs általában aktív tekercs, plusz 2 zárt végű tekercs.
A nyomórugókat számos területen alkalmazzák, és a tervezési követelmények gyorsan változhatnak, amikor az alkalmazás egy autóipari vagy mobilitási rendszer . Ilyen esetekben a kifáradási élettartam és a méretkonzisztencia még kritikusabbá válik.
Tegyük fel, hogy szüksége van egy rugóra, amely szállít 100 N erő 25 mm-es elhajlásnál . Olajedzett rugóacélt használjon G = 80 000 N/mm² nyírási modulussal. Válasszon huzalátmérőt d = 2,0 mm és átlagos tekercsátmérőt D = 20 mm.
A calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Növelje a d-t 2,2 mm-re vagy a D-t 22 mm-re a stressz csökkentésére. Vegye figyelembe, hogy ha D növekszik, a rugó sebessége csökken, ezért a Na-t csökkenteni kell a k fenntartásához.
A dinamikus rugók esetében konzervatív ipari ökölszabály szerint az átlagos feszültséget 0,45 × végső szakítószilárdság (UTS) alatt kell tartani, és a váltakozó feszültséget 0,30 × UTS alatt kell tartani. Mindig ellenőrizze a végső tervet a tényleges anyagminőséggel.
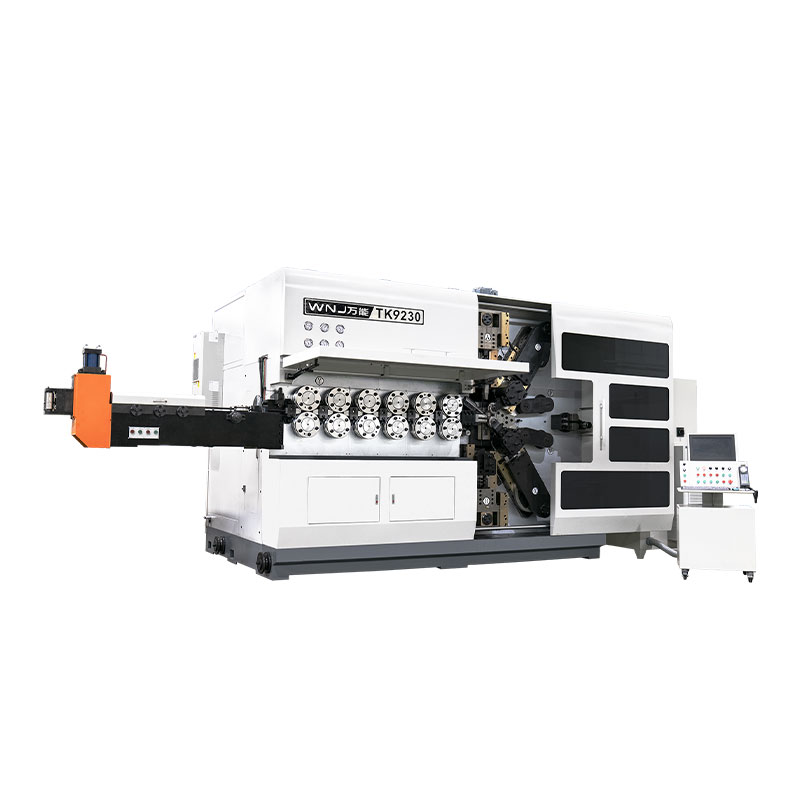
 TK-320B 3 tengelyes CNC rugós tekercselő gép dőlésszög-szabályozással Ez a CNC tekercs független osztótengely-vezérléssel és nagysebességű szinkronműködéssel rendelkezik, így ideális nyomórugók előállításához precíz menetemelkedéssel és konzisztens huzalelőtolással, amint azt az előző feszültségtervezési megbeszélésben kiemeltük. Termék megtekintése →
A nyomórugó-tűrések nem csak utólagos gondolatok. Ők döntik el, hogy a rugó elfogadható költséggel és konzisztenciával előállítható-e. Az alábbi táblázat bemutatja a tipikus tűrésszinteket, amelyeket a CNC rugós tekercselőgépek normál gyártás során el tudnak érni.
| Paraméter | Tolerancia | Megjegyzések |
|---|---|---|
| Külső átmérő | ±0,1 mm d ≤ 3 mm esetén | ±0,2 mm nagyobb vezetékhez |
| Szabad hossz | ±0,3-±0,5 mm | Az összes tekercstől függ |
| Tavaszi árfolyam | ±5% és ±10% között | Befolyásolja a terhelést az elhajlásnál |
| Összes tekercs | ±0,25 tekercs | CNC előtolás vezérli |
| Négyszögletesség | 0,02 mm 10 mm hosszonként | Lapos üléshez mérve |
| A talajvégek párhuzamossága | 0,05 mm | Köszörülési műveletet igényel |
Ezeknél az értékeknél szigorúbb tűrés is lehetséges, de a tűréstartomány minden egyes csökkentése költséget jelent, mivel több ellenőrzési és beállítási időt igényel. Tervezés a lehető legszélesebb tűréshatárra, amelyet az Ön alkalmazása el tud fogadni , és adja meg a rugósebességet, ha egy bizonyos elhajlásnál a terhelés az, ami igazán számít.
A CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
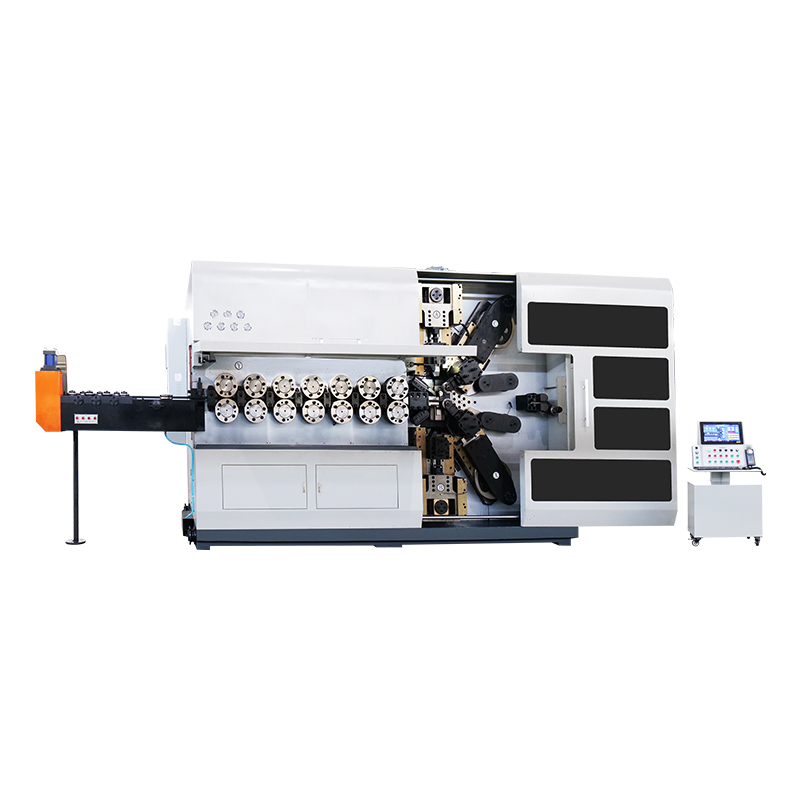
 CNC-625D 4 tengelyes CNC rugóalakító gép érzékeléssel A négy tengellyel és automatikus érzékeléssel felszerelt alakítógép a hibáknál megáll, és lehetővé teszi a paraméterek beállítását, biztosítva a különböző rugóformák megismételhető előállítását, ami támogatja a fent említett tervezéstől a gyártásig terjedő folytonosságot. Termék megtekintése →
A nyomórugó kialakítása csak annyira jó, mint az azt alkotó gép. A CNC rugóalakító gépek elektronikusan szabályozzák a huzalelőtolást, a tekercselési emelkedést, a külső átmérőt és a vágási hosszt. Ez az oka annak, hogy a berendezéshez jól illeszkedő kialakítás ezerszer megismételhető sodródás nélkül.
A number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read hogyan működik a CNC rugós gép . Ez segít megérteni, hogy bizonyos rugós mintákat miért könnyebb előállítani, mint másokat.
Ha egy rugónak magas a rugóindexe, vagy nagyon kicsi a huzalátmérője, a gépnek pontos huzalfeszesség-szabályozásra van szüksége. Ellenkező esetben a menetemelkedés a rugó hossza mentén változhat, ami inkonzisztens sebességet okoz. A valósághű kialakítás és a megfelelő CNC formázógép párosítása a leggyorsabb út a stabil gyártási folyamathoz.
 CNC rugóvégű csiszológép sorozat precíziós simításhoz Ez a sorozat CNC köszörülést kínál szervovezérelt kerekekkel és automatikus ellenőrzéssel, amely alkalmas 0,3-12 mm-es huzalok rugóvégeinek köszörülésére, biztosítva a síkságot és a párhuzamosságot, amely az összeszerelés előtt szükséges az igényes alkalmazásokhoz. Termék megtekintése →
A material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
A tekercselés után a rugó belső maradék feszültségekkel rendelkezik, amelyek csökkenthetik a fáradási élettartamot. Rugós temperálású kemencét használnak az anyag feszültségmentesítésére és a méretek stabilizálására. Ez a lépés nem kötelező a nagy teljesítményű rugóknál. A hőkezelési hőmérséklet elég alacsony ahhoz, hogy elkerülje a mikrostruktúra megváltozását, de elég magas ahhoz, hogy lazítsa a tekercselési feszültségeket.
Köszörült végű rugóknál CNC rugós csiszológép biztosítja, hogy a végfelületek laposak és párhuzamosak legyenek. Ez javítja a rugó terheléseloszlását, és megakadályozza az illeszkedő felület idő előtti kopását. A grinding operation is especially important when the spring is assembled in a compact cavity.
Ase mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Ez az ellenőrző lista segít abban, hogy teljes, legyártható konstrukciót szállítson a rugó gyártójának.
A spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Kezdje a szükséges feszültség- és rugósebességgel. A vastagabb huzal merevebbé teszi a rugót és növeli a feszültséget adott terhelés mellett, ezért a huzalátmérőt egyensúlyban kell tartani a tekercs átlagos átmérőjével és az aktív tekercsek számával.
A rugóindex az átlagos tekercsátmérő és a huzalátmérő aránya. A 4 és 12 közötti tartományban kell lennie. Az alacsony index növeli a belső feszültséget és megnehezíti a tekercselést; a magas index instabillá teszi a rugót és hajlamos a kihajlásra.
Igen. A rugó sebessége fordítottan arányos az aktív tekercsek kockájával, így az aktív tekercsek csökkentése merevíti a rugót. De a teljes tekercseket és a szabad hosszt is a gyakorlati határokon belül kell tartani.
A temperálás enyhíti a tekercselés okozta maradék feszültségeket. Stabilizálja a rugó méreteit és javítja a fáradási élettartamot. A legtöbb nagy teljesítményű rugó esetében ez a lépés nem hagyható ki.
A funkció által igazolható legszűkebb tűréshatárt adja meg, ne a gép által elviselhető legszűkebb tűréshatárt. Ha az adott magasságban a terhelés fontosabb, a szabad hossz helyett a rugósebességet tűrje.
A nyomórugós kialakítás egyensúlyt teremt a számítások és a gyakorlati gyártás között. A papíron legjobban működő rugót nem mindig a legkönnyebb elkészíteni. Az anyagok, a tűréshatárok és a gépi képességek kezdettől fogva szem előtt tartásával elkerülheti a gyakori hibákat, és olyan rugót kaphat, amely egyenletesen működik a teljes élettartama alatt.
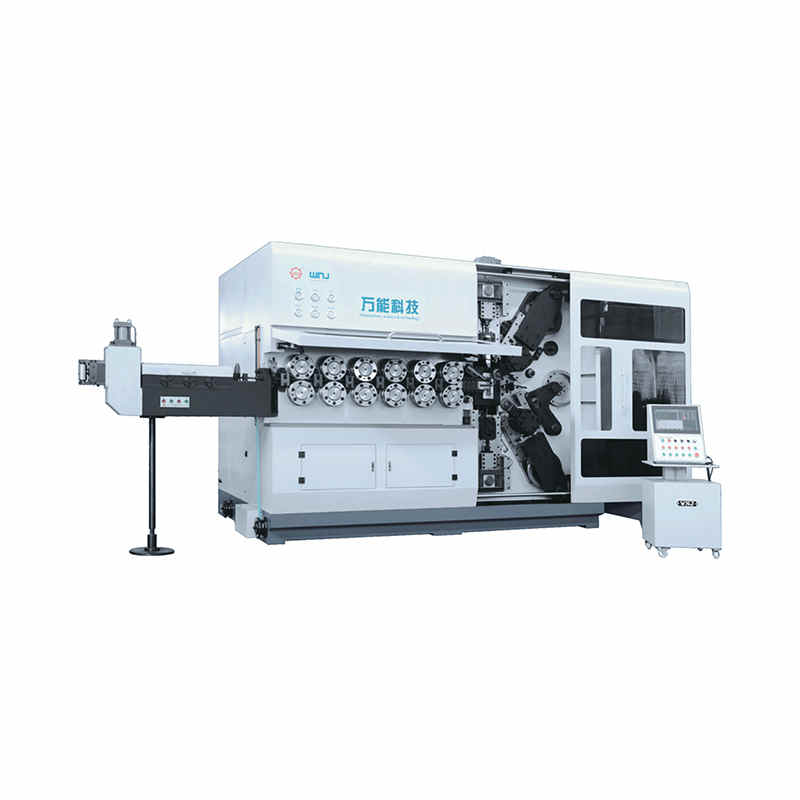
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK12120 TK-12120 12 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-6160 TK-6160 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-6120 TK-6120 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-5200 TK-5200 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése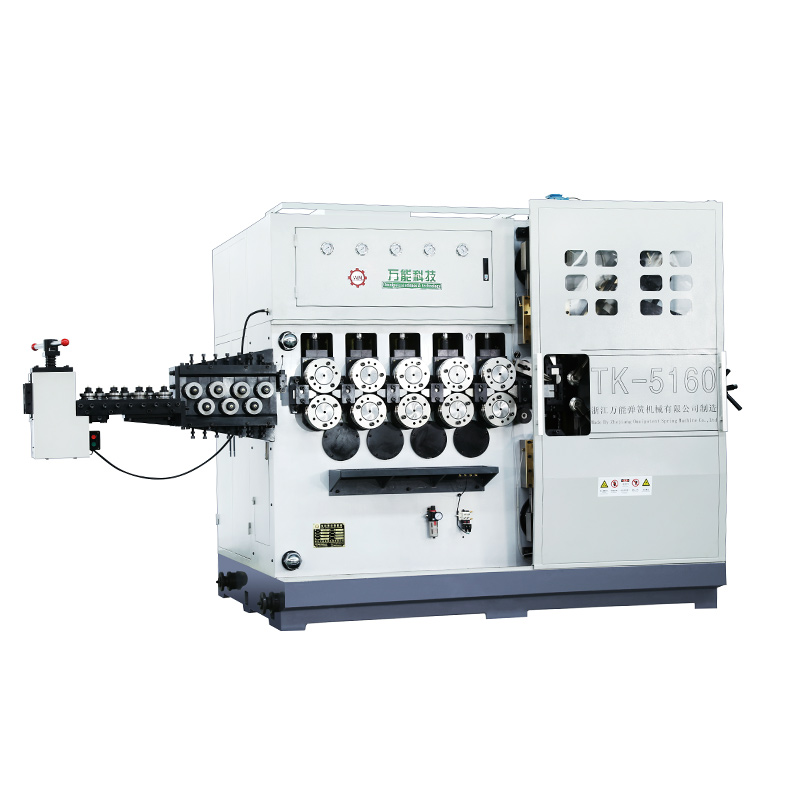
TK-5160 TK-5160 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése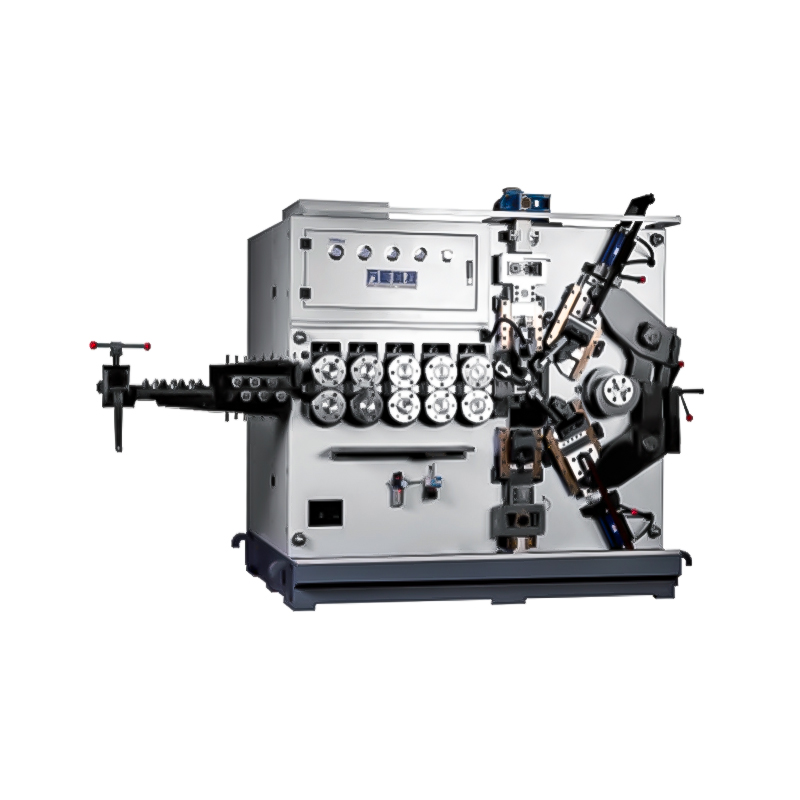
TK-5120 TK-5120 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintéseMobil QR kód