Nyelv

A nyomórugó meghajlik, amikor a tengelye oldalra hajlik, ahelyett, hogy egy vonalban maradna a teherrel. Semmi sem repedt, a vezeték nem alulméretezett, és a rövid mintán mért sebesség megfelelő volt. A rugó egyszerűen instabillá vált, és amint meghajlik, a rajzon minden szám megáll, és azt jelenti, amit jelentett.
Íme a rövid válasz a részletek előtt. A rugó kihajlása stabilitási probléma, nem szilárdsági probléma. Három változó dönti el a legtöbbet: a karcsúsági arány (a szabad hossz osztva a tekercs átlagos átmérőjével), az, hogy a két vége milyen módon ül az üléshez, és mekkora utazást kérnek a rugótól. A gyártásirányítás ezután eldönti, hogy a papíron stabil rugó stabilan marad-e a tartályban.
A tengelyirányú terhelés alatt álló tekercsrugó részben oszlopként, részben hajlékony tengelyként viselkedik. A spirál főleg csavarásban hordozza a terhelést, de van hajlítási merevsége is, és ez a hajlítási merevség a rugó összenyomódásával csökken. Ha az alkalmazott terhelés egy kis oldalsó komponenst is fejleszt, a középponttól eltérő ülésen, hajlított huzalon vagy enyhén elkeskenyedő végén keresztül, az oldalirányú kitérés gyorsabban nő, mint az axiális elhajlás. Ez az a pillanat, amikor a rugó megszűnik rugó lenni, és instabil támaszték lesz.
A gyártás során a kihajlás ritkán jelenik meg drámai oldalra ütésként. Úgy jelenik meg, mint egy rugó, amely súrolja a furatát, fényes fényes szalagot visel a tekercsek egyik oldalán, elveszíti szabad hosszát, vagy 80 százalékos elhajlás mellett olyan terhelést ad le, amely mérhetően kisebb, mint a kiszámított sebesség.
A tavaszi tervezési gyakorlat világszerte két dimenzió nélküli számból működik. Az első az Lf/D , szabad hossz osztva átlagos tekercsátmérővel. A második az az elhajlás osztva a szabad hosszúsággal , Lf töredékeként írva. A szabványos kihajlási görbék egymás mellett rajzolódnak ki, és a görbe feletti minden pont azt jelenti, hogy a rugó várhatóan meghajlik.
A tavaszi tervezési irodalomból széles körben használt átvilágítási szabály az, hogy az a nyomórugó, amelynek Lf/D értéke kb. 2,6 alatt van, nem hajlik ki , függetlenül attól, hogy mennyire van tömörítve. Körülbelül 2,6 és 4 között a kockázat függ az utazási és végkörülményektől, 4 felett pedig a rugót a tervezés kezdetétől irányított alkatrészként kell kezelni, nem pedig utólagos gondolatként.
A végfeltételek azért fontosak, mert megváltoztatják az egyenértékű oszlop tényleges hosszát. A klasszikus Euler-relációban a kritikus terhelés aszerint változik egy osztva a K effektív hossztényező négyzetével , tehát a K 1,0-ról 0,5-re való javítása nem duplázza meg a kihajlási küszöböt, hanem megnégyszerezi.
| Végállapot az összeszerelésben | K tényleges hossztényező | Relatív kihajlási ellenállás | Hogy néz ki valódi hardveren |
|---|---|---|---|
| Zárt és köszörült végek lapos párhuzamos lemezeken | 0.5 | Legmagasabb | Megmunkált zsebek, lapos rögzítők, köszörült végfelületek |
| Zárt végű, párhuzamos, de nem köszörült | 0.7 | Közepestől magasig | Tekervényes végek lapos alátéteken vagy préselt üléseken |
| Az egyik vége szabadon dönthető | 1.0 | Alacsony | Gömb alakú ülés, ívelt rögzítő, kúpos zseb |
| Kopott, keskeny vagy túlméretezett zsebben ül | 2.0 | Nagyon alacsony | Átdolgozott házak, öntött ülések, újrahasznosított szerelvények |
A tervezési táblázat az átlagos rugót írja le. A kihajlási panaszok mindig az elosztás farkából származnak, ahol három-négy kisebb eltérés sorakozik ugyanabba az irányba. A gyakorlatban az alábbi variációs források okozzák a legtöbb panaszt, amelyet a műhelyben és a vásárlói auditokon tapasztalunk.
A szervovezérelt tekercselés ezt közvetlenül kezeli. Programozható menetemelkedés, zárt hurkú külső átmérő-korrekció és konzisztens huzalelőtolási nyomás megtartja a szabad hosszt, menetemelkedést és átmérőt egy szűk sávon belül, ami a legolcsóbb módja annak, hogy egy teljes gyártási futást elmozdítsunk a kihajlási görbétől.
 TK-335 3 TENGELYES CNC RUGÓS TEkercselő GÉP TK-335 3 TENGELYES CNC RUGÓS TEkercselő GÉP Termék megtekintése →
Az ebbe az osztályba tartozó berendezéseken a huzalelőtolást, a menetemelkedést és az átmérőkorrekciót a vezérlőrendszer kezeli, nem pedig a mechanikus bütykök, így a huzaltétel megváltoztatása nem jelenti automatikusan a rugó geometriájának változását. A csak kismértékben stabil rugó esetében ez az ismételhetőség gyakran a különbség az elhaladó és a meghibásodott első cikk között.
Az aritmetika itt tompa, és érdemes elvégezni, mielőtt bármilyen vezetékméretet módosítana. A 100 mm-es szabad hosszúságú rugó véglapján három fokos dőlés a távolabbi végét körülbelül 5,2 mm-rel eltéríti a tengelytől. , mert három fok érintője nagyjából 0,052. Ennyi excentricitás elég ahhoz, hogy az első kompressziós löketnél egy határrugót nyomjon a kihajlási görbén.
A jó köszörülési gyakorlat célja a lapos érintkezési felület a huzalátmérő legalább háromnegyedén, és a két végfelület párhuzamos a huzalátmérő egy kis hányadán belül. A köszörülés során a huzalvégek túlmelegedését is el kell kerülni: a szalma- vagy kékes színben látható köszörülési égés a rugó végén lokálisan lágyabb csuklópántot hagy, pontosan ott, ahol az oszlopterhelést bevezetjük.
 CNC rugós csiszológép gyártó WNM2.5 WNM CNC RUGÓS VÉGKÖSZÖRŐGÉP Termék megtekintése →
Az automatikus végcsiszolók szabályozott előtolási sebességgel és köszörülési nyomással eltávolítják a kezelői változót. Ahol a homlokfelület egyenetlenül van köszörülve, az áramlási irányban végzett ellenőrzések nem fogják helyreállítani az elveszett négyszögletességet, és a rugót folyamatosan elutasítják egy tervezési problémának tűnő tünet miatt.
A hidegen tekercselt nyomórugók nagy maradékfeszültséget hordoznak a tekercselés során. Feszültségcsökkentési ciklus nélkül ezek a feszültségek lassan ellazulnak terhelés alatt, és a rugó elveszíti szabad hosszát és egyenességét. A hidegen tekercselt szénacél rugókat jellemzően valahol 200-300 C-on 30-60 percig feszültségmentesítik, a pontos ablak a huzal minőségétől és a tervezés által megengedett feszültségszinttől függ.
A kihajlás szempontjából a kemence részlete az egyenletesség, nem pedig a csúcshőmérséklet számít. Ha a teher egyik oldala hűvösebb zónában van, a tekercs egyik oldala kisebb feszültséget old meg, mint a másik, és a rugó már meghajolva hagyja el a kemencét. A munkazóna néhány Celsius-fokon belüli egyenletessége az, ami elválasztja az egyenes rugókat tartó kemencét a csendesen hulladékot termelő kemencétől.
A melegen tekercselt rugók más útvonalon mennek keresztül, sokkal magasabb hőmérsékleten ausztenitizáló, kioltó és temperáló szekvenciával. Itt az egyenetlen kioltás olyan ívet hoz létre, amelyet semmilyen végcsiszolással nem lehet korrigálni, mivel a görbület a rugó egész testén áthalad, nem pedig a végein ül.
 WNJ210 tavaszi hőmérsékletű kemence (Panint sorozat) Panint sorozat WNJ SPRING TEMPER FURNACE Termék megtekintése →
Bármilyen kemence kialakítást is használunk, a gyakorlati teszt egyszerű: futtasson le egy adagot, hagyja lehűlni egy egyenes állványban, és mérje meg a tengely ívét egy felületi lemezen. Ha az íj a kemencében elfoglalt pozícióval korrelál, nem pedig a tekercsben, akkor a hőkezelés a probléma, nem a tekercselőgép.
Amikor egy rugó már kihajlik a terepen, ezek azok a karok, amelyek ténylegesen megváltoztatják az eredményt, nagyjából aszerint, hogy mennyibe kerülnek a megvalósítás.
A kihajlás már jóval azelőtt bizonyítékot hagy maga után, hogy panaszsá válna. Az alapvető bejövő ellenőrzési rutin a legtöbbet felfogja.
A kihajlás ritkán egyrészes probléma. Ez rendszerprobléma, és először azok az iparágak érzik ezt először, amelyek a legkevésbé tűrik az oldalirányú mozgást egy szerelvényben.
A járművek felfüggesztése és az ülések alkalmazásakor az ülés belsejében meghajló rugó megváltoztatja a kerékfordulatszámot, koptatja az ülésszigetelőt, és zajt kelt, amelyet az ügyfelek azonnal jeleznek. In autórugók gyártása , a tekercs átmérőjének konzisztenciáját és a végszögletességét pontosan emiatt funkcionális követelményként kezeljük. A szelepmozgató rugók szűk furatokban működnek, ahol minden oldalirányú érintkezés a tartó és a fej kopásához vezet. Az űrrepülés és az orvosi szerelvények gyakran hosszú, karcsú rugókat használnak szűk furatokban, így a tervezők az első vázlat alapján készítenek útmutatót, és nem várnak a teszt sikertelenségére. A telekommunikációs és a csatlakozórugók elég rövidek ahhoz, hogy a kihajlás ritkán okoz problémát, de ugyanaz a dőlésszög- és végminőség-ellenőrzés, amely megakadályozza a kihajlást, védi az érintkezési erőt is.
A kereskedelmi szempont egyszerű. A kihajlási meghibásodást általában összeszereléskor vagy szállítás után találják meg, ami átdolgozást, válogatást és tervezési felülvizsgálatot jelent. Mindhárom sokkal többe került, mint a tekercshuzal lefutása, amely megszüntette volna a gép állapotát.
Egy széles körben használt szűrési érték az Lf D feletti arány, amely körülbelül 2,6. Ez alatt a kihajlást nem kezelik gyakorlati problémaként. Nagyjából 4 felett a rugót kell megvezetni, vagy a kialakítást át kell dolgozni. E két szám között a válasz attól függ, hogy mennyi szabad hosszt használ, és a végfeltételektől.
Nem. A kihajlási küszöböt általában a számított kritikus kitérés 60-80 százalékánál érik el, és a rugó a löketének második felében meghajlott állapotban ülhet át. Ez az oka annak, hogy a rugó átmegy az egypontos terhelési próbán munkamagasságon, és még mindig meghibásodik.
A földelt végek csökkentik az excentricitást, és az effektív hossztényezőt 0,5 felé mozgatják, ami jelentősen megemelheti a küszöböt. Nem helyettesítik a vezetőt egy valóban karcsú rugón. A köszörülés rögzíti a terhelés bevezetését; ez nem változtat azon a tényen, hogy maga a rugó túl hosszú az átmérőjéhez képest.
Szinte soha. A kihajlás a geometriától és a rugalmassági modulustól függ, és minden szokásos rugóacél modulusa 200-210 GPa néhány százalékon belül van. A magasabb fokozat növeli azt a feszültséget, amelyet a huzal túlélhet, ami fáradtság és beállított kérdés, nem stabilitási kérdés.
Igen, és a hatás mérhető. A hidegen tekercselt rugó, amely nincs megfelelően feszültségmentesítve, terhelés alatt egyenetlenül ellazul, és a lazítás általában a tekercs legnagyobb maradékfeszültséget hordozó oldalán történik. Az eredmény egy íj, amely az első néhány száz ciklus alatt nő.
Ez a legmegbízhatóbb egyedi intézkedés, de megvannak a maga problémái: súrlódás, kopás, és a hézagnak elég szűknek kell lennie a működéshez, de elég lazának kell lennie ahhoz, hogy elkerülje a beszorulást. Ahol a megvezetés nem lehetséges, a beágyazott rugók vagy a rövidebb, merevebb kialakítás csökkentett úttal általában jobb eredményt ad.
A kihajlás statikus oldalirányú instabilitás, amelyet a terhelés és a karcsúság okoz. A hullámzás egy dinamikus jelenség, amelyet a gerjesztési frekvencia vezérel, és egy rövid, zömök rugó hevesen túllendülhet, miközben soha nem éri meg a kihajlást. A javítások nem kapcsolódnak egymáshoz, ezért a diagnózisnak a korrekciós intézkedés előtt kell lennie.
A tavaszi kihajlás előre látható, és ez a jó hír. Számítsa ki a karcsúsági arányt, döntse el az effektív végfeltételt, ábrázolja a működési pontot az iparági kihajlási görbével szemben, majd menjen és ellenőrizze, hogy a folyamat valóban megtartja-e a feltételezett geometriát. A legtöbb esetben a rögzítés egy rövidebb rugó, egy köszörült vég, egy megfelelő méretű vezető, vagy egy tekercselési és hőkezelési eljárás, amely tételenként tartja az egyenességet.
Először futtassa a számokat, majd ellenőrizze az üléseket, és csak ezután cserélje ki a rugót. Ez a rendelés takarítja meg a legtöbb időt és a legtöbb vezetéket.
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK12120 TK-12120 12 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-6160 TK-6160 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-6120 TK-6120 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-5200 TK-5200 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése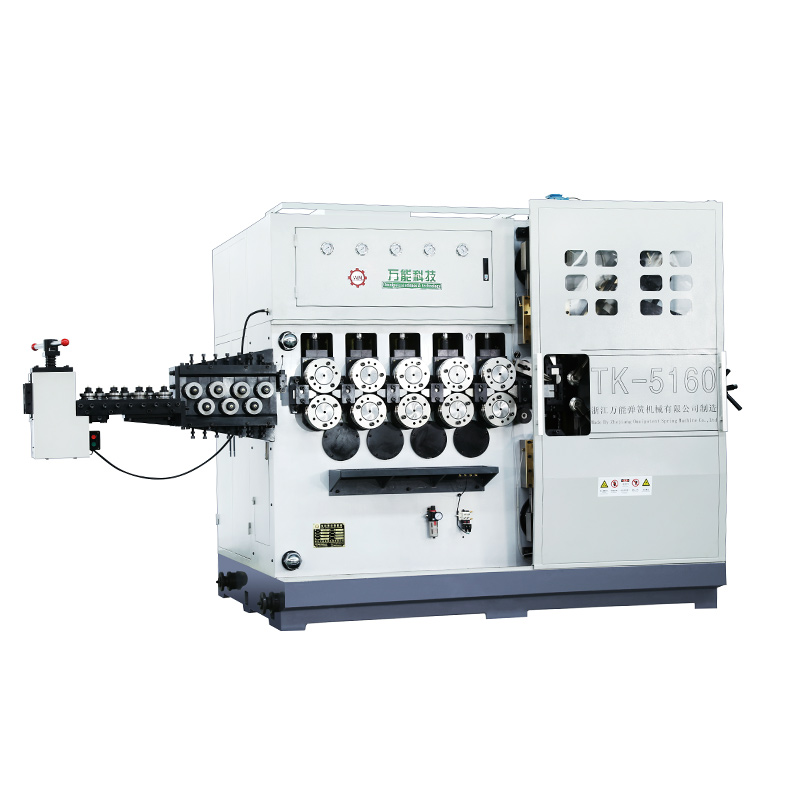
TK-5160 TK-5160 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-5120 TK-5120 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintéseMobil QR kód