Nyelv

A csavarrugó egy folytonos spirális tekercsbe tekercselt huzal, amely tárolja és felszabadítja a mechanikai energiát. Amikor összenyomja, nyújtja vagy csavarja, a rugó eltérít és energiát tárol. Amikor a külső erőt eltávolítják, visszanyeri eredeti alakját. Ez az egyszerű, de erőteljes mechanizmus az oka annak, hogy a spirális rugók mindenben megjelennek, az autó felfüggesztésétől kezdve az okostelefon apró gombjaiig.
A "spirál" szó magát a tekercs geometriáját írja le. Ez a spirális forma elosztja a feszültséget a huzal teljes hosszában, ami azt jelenti, hogy még egy viszonylag vékony huzal is jelentős terhelést képes elviselni. Ha egy tipikus nyomórugót veszünk, amelynek huzalátmérője 2 mm és külső átmérője 25 mm, akkor könnyen elbír több száz newtonos erőt anélkül, hogy tartósan deformálódna. Ez a hatékonyság az oka annak, hogy a spirális kialakítás maradt a legszélesebb körben használt rugóforma a modern mérnöki munkában több mint 150 éve.
A gyártók számára a gyakorlati következtetés egyértelmű: a huzal feltekerésének módja határozza meg a rugó viselkedését. A menetemelkedés, a tekercsszám, a huzal átmérője és a végkonfiguráció közvetlenül befolyásolja a rugó terepen történő működését. A gyártás során ezeknek a paramétereknek a helyes beállítása a rugógyártó gép pontosságától függ.
A lényeg: A csavarrugó alakítja át a mechanikai energiát rugalmas alakváltozássá és visszafelé, és ennek az átalakításnak a minőségét a gyártás pontossága határozza meg.Mielőtt kiválasztaná a gyártógépet, világosan meg kell értenie, hogy milyen típusú csavarrugót fog gyártani. A három alapvető kategória mindegyike más-más szerszámot, beállítást és gépi képességeket igényel.
A nyomórugók ellenállnak az axiális nyomóerőnek. A tekercsek között légrések vannak elhelyezve, így a rugó terheléskor lerövidülhet. A tavaszi piac legnagyobb szegmensét képviselik, és hatalmas mennyiségben gyártják őket CNC tekercsekkel. A gyakori alkalmazások közé tartoznak az autóipari felfüggesztési rendszerek, lengéscsillapítók, motorszeleprugók, matracmagok és ipari pneumatikus berendezések. Egy 50 mm-es szabad hosszúságú és 2,5 mm-es huzalátmérőjű nyomórugót úgy lehet kialakítani, hogy 20 mm-t összenyomjon, mielőtt elérné szilárd magasságát, ami azt jelenti, hogy a teljes elhajlási tartományban ellenállást biztosít.
A hosszabbító rugók ellentétes módon működnek: ellenállnak a húzóerőnek. A tekercsek általában szorosan egymáshoz vannak tekercselve légrés nélkül, és a rugó terheléskor megnyúlik. A végeken általában horgok, hurkok vagy menetes betétek vannak a rögzítéshez. A hosszabbító rugók a trambulinokban, a garázskapu mechanizmusokban, a babakocsikban és a szállítószalagok feszítőrendszereiben jelennek meg. Mivel a huzal axiális feszültség alatt áll, a véghorg meghibásodása gyakori probléma, ezért a precíziós formázó szerszámok fontosak a tekercselési folyamatban.
A torziós rugó ellenáll a forgó nyomatéknak. A végek úgy vannak elhelyezve, hogy az egymáshoz képest forgó alkatrészekhez rögzíthetők legyenek. A torziós rugók elcsavarva energiát tárolnak, és forgási erőként felszabadítják. Nélkülözhetetlenek ruhacsipeszekben, egérfogókban, óraszerkezetekben, járművek fékrendszereiben és elektromos kapcsolókban. A torziós rugók tervezési paraméterei közé tartozik a lábhossz és a szög, amelyek pontos előállításához általában többtengelyes vezérlésű CNC rugóalakító gépre van szükség.
A csavarrugó gyártási folyamata erősen determinisztikus. Minden műveletnek egymás után kell megtörténnie, és minden eltérés egy szakaszban közvetlenül befolyásolja a rugó minőségét. Az alábbiakban praktikus lépésről lépésre láthatja, mi történik egy rugógyártó létesítmény belsejében.
A nyers huzal egy orsóból származik, és egy egyengető mechanizmuson keresztül táplálják. A huzaladagoló rendszernek egyenletes feszültséget kell fenntartania. Ha a huzalt csúszással vagy egyenetlen húzással táplálják, a kapott emelkedés inkonzisztens lesz, ami viszont eltolja a rugó sebességét. A jól karbantartott huzaladagoló egység biztosítja, hogy a huzal egyenletes sebességgel és erővel kerüljön az alakítási területre.
Ez a folyamat szíve. A CNC rugós tekercselő gépben a huzalt egy tüske körül vezetik, vagy szervohajtású szerszámok közvetlenül alakítják. A menetemelkedést az alakítószerszámoknak a huzalelőtoláshoz viszonyított tengelyirányú mozgása állítja be. Összetett rugógeometriák esetén egy többtengelyes alakítógép több szervomozgást koordinál egyidejűleg. Itt a gép tengelyszáma határozza meg az Ön gyártási körét.
 CNC rugós tekercselőgép többtengelyes opciókkal Ez a gépsorozat 0,3 és 8,0 mm közötti huzalátmérőket dolgoz fel, és több tengelyt támogat a különböző rugóformákhoz. Ideális a precíz tekercselést és egyenletes hőkezelési teljesítményt igénylő gyártáshoz. Termék megtekintése →
A tekercselés után a legtöbb rugót hőkezelni kell a belső feszültségek enyhítése és a szükséges mechanikai tulajdonságok elérése érdekében. A szénacél rugók esetében a 850 °C körüli ausztenitizálás, majd ezt követően 350 °C és 450 °C közötti olajos oltás és temperálás szabványos. A temperáló kemence a rugót pontos ideig hőmérsékleten tartja. A nem megfelelő hőkezelés ridegséget, idő előtti kifáradást vagy inkonzisztens keménységet okoz a tételben.
A nyomórugók lapos, párhuzamos végeket igényelnek. A rugós csiszológépek eltávolítják az anyagot a végfelületek létrehozásához. Egy nagy pontosságú rugónál a síksági tűrés akár 0,05 mm-rel is lehet párhuzamos. Az őrlési folyamat pontos szabad hosszúságot is kap. Megfelelő csiszológép nélkül előfordulhat, hogy a rugó nem illeszkedik megfelelően a szerelvénybe.
A végső műveletek közé tartozik a kifáradási élettartam növelése érdekében a sörétes vágás, a korrózióálló bevonat és a méretellenőrzés a specifikációk ellenőrzésére. Minden rugó ellenőrizhető szabad hosszúság, külső átmérő, rugóerő és felületminőség szempontjából.
Az anyag minden tavasz alapja. A helyes anyagválasztás a működési környezettől, a terhelési viszonyoktól, a várható ciklusélettartamtól és a költségkorlátoktól függ. Az alábbi táblázat összehasonlítja a csavarrugós gyártás során leggyakrabban használt anyagokat.
| Anyag | Szakítószilárdság | Max szervizhőm | Korrózióállóság | Elsődleges alkalmazások |
|---|---|---|---|---|
| 65 millió szénacél | 980-1080 MPa | 120 °C | Alacsony | Általános célú ipari rugók |
| 60Si2Mn szilícium acél | 1275-1375 MPa | 200°C | Alacsony | Nagy teherbírású gépjármű-felfüggesztési rugók |
| 304 Rozsdamentes | 515-675 MPa | 300°C | Magas | Orvosi eszközök, élelmiszer-feldolgozás, kültéri berendezések |
| 316L rozsdamentes | 485-620 MPa | 350 °C | Nagyon magas | Vegyi feldolgozás, tengeri, gyógyszerészeti |
| 17-7PH Csapadék keményedés | 1650-1900 MPa | 400°C | Magas | Repülőgép-alkatrészek, nagy teljesítményű gépek |
| Foszfor bronz | 510-650 MPa | 100°C | Közepes | Elektromos érintkezők, csatlakozók, kapcsolók |
Gyártási szempontból minél keményebb az anyag, annál nagyobb kihívást jelent a tekercselőgépe számára. A nagy szakítószilárdságú anyagok, például a 17-7PH nagyobb alakítóerőt és merevebb gépelemeket igényelnek. Ha egzotikus ötvözetekkel szeretne dolgozni, válasszon megfelelő szervonyomatékkal és edzett szerszámmal rendelkező gépet.
Minden rugót hat alapvető paraméter határoz meg. Ezek megértése kulcsfontosságú, akár rugót tervez, akár egy gépet konfigurál annak előállítására. Ha ezek közül az egyik megváltozik, más tulajdonságok is eltolódnak.
Vezeték átmérője (d)
A huzal vastagsága. A huzalátmérő megkétszerezése 16-szorosára növeli a rugósebességet, mivel a sebességegyenlet d^4-től függ. A huzalátmérő kis változásai nagy erőváltozásokat okoznak.
Átlagos tekercsátmérő (D)
A tekercs átlagos átmérője. A rugó sebessége fordítottan arányos D^3-mal, így a tekercsátmérő 10 százalékos növelése közel 27 százalékkal csökkenti a merevséget.
Hangmagasság (p)
A szomszédos tekercsek közötti távolság. A hangmagasság közvetlenül szabályozza a szabad helyet és a maximális elhajlást. A nagyobb emelkedés nagyobb mozgást tesz lehetővé, mielőtt a rugó eléri a szilárd magasságot.
Aktív tekercsek száma (n)
A terhelés alatt ténylegesen elhajló tekercsek száma. Kevesebb aktív tekercs merevebb rugót eredményez; az aktívabb tekercsek lágyabb rugót eredményeznek.
Szabad hossz (L0)
A rugó hossza terhelés nélkül. A szabad hosszt a tekercselés során állítják be, és befolyásolja a tekercsek száma és a menetemelkedés.
tavaszi árfolyam (k)
Az elhajlás egységéhez szükséges erő. A nyomórugók képlete: k = Gd^4 / (8D^3n), ahol G az anyag nyírási modulusa.
Éles környezetben a legkritikusabb betekintés a következő: a huzalátmérő kis változásai exponenciális változást okoznak a rugó sebességében. Az a huzalszállító, amely ±0,02 mm-es eltéréssel szállítja az anyagot, a rugósebesség körülbelül 15 százalékos ingadozását okozhatja. Ezért kötelező a precíziós huzalmérés és az átvételi ellenőrzés.
A választott gép nemcsak azt határozza meg, hogy ma milyen rugókat tud gyártani, hanem azt is, hogy milyen megrendeléseket fogadhat el a jövőben. Három elsődleges géptípust kell figyelembe venni, és mindegyik más-más gyártási profilt szolgál ki.
Ezek a nagy volumenű nyomórugó-gyártás igáslovai. Nagyon nagy sebességgel működnek, és jellemzően 3-7 tengelyesek. Ha vállalkozása nagy mennyiségben szabványos nyomórugókra összpontosít, egy speciális tekercsgép, automatikus huzaladagolóval, a legjobb rugóköltséget kínálja. A modern gépeken a gyártási sebesség a rugó méretétől függően meghaladhatja a 150 tekercset percenként.
Az alakítógépek sokoldalúbbak, mivel egymástól függetlenül vezérelt tengelyeket használnak több alakítószerszám mozgatásához. Az 5 tengelyes formázógép kiterjedt újraszerszámozás nélkül válthat a nyomó-, torziós és hosszabbító rugók között. Kiemelkedő a közepes sorozatokban és akkor, ha a termékösszetétel változatos. A szélesebb mozgástartomány lehetővé teszi változó dőlésszögű rugók, lépcsős rugók és speciális végkonfigurációjú rugók létrehozását.
 Sokoldalú CNC rugóalakító gép összetett formákhoz A független vezérlésű tengelyekkel ez a formázógép sokféle rugótípust kezel anélkül, hogy kiterjedt újraszerszámozásra lenne szükség. Rugalmassága közepes futásokhoz és változó dőlésszögű vagy speciális végkonfigurációkhoz illeszkedik. Termék megtekintése →
A bütyök nélküli gépek szervohajtású pengéket használnak mechanikus bütykök helyett. A beállítási idő lényegesen rövidebb, mivel nincsenek fizikai bütykös profilok, amelyeket gyártani vagy beállítani. A kisszériás gyártás és a gyakori váltások esetén a bütykös gépek jelentős időt takarítanak meg. Különösen alkalmasak összetett huzalformákhoz és rugógeometriákhoz, amelyeket a hagyományos bütykökkel nehéz lenne elérni.
A gépek értékelésekor először a tengelyek számát vegye figyelembe. Mindegyik tengely egy független vezérlésű szervomotor. Egy 3 tengelyes gép alapvető nyomórugókat tud előállítani. Az 5 tengelyes gép a legtöbb szabványos rugótípust lefedi. A 10 tengelyes gép maximális rugalmasságot biztosít bonyolult huzalhajlításokhoz és nagyon összetett geometriákhoz. Ezek a képességbeli különbségek akkor számítanak, amikor ügyfelei a rugós specifikációk szélesebb választékával térnek vissza.
Mielőtt elkötelezné magát egy gép mellett, tekintse át az eredeti berendezés gyártójának szerviznyilvántartását és a pótalkatrészek elérhetőségét. Egy jól megépített gép egy olyan gyárból, ahol állandó minőségellenőrzés van, hosszabb ideig megőrzi beállítását. Ha új rugós gépet keres, nincs jobb kiindulópont, mint a részletes útmutatás tanulmányozása hogyan vásároljunk egy jó rugós gépet mielőtt üzletet köt.
Reális kiválasztási szabály
Nagy térfogatú, egyszerű rugók: tekercselőgép. Vegyes termékek, közepes menetek: 5 vagy több tengellyel rendelkező formázógép. Kis tételek, nagy választék: bütykös gép. Döntését az egy év múlva elvárt rendelési profilnak kell vezérelnie, nem csak a mai munkának.
A tavaszi minőségi hibák a tételek elutasításához, a gyártási idő elvesztéséhez és az ügyfélkapcsolatok károsodásához vezetnek. A leggyakoribb minőségi problémák három forrásból származnak: az anyagok eltéréséből, a gép eltolódásából és az inkonzisztens hőkezelésből.
A célzott minőségellenőrzési rutin ezeket korán észleli. Minimum minden tételnél ellenőrizni kell a szabad hosszúságot, a külső átmérőt és a rugósebességet mintavétel alapján. Kritikus alkalmazás futtatásakor fontolja meg a szabad hossz és a tűrésméret 100 százalékos ellenőrzését.
Ha minőségi problémákat tapasztal a meglévő rugós működése során, ezek közül sok a gép beállítására vezethető vissza, nem pedig magára a gépre. A rugós géphasználatban előforduló gyakori félreértések megértése segíthet azonosítani és kijavítani azokat a problémákat, amelyek csendesen rontják az átviteli sebességet és a minőséget.
Meghajtási elv: a huzal konzisztenciája, a szerszámok és a hőkezelés olyan rugókat eredményez, amelyek megfelelnek a specifikációnak.
Mindenhol csavarrugók vannak. Az egyes iparágak sajátos igényeinek megértése segít a termelési kapacitás pontos pozicionálásában.
Az autóipar messze a legnagyobb csavarrugók fogyasztója. Egy személygépjármű 25 és 40 közötti rugót tartalmazhat, beleértve a felfüggesztési rugókat, a szeleprugókat, a tengelykapcsoló rugókat és a fékkioldó rugókat. A felfüggesztő rugók gyakran használnak szilícium-acél huzalt, például 60Si2Mn-t, mivel ez nagy szilárdságot és kiváló fáradtságállóságot kínál. A tűréshatárok szigorúak: a szeleprugók 5 százaléknál kisebb terhelésváltozást igényelhetnek egy tételben.
Az orvosi eszközök a legnagyobb megbízhatóságot és tisztaságot követelik meg. A sebészeti műszerekben, infúziós pumpákban és ortopéd implantátumokban használt rugók gyakran 316 literes rozsdamentes acélból készülnek. Ezeknek nulla felületi szennyeződésnek kell lenniük, és meg kell felelniük a nagyon kis mérettűréseknek. A hordozható inzulinpumpában használt rugó huzalátmérője csak 0,3 mm lehet, ezért olyan gépre van szükség, amely képes a finom huzalok precíz kezelésére.
A repülőgép-rugók extrém körülmények között működnek. Egyenletes teljesítményt kell fenntartaniuk -50°C és 150°C között, és ellenállniuk kell a nagy vibrációnak. Gyakoriak az olyan anyagok, mint a 17-7PH csapadékkeményedésű rozsdamentes acél. A repülés szempontjából kritikus rendszerekben használt minden rugót általában az elhajlási tartomány több pontján tesztelik az összeszerelés előtt.
A csatlakozókban és kapcsolókban miniatűr torziós rugókat használnak az érintkezési nyomás fenntartására. A foszforbronz itt gyakori, mert jó vezetőképességet és korrózióállóságot biztosít. Ezek a rugók nagyon kicsik, gyakran 0,5 mm alatti huzalátmérővel, és kiváló finomhuzalkezelési képességekkel rendelkező gépeket igényelnek.
 Precíziós 3 tengelyes alakítógép mini rugókhoz Ez a finom huzalkezelésre tervezett CNC gép biztosítja az elektronikában használt kis torziós rugók pontos alakítását. Nagy axiális felbontást és stabil teljesítményt kínál szűk tűréshatárokhoz. Termék megtekintése →
Minden iparágnak megvannak a saját tanúsítványai és anyagszükségletei. Mielőtt új ágazatba lépne, győződjön meg arról, hogy gépe képes-e dolgozni a szükséges anyagokkal, és megfelel-e az iparágra jellemző tűréshatárnak. Ha rugókat gyárt az elektronikai ipar számára, akkor egy nagy axiális felbontású és alacsony termikus sodródású gép elengedhetetlen.
A rugós gépek precíziós berendezések. A tíz évig megbízhatóan működő gép és a gyakori javításra szoruló gépek közötti különbség a karbantartási fegyelemből fakad. Íme egy praktikus karbantartási ütemterv, amely megőrzi gyártósorának egészségét.
A korán észlelt kis probléma megoldása néhány percet vesz igénybe. Ugyanaz a probléma, amelyet nem észlelnek, több napos leálláshoz és elutasított rugókhoz vezethet. A karbantartási folyamatnak szisztematikusnak és dokumentáltnak kell lennie. Sok esetben a szerszámkopás és a gépbeállítások egyszerű napló vezetése olyan mintákat tár fel, amelyek előre jelzik a hibákat, mielőtt azok bekövetkeznének.
Hogyan számítják ki a rugósebességet egy spirális nyomórugóra?
A k rugósebességet a k = G*d^4 / (8*D^3*n) képlet alapján számítjuk ki, ahol G a huzal anyagának nyírási modulusa, d a huzal átmérője, D a tekercs átlagos átmérője és n az aktív tekercsek száma. A szénrugós acél nyírási modulusa körülbelül 79 GPa. Ez a képlet pontosan megmondja, hogyan viszonyul az erő és az elhajlás.
Mi a különbség a bütykös rugós gép és a bütykös rugós gép között?
A bütykös hajtású gépek fizikailag vágott bütyökprofilokat használnak a szerszám mozgásának szabályozására, a rugó kialakításának megváltoztatása pedig új bütykök készítését jelenti. A bütykös gépek szervomotorokat használnak a szerszámok közvetlen vezérlésére, ami lehetővé teszi a paraméterek megváltoztatását a szoftverben az új bütykök gyártása helyett. A bütyök nélküli gépeket sokkal gyorsabban lehet beállítani, és ideálisak kis tételek vagy gyakori termékcserék esetén.
A CNC rugós gép automatikusan be tudja állítani a rugó menetemelkedését a gyártás során?
Igen. A modern CNC gépek valós időben tudják szabályozni a hangmagasságot a tekercselési folyamat során. A gép szervotengelyei programozottan változtatják a relatív előtolási sebességet, hogy változó dőlésszögű rugókat hozzanak létre. Az automatikus korrekciós funkciók nyomon követhetik a rugó méreteit futás közben, és automatikusan beállíthatják a paramétereket a céltűrés fenntartása érdekében.
Mi okozza a rugó meghibásodását ismételt terhelés esetén?
A fáradtság kudarca a leggyakoribb ok. Ez egy felületi hibánál vagy feszültségkoncentráció-pontnál keletkező repedésből, majd fokozatos repedésnövekedésből ered a tönkremenetelig. A gyakori tényezők közé tartoznak a tekercselésből eredő felületi karcolások, az elégtelen lövések és a túlzottan nagy feszültség a működés során. A kialakításnak az üzemi feszültséget az anyag végső szakítószilárdságának biztonságos arányára kell korlátoznia.
Hogyan válasszam ki a huzal átmérőjét egy csavarrugóhoz?
A huzalátmérő kiválasztása a szükséges rugóerőtől, a megengedett feszültségtől és a rendelkezésre álló helytől függ. Kiindulási pontként a maximális terhelés melletti nyírófeszültségnek az anyag szakítószilárdságának 50-60 százaléka alatt kell maradnia statikus alkalmazásoknál, ciklikus terhelés esetén pedig kevesebb. Ezután a szabványos huzalméret-táblázatok segítségével kiválasztható a legközelebbi elérhető idomszer, amely megfelel a követelményeknek.
Szükséges-e rugós temperáló kemence minden csavarrugóra?
A legtöbb hidegen tekercses rugót alacsony hőmérsékletű hőkezelésnek vetik alá az alakítás utáni maradék feszültségek enyhítésére. A keményen húzott huzalból vagy rozsdamentes acélból készült rugók temperálás nélkül használhatók alacsony feszültségű alkalmazásokban. Azonban a nagy szilárdságú rugók, különösen az autóiparban vagy a repülőgépiparban használt rugók általában szabályozott temperálási folyamatot igényelnek a szükséges mechanikai tulajdonságok elérése és az idő előtti meghibásodás megelőzése érdekében.
Hány tengelyre van szükségem egy CNC rugóalakító géphez?
Az alap nyomórugókhoz 3 tengely elegendő. A legtöbb elterjedt rugótípushoz, beleértve a hosszabbítót és az egyszerű csavarást, az 5 tengely elegendő szabadságot biztosít. Összetett huzalformák vagy változó menetemelkedésű rugók gyártása során a 10 vagy több tengely biztosítja a legnagyobb rugalmasságot. A tengelyszám közvetlenül összefügg a rugók bonyolultságával, amelyeket a szerszámok megváltoztatása nélkül állíthat elő.
A kiváló minőségű csavarrugók előállítása kihívást jelent a rendszer számára. Az anyagszállítónak, a gépnek, a szerszámoknak, a hőkezelési folyamatnak és az ellenőrzési jegyzőkönyveknek együtt kell működniük. Nem a gép az egyetlen tényező, de ez az a tényező, amely a legnagyobb ellenőrzést biztosítja a rugó geometriája és konzisztenciája felett.
A vállalkozása számára megfelelő gép a gyártási mennyiségtől, a termékválasztéktól és a feldolgozni kívánt anyagoktól függ. A dedikált tekercselőgépek nagy hangerővel és egyszerű geometriájukkal jeleskednek. A többtengelyes formázógépek sokoldalúságot biztosítanak a munkák szélesebb körének elvégzéséhez. A bütyök nélküli gépek minimálisra csökkentik a beállítási időt a nagy keverésű, kis mennyiségű gyártáshoz.
Bármelyik utat is választja, fektessen be a karbantartási rutinba. A fegyelmezett ellenőrzési ütemterv, a következetes kenés és a proaktív szerszámcsere megtérül a rövidebb állásidő és a jobb rugóminőség miatt. A rugós iparág azokat a gyártókat jutalmazza, akik a következetességre, a pontosságra és a hosszú távú megbízhatóságra helyezik a hangsúlyt.
Ha bővíti képességeit vagy frissíti a meglévő berendezést, először készítsen világos képet a célrugók típusairól és térfogatairól. Az a gép kapja meg a tartást, amelyik megfelel a tényleges gyártási valóságnak, nem pedig az, amelyik a leghosszabb funkciólistával rendelkezik.
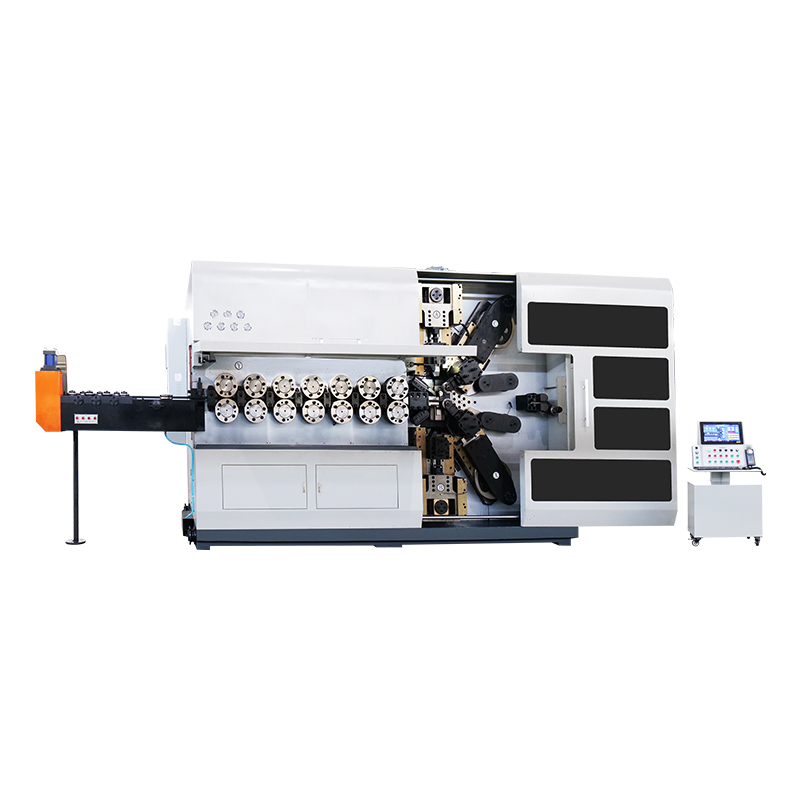
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
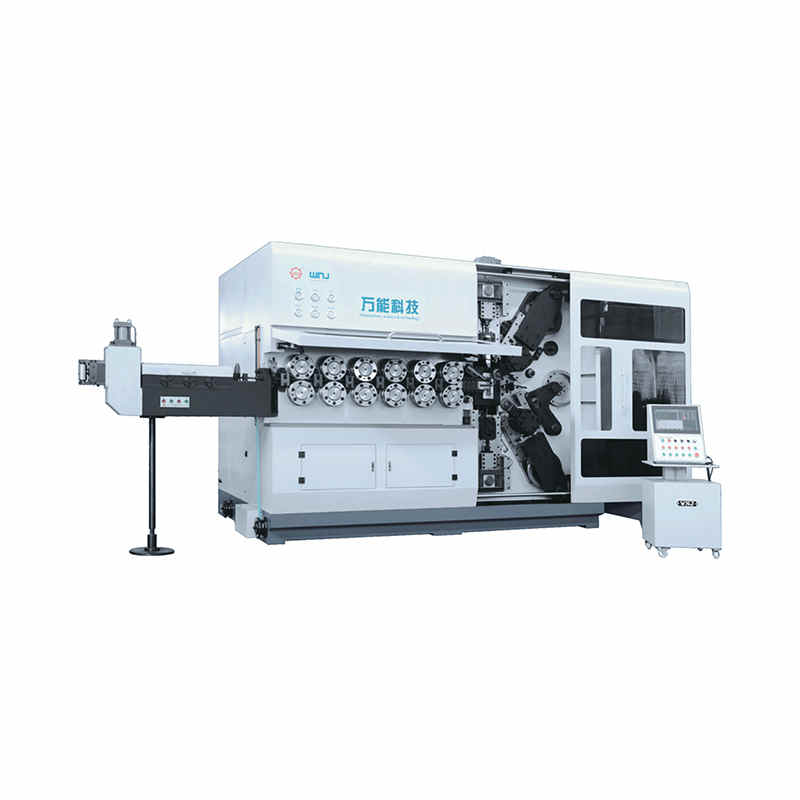
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése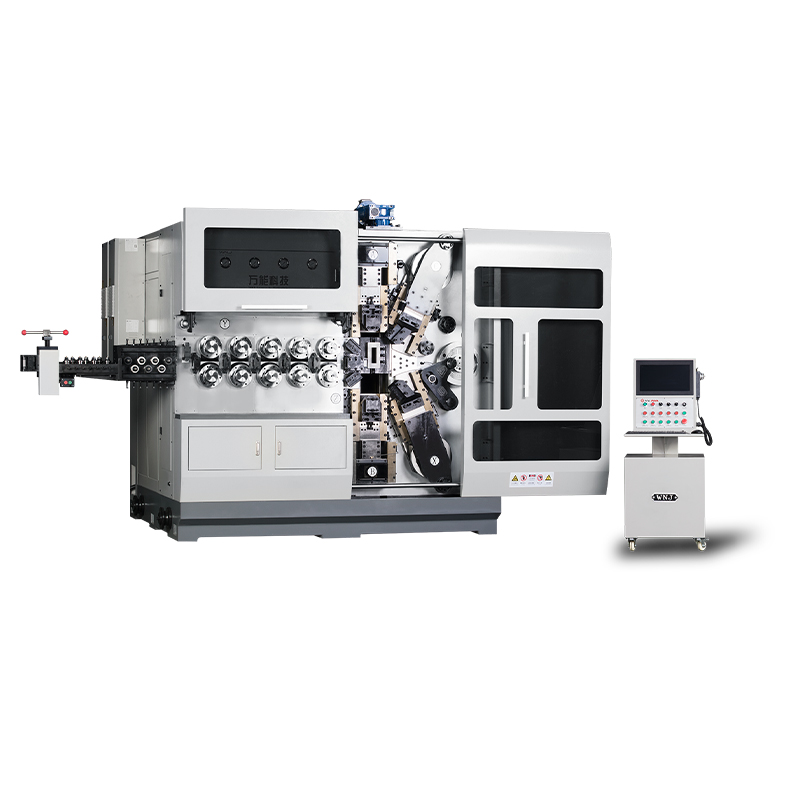
TK12120 TK-12120 12 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése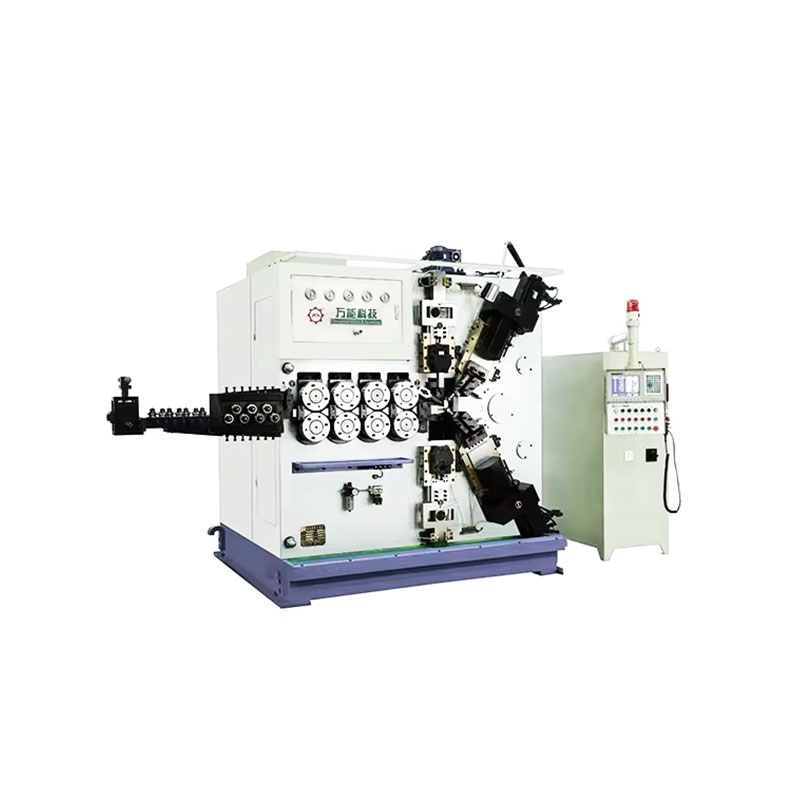
TK-6160 TK-6160 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése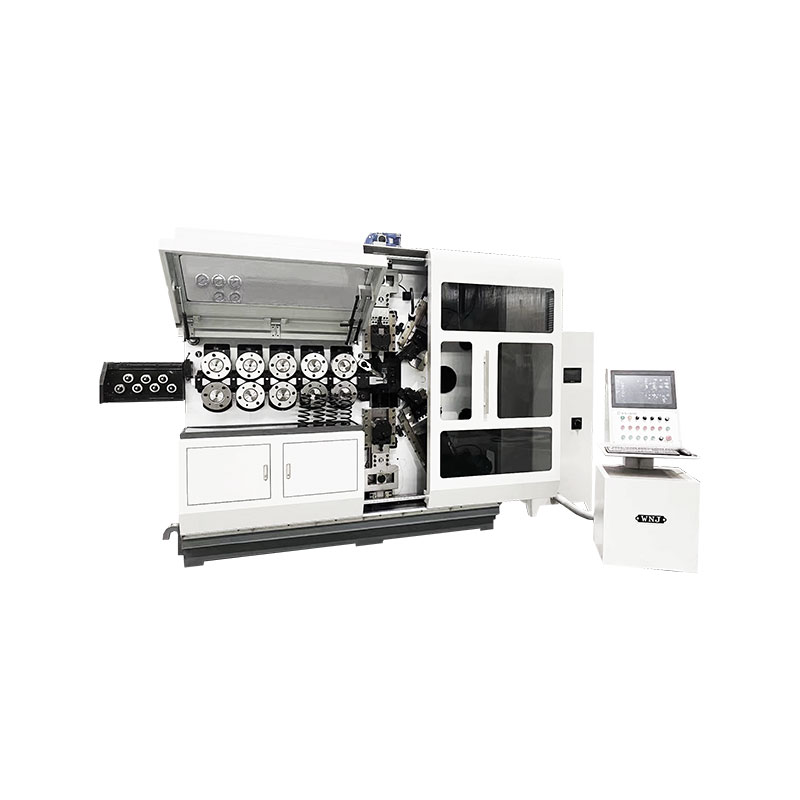
TK-6120 TK-6120 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése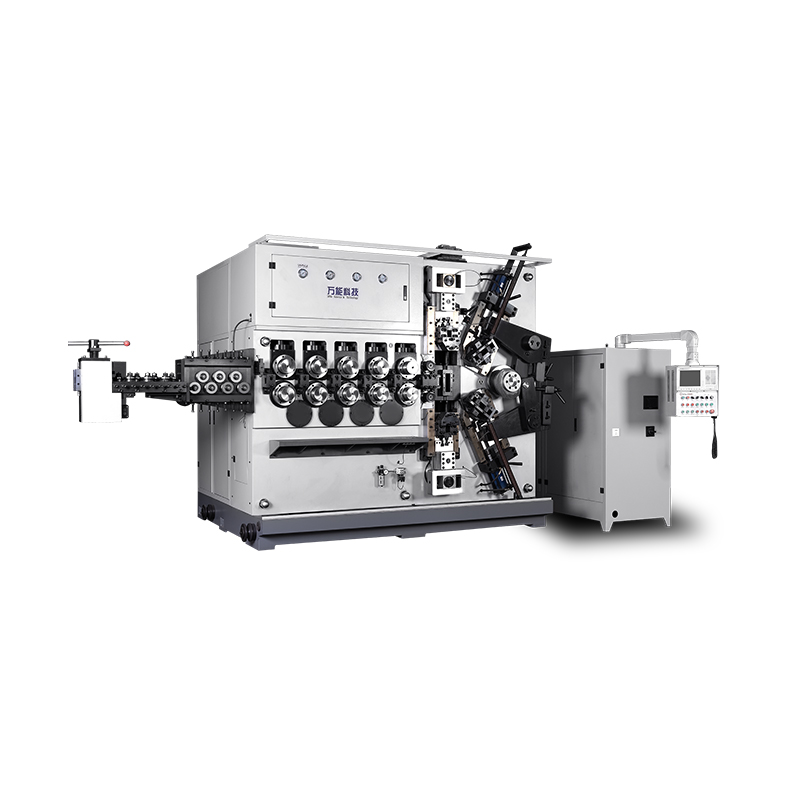
TK-5200 TK-5200 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése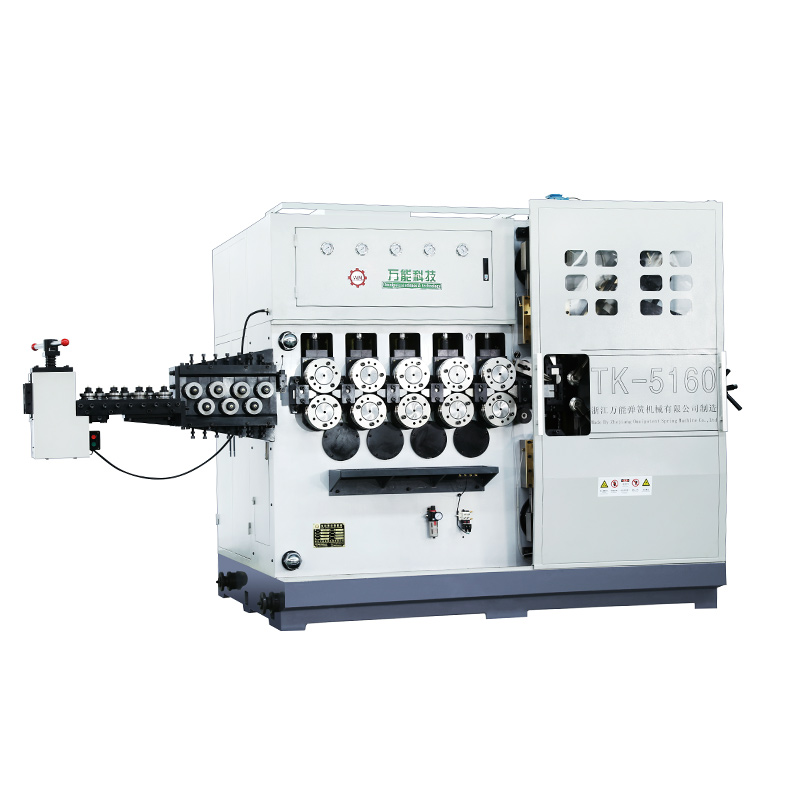
TK-5160 TK-5160 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése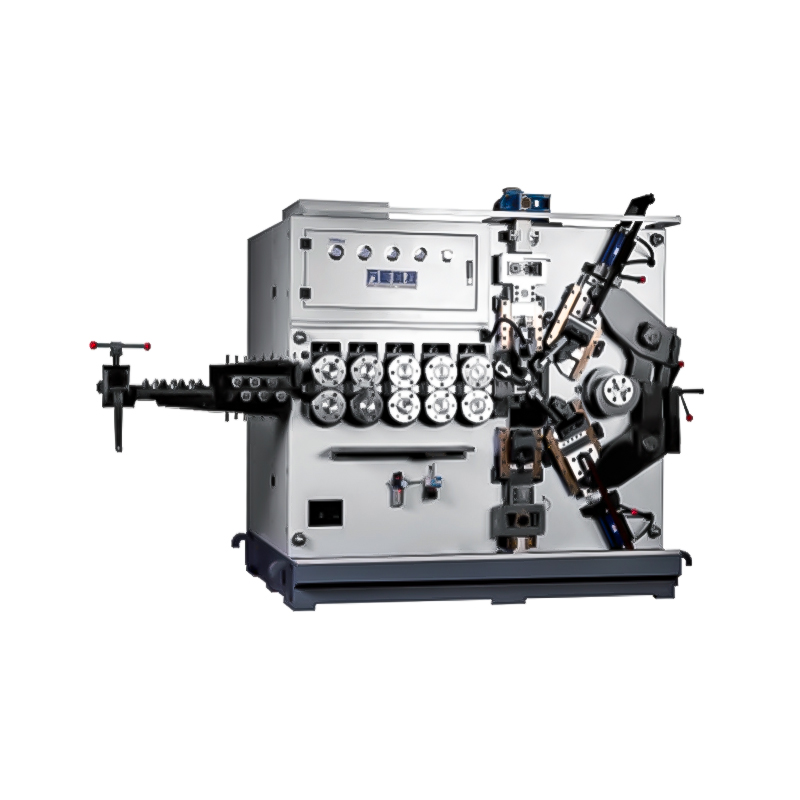
TK-5120 TK-5120 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintéseMobil QR kód