Nyelv

A hajlítógép egy olyan gyártóeszköz, amely mechanikai erővel, CNC szervovezérléssel vagy a kettő kombinációjával előre meghatározott szögekké és görbékké alakítja át a huzalt, rudat, csövet vagy lapos fémet. A rugós és huzal-alkatrész gyártásban a gyakorlati definíció igényesebb: a berendezésnek egy folyamatos ciklusban kell az anyagot adagolnia, kiegyenesíteni, hajlítani és vágni, miközben a mérettűrések ±0,1 mm-es tartományban maradnak.
A leggyakoribb vásárlási kérdésre a közvetlen válasz a következő: válasszon a CNC huzalhajlító gép ha az alkatrészek kettőnél több hajlítást tartalmaznak, ha a tételek mérete gyakran változik, vagy ha az ügyfelek dokumentált programismételhetőséget követelnek. Kézi vagy hidraulikus hajlítót csak nagy mennyiségű, egyforma gyártáshoz válasszon, nagy tűréshatárokkal.
Minden hajlítógép a három vezérlőcsalád valamelyikébe illeszkedik, és a különbség az üzemeltetési gazdaságosság szempontjából fontosabb, mint a vételár szempontjából.
| Írja be | Ellenőrzési módszer | Tipikus átmérő tartomány | Legjobb For |
|---|---|---|---|
| Kézi / mechanikus | Kezelői sablon | 0,5-3 mm-es vezeték | Prototípusok, javító alkatrészek |
| Hidraulikus | A hengerek meghalnak | 3 - 50 mm-es cső, betonacél | Csőhajlítás, kivitelezés |
| CNC szervo | Programozott szervo motorok | 0,3-12 mm-es vezeték | Rugók, kapcsok, konzolok, összetett formák |
A CNC huzalhajlító gép egy 3D-s alkatrészrajzot koordinált szervomozgások sorozatává alakít. Öt alrendszer működik együtt minden ciklusban:
Ez az architektúra az, ami lehetővé teszi, hogy egy gép ugyanabban a műszakban ülés-támla rugót, sebészeti drótformát és bútorcsipeszt állítson elő. Egy olyan modell, mint a ZW480 4 tengelyes CNC rugós huzalhajlító gép párosítja a független adagolásvezérlést egy kétirányú hajlító karral, lehetővé téve a kezelők számára, hogy egy menetben, másodlagos műveletek nélkül befejezzék a csomagrugókat, az ülésrugókat és az orvosi huzalformákat.
Ha szüksége van a teljes mechanikai sorozatra, tekintse meg útmutatónkat hogyan működik egy hajlítógép lépésről lépésre részletesen elmagyarázza az egyes hengerek és tüskék szerepét.
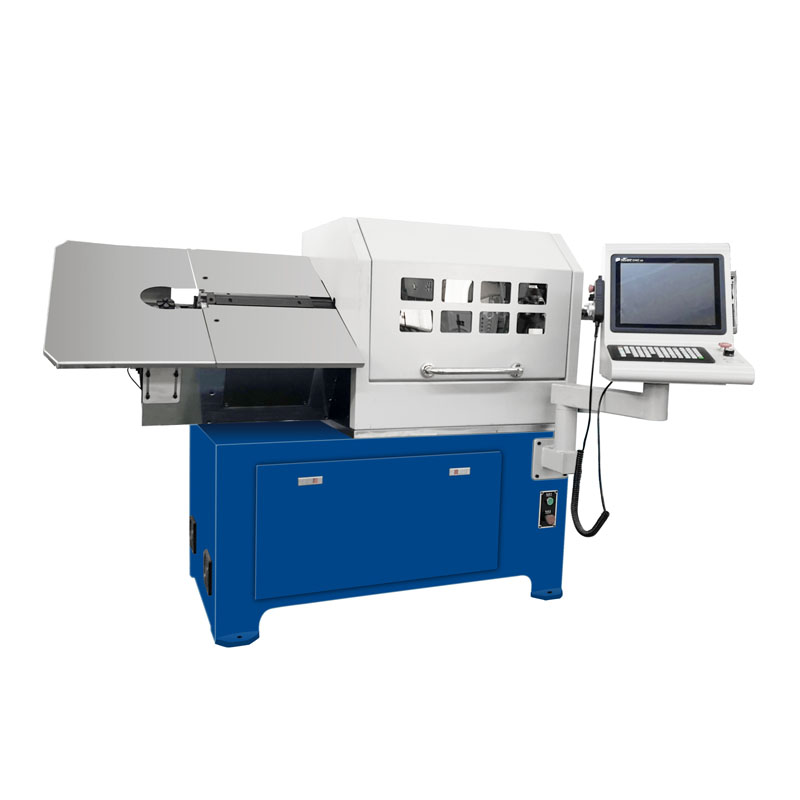 ZW-480 4 tengelyes CNC rugós huzalhajlító gép Négy vagy hét tengelyes összeköttetéssel és szervo huzal-előtolással ez a gép nagy pontosságot és stabilitást kínál a huzalformázáshoz. Hasonlítsa össze a specifikációit a ciklusidővel és a tűréskövetelményekkel. Termék megtekintése →
Az árajánlatok összehasonlítása előtt helyezzen el minden jelölt gépet az alábbi keretrendszerhez. Ez a hat specifikáció befolyásolja a legnagyobb mértékben azt, hogy egy gép képes-e az Ön alkatrészeit a szükséges ciklusidőn és tűréshatáron belül elkészíteni.
| Specifikáció | Mit mond neked | Gyakorlati hatás |
|---|---|---|
| Tengelyszám | A szervovezérelt mozgások száma | A több tengely bonyolultabb formákat tesz lehetővé, de növeli az árat |
| Huzal átmérő tartomány | Az adagolórendszer által elfogadott minimális és maximális huzalméretek | A hatótávolságon kívüli huzal adagolási elakadást és pontatlan hajlítást okoz |
| Maximális adagolási sebesség | Általában 30-100 m/perc | Közvetlenül meghatározza a ciklusidőt a hosszú alkatrészekhez |
| Hajlítás arm rotation | Hajlítás range in degrees | Meghatározza, hogy lehetségesek-e alávágások és hátrahajlítások |
| Programtárolás | A memóriában lévő alkatrészprogramok száma | A nagyobb tároló lerövidíti az átállást a műhelygyártásban |
| Ismételhetőség | Az egymást követő részek közötti eltérés | A szorosabb ismételhetőség csökkenti a selejt mennyiségét a nagy volumenű futtatások során |
Egy 1,0 mm és 4,5 mm közötti autóipari és bútorhuzalt működtető bérműhely esetében egy 80 m/perc előtolási sebességű 4 tengelyes gép a legtöbb szabványos alkatrészt lefedi. Az űrrepülésben vagy az orvosi alkatrészeknél szigorúbb tűréshatárokhoz válasszon egy 5 tengelyes vagy magasabb gépet bütyök nélküli alakítórendszerrel, mert az extra tengely a szerszámot az alámetszések körül hordozza, ahelyett, hogy az alkatrészt áthelyezni kényszerítené.
A hajlítógépek olyan tartó-, szorító- és erőátadó huzalformákat állítanak elő, amelyek kiegészítik a tekercsrugókat. A kereslet erősen átfedésben van a tavaszi termeléssel a következő iparágakban:
Az autógyártásban egy modern személygépkocsi modelltől függően nagyjából 60-120 rugóelemet tartalmaz, plusz több tucat formázott huzalcsipeszt és konzolt, amelyek műszakilag nem minősülnek rugóknak (ipari becslés). Azok a szerződéses gyártók, akik ezt a munkát szeretnék megörökíteni, általában olyan gépet futtatnak, mint a ZW880 rugóhajlító gép , mert kiterjesztett átmérőválasztéka lefedi a szerkezeti konzolokat és a keretakasztókat, miközben megőrzi az ülésrugókhoz szükséges pontosságot.
Az ágazatra jellemző termeléstervezési ötletekért olvassa el oldalunkat autóipari és mobilitási alkalmazási megjegyzések .
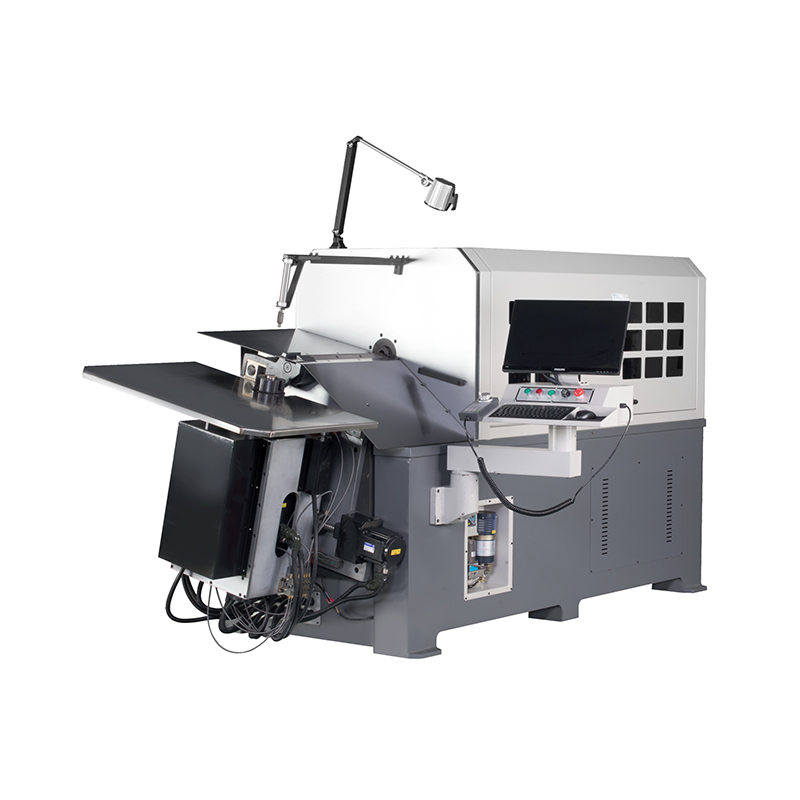 ZW-880 8 tengelyes CNC rugós huzalhajlító gép Nyolc tengellyel az összetett hajlításhoz és a stabilitást biztosító forgó huzalelőtolással ez a gép megfelel az igényes alkalmazásoknak. Értékelje tengelyeit és előtolási képességét, hogy elkerülje a gyakori vásárlási hibákat. Termék megtekintése →
Végezzen öt lépést ebben a sorrendben, és elkerülheti a két leggyakoribb vásárlási hibát: túl sok tengely vásárlását és a huzalelőtolás alul-meghatározását.
A leggyakoribb hiba a huzalelőtolás alábecsülése. Az adagoló az összes kopással kapcsolatos gépi esemény körülbelül 30 százalékát teszi ki, ezért a rozsdamentes vagy olajos hőkezelést tervező műhelynek ragaszkodnia kell az edzett adagológörgőkhöz és az automatikus kenőrendszerhez alapfelszereltségként.
Egy hajlítógép csak annyira termelékeny, amennyire a karbantartási ütemtervében van. Három rutin választja el a jól működő üzleteket a többitől:
Költségvetésben nagyjából a gép értékének 2-3 százaléka évente fogyóeszközökre. A nyírópengék és a hajlítótüskék azok az alkatrészek, amelyek először meghibásodnak, és az átfutási idő általában két-négy hétig tart. A tartalék készlet megtérül az első alkalommal, amikor egy penge forgácsolódik.
A rugós tekercselő gép csavarmenetben csavarja a huzalt egy tüske köré, hogy szabályozott menetemelkedésű, átmérőjű és aktív tekercsszámú tekercseket állítson elő. A hajlítógép nyitott huzalformákat, például kapcsokat, konzolokat, horgokat és gyűrűket alakít ki úgy, hogy egy vagy több síkban szöget hoz létre. A legtöbb rugós üzem mindkettőt működteti: a tekercs a kerek rugókhoz és a hajlítógép a hozzátartozó huzalformákhoz.
Igen, a névleges átmérő és szakító tartományon belül. A gyakori anyagok közé tartozik a rugóacél, a rozsdamentes acél, a zenei huzal, a sárgaréz, az alumínium és a bevonatos huzal. Minden anyag eltérő előtolóhenger nyomást és hajlítási sebességet használ, és ezek az értékek az alkatrészprogrammal együtt tárolódnak.
A kétdimenziós formákhoz és az egyszerű horgokhoz 3 tengelyre van szükség. A különböző síkban hajlított alkatrészekhez legalább 4 tengelyre van szükség. Az alámetszett formák, például a kettős torziós rugók vagy a többfordulatú rögzítőgyűrűk általában 5-12 tengelyt igényelnek.
Keressen egy vészleállítót a vezérlőpanelen és a huzalelőtolási területen, egy átlátszó reteszelő védőburkolatot a hajlítási zóna felett, és egy szervo nyomatékkorlátot, amely leállítja a tengelyt, ha a huzal elakad. Ezek a tulajdonságok a kiváló minőségű CNC gépeken alapfelszereltségnek számítanak, és minden műhelyben kifejezetten ajánlottak.
A CNC huzalhajlító géppel a kezelő egy-három napos képzés után egyszerű alkatrészeket tud készíteni. Az összetett 3D-s részek programozása általában egy-két hét gyakorlást igényel. A helyszíni képzést biztosító szállítók jelentősen csökkentik ezt a tanulási görbét.
Igen. A hajlítógépek a PLC interfészen keresztül szinkronizálhatók tekercsegyenesítőkkel, hosszra vágó egységekkel és upstream tekercselő gépekkel, így egy teljesen automatizált cella jön létre. A huzalelőtolás és a vágó jele a két fő szinkronizálási pont.
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK12120 TK-12120 12 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-6160 TK-6160 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése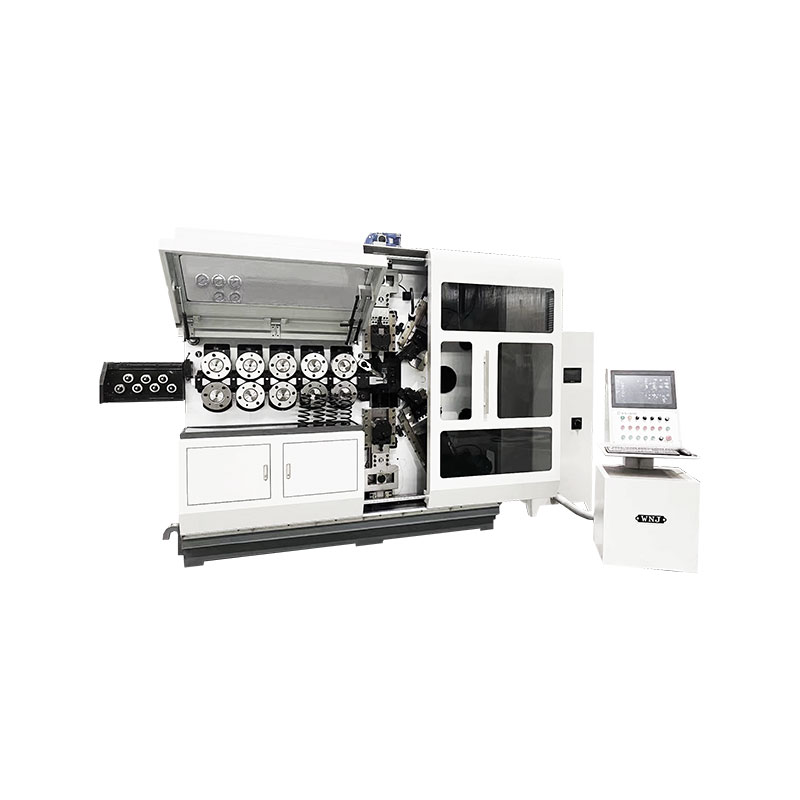
TK-6120 TK-6120 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése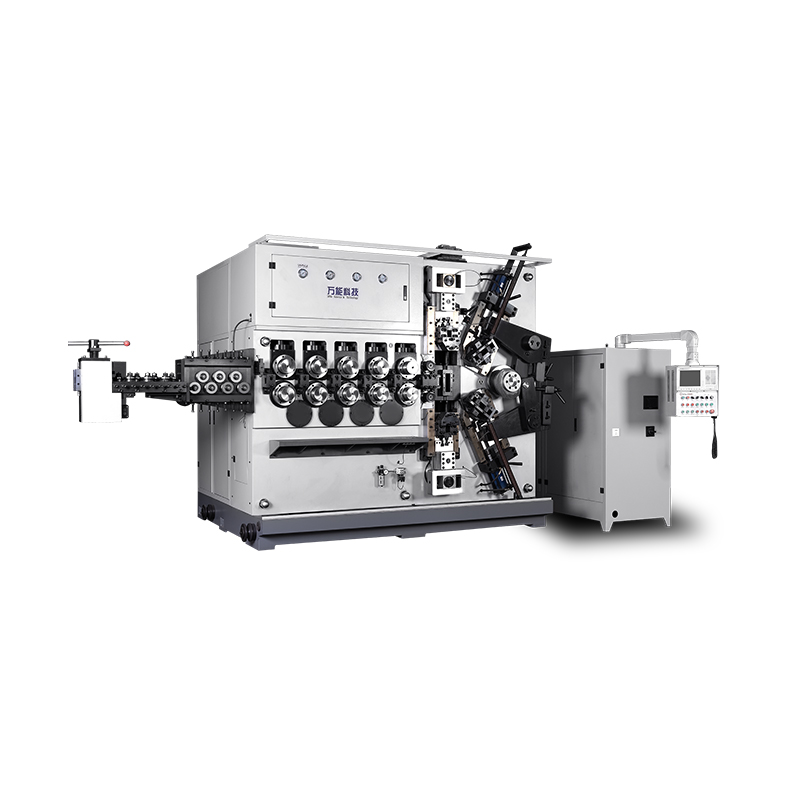
TK-5200 TK-5200 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése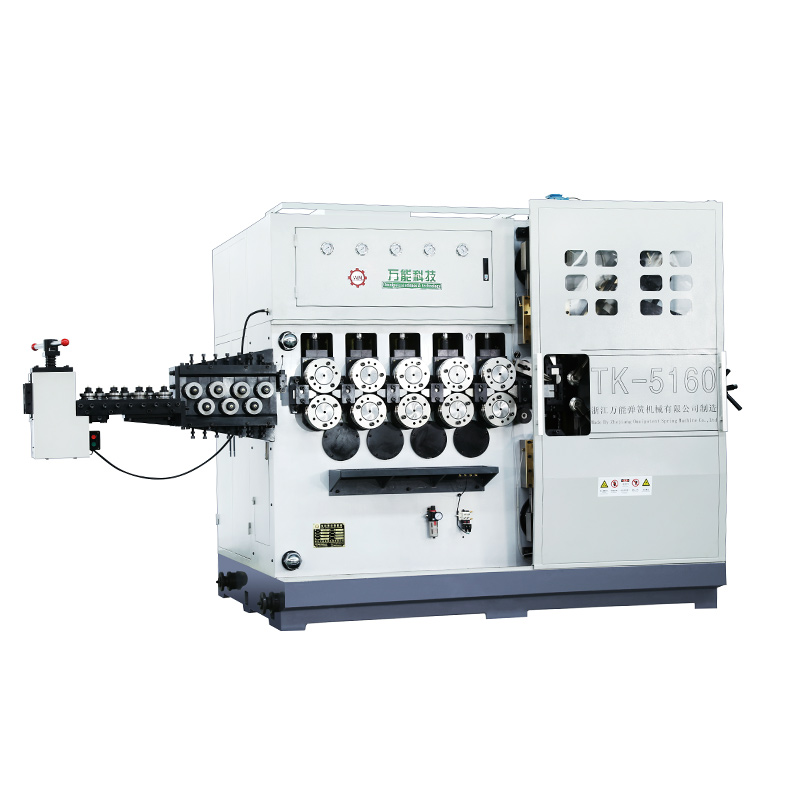
TK-5160 TK-5160 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-5120 TK-5120 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintéseMobil QR kód