Nyelv

A huzal hajlítása szabályozott képlékeny alakváltozás, és csak akkor működik, ha egyszerre három változót kezel: alátámasztást, hajlítási sugarat és visszarugózást. Támassza meg a huzalt a hajlítás mindkét oldalán, hogy a deformáció pontosan ott történjen, ahol szeretné. Tartsa a belső sugarat az anyag által elviselhető minimum felett. Ezután hajlítsa meg egy mért mértékben, hogy a huzal visszaugorjon a ténylegesen szükséges szögbe. Egy 1 mm-es lágyított rézhuzal követi az ujjait. Az 5 mm-es, olajjal edzett rugós acélrúd a szűk hajlítás külső oldalán megreped, kivéve, ha a sugarat, az edzettséget és a hajlítási irányt még azelőtt megtervezik, hogy bármilyen szerszám hozzáérne.
Ez az útmutató leírja a kanyar mögötti mechanikát, a lényeges sugáradatokat, egy megismételhető kézi hajlítási módszert, a közönséges huzalanyagok viselkedését, és azt a pontot, ahol a kézi hajlító már nem praktikus, és egy CNC huzalhajlítógép veszi át az irányítást. Itt minden szám egy próbakanyar kiindulópontja, nem helyettesíti azt.
Amikor egy huzal meghajlik, a görbe külső része megnyúlik, a belső pedig összenyomódik. A középső réteg, az úgynevezett semleges tengely, megtartja eredeti hosszát. A szám, amely eldönti, hogy a kanyar fennmarad-e, a külső felület feszültsége, és gyorsan kiszámítható:
Felületi nyúlás = d / (2R d) , hol d a huzal átmérője és R a belső hajlítási sugár.
Ez a három eredmény magyarázza a legtöbb megrepedt hajlítást egy boltban: túl nagy nyúlás, túl kicsi sugáron, olyan anyagban, amelynek szinte már nincs rugalmassága. Húzza ki a megengedett hajlítási feszültséget a huzalszállító adatlapjáról, és hasonlítsa össze a számított értékkel, mielőtt kötegetne. Minden hajlítás ezen a helyen is megkeményíti a huzalt, így az egyszer tisztán meghajló huzal elpattanhat, ha ugyanazon a ponton ismételten kinyitja és bezárja.
A minimális hajlítási sugarat általában a huzalátmérő többszöröseként írják fel, mivel az 1 mm-es huzal és egy 6 mm-es, ugyanabból az ötvözetből készült huzal nem osztja meg ugyanazt az abszolút sugárkorlátot. Az alábbi táblázat a huzalformázásban és rugógyártásban használt tipikus kiindulási értékeket tartalmazza. A keményebb indulatok felfelé tolják a számot; előmelegítés vagy izzítás lehúzza.
| Huzal anyaga | Minimális belső sugár | Gyakorlati megjegyzés |
|---|---|---|
| Lágyított réz, sárgaréz | 0,5d-től 1d-ig | Nagyon elnéző, alacsony rugózással |
| Lágyacél, lágyított | 1d-től 2d-ig | Vigyázz a narancshéjra a sűrű alaplén |
| Rozsdamentes 304, 316 izzított | 1d-től 2d-ig | A munka gyorsan megkeményedik, egyszer hajlítsa meg |
| Foszforbronz, rugós temper | 3d-től 4d-ig | Mérsékelt visszaugrás, tiszta élek |
| Zenehuzal, olajedzett rugóacél | 4d-től 6d-ig | Nagy szakítószilárdságú, magas rugózás |
Ha egy kialakításnál szűkebb sugárra van szükség, mint amennyit a táblázat megenged, három lehetőség közül választhat: átvált egy lágyabb tempóra, előmelegíti a hajlítási zónát a folyáshatár csökkentése érdekében, vagy megváltoztatja a huzalátmérőt, és két vékonyabb vezetéket használ, ahol egy vastag huzalt terveztek.
Amint a hajlítóerő megszűnik, az alakváltozás rugalmas része helyreáll, és a hajlítás kinyílik. Ez egy visszafutás, és ez nem kis hatás. A gyakorlatban a mennyiség az indulattól és a hajlítási sugár és a huzalátmérő arányától függően változik.
A megbízható módszer az, hogy egy próbadarabot a célszögre hajlítanak, megmérik, hogy valójában mit kaptak, és kiszámítják a túlhajlítási tényezőt: túlhajlítási tényező = célszög / elért szög. Ezután szorozza meg a munka minden szögét ezzel a tényezővel. Ha egy 90 fokos célpont 82 fokban jött ki, akkor a faktor 1,098, tehát 99 fokot programoz, hogy 90-en landoljon. A CNC hajlítóprogramok ezt a kompenzációt korrekciós értékként tárolják, és hajlításonként alkalmazzák, ezért a jól kompenzáló gép még sokáig megtart egy szöget azután, hogy a kézi kezelő abbahagyta az összes alkatrész újraellenőrzését.
A szabadkézi hajlítás prototípusoknál és javításoknál működik, de nem ismétlődik. Az alábbi sorrend egy kézzel hajlított alkatrészt közel tart a rajzhoz, és ugyanez a logika egyenesen átviszi a gépi programozást.
Ehhez a munkához hasznos kéziszerszámok közé tartozik a kerek orrú fogó a kis átmérőhöz, a párhuzamos működésű fogó, amely az állkapcsokat egyenesen tartja a huzalhoz, a hajlító csővezeték-szerű söpréshez, a keményfa tömb és a kalapács a forma feletti gyengéd ívekhez, valamint a 4 mm-es és 8 mm-es vezetéknél nagyobb erőkifejtésre szoruló fogó.
Az anyagválasztás sokkal jobban megváltoztatja a hajlítást, mint azt a legtöbben várják, és ez az első dolog, amit meg kell javítani, mielőtt a sugarakról vagy a szerszámokról beszélnénk.
A hajlítási terhelés nagyjából az átmérő négyzetével nő, így a huzal 2 mm-ről 4 mm-re történő ugrása nem kétszerese, hanem közelebb van a négyszereséhez. Ez az egyetlen kapcsolat megmagyarázza, hogy a szerszámok miért változnak olyan hirtelen, ahogy a drót vastagodik.
A másik korlátozó tényező az ismétlés. A kézi hajlítás tíz részre jó; egy több ezer azonos huzalformán futó munkához olyan gépre van szükség, amely a kezelő döntése nélkül reprodukálja a hajlítási sorrendet, mert a kezelő a legnagyobb variációs forrás minden manuális folyamatban.
A CNC huzalhajlító gép a kezelő kezét szervohajtású tengelyekre cseréli. A huzalt egy pár görgő táplálja, amelyek hosszt mérnek, amelyeket egy orsó forgat, amely beállítja a következő hajlítás síkját, és szerszámcsúszkák vagy hajlítócsapok alkotják, amelyek programozott pozícióba mozognak. Mivel minden tengely szervovezérlésű, a gép a program minden kanyarjára más-más visszarugózási korrekciót tud alkalmazni, és ugyanazt a sorrendet tudja megismételni minden váltásnál. Ezeknek a gépeknek az alapvető működési elvét, beleértve az előtolási, forgási és hajlítási tengelyek együttműködését, ez a cikk ismerteti. útmutató a hajlítógép működéséhez .
Két képesség számít leginkább, amikor kézi hajlításról gépre vált. Először is, hosszszabályozás: az adagológörgők a vágási hosszt a milliméter töredékéig tartják, így a hajlítástól hajlításig terjedő távolságok a több hajlítású részek esetében egyenletesek maradnak. Másodszor, a szögszabályozás: a szervo hajlítócsapok néhány tized fokon belül képesek megtartani a hajlítási szöget a visszarugózási érték tárcsázása után, ami sokkal szorosabb, mint a szögmérő ellenőrzése a padon.
 ZW-480 4 TENGELYES CNC RUGÓS DRÓTHAJLÍTÓ GÉP ZW-480 4 TENGELYES CNC RUGÓS DRÓTHAJLÍTÓ GÉP Termék megtekintése →
Az ilyen típusú négytengelyes gépek a kétdimenziós huzalformák és egyszerű háromdimenziós részek többségét lefedik: előtolás, forgás és két hajlítási irány. A horgokat, kapcsokat, fogantyúkat, kereteket és egyszerű rácsokat gyártó üzletek számára ez a konfiguráció általában elegendő.
A megfelelő tengelyszámot az alkatrész geometriája határozza meg, nem a költségvetés mérete. A tervezés hasznos módja, ha megszámolja, hány független mozgásra van szüksége a vezetéknek.
 TK-5120 5 TENGELYES CNC RUGÓS TEkercselő GÉP TK-5120 5 TENGELYES CNC RUGÓS TEkercselő GÉP Termék megtekintése →
Az öttengelyes hajlító a szokásos lépés, ha egy huzalforma síkból kicsavarodó ívekkel rendelkezik, például egy eltolt lábú rögzítőkapocs vagy egy behajtott sarkú keret. Az autóipari és mobilitási beszállítók gyakran ezt a géposztályt adják meg, mivel az üléskeretek, a kapcsolórudak és a kábelvégek több hajlítási síkot egyesítenek egy részben; az adott ágazatra vonatkozó követelményeket a autóipari és mobilitási huzalformázó alkalmazások áttekintése.
A legtöbb kötegre visszavezetett hajlítási hiba a futás elején van beállítva, nem a közepén. Futtassa végig ezt a listát, mielőtt az első jó részt aláírná.
 SLB-2800 DRÓTADAGOLÓ RÁC További információk Termék megtekintése →
A huzalellátó hardver a hajlítási folyamat része, nem tartozék. A motoros vagy szabadon futó, szabályozott feszültségű etetőállvány megszünteti a hosszváltozások nagy részét, amelyek egy műszak három órája után selejt alkatrészekként jelennek meg.
Ha egy kanyar rosszul megy, a tünet általában a kevés ok egyikére utal. Az alábbi táblázat a gyakori hibákat párosítja a leggyorsabban megoldó korrekcióval.
| Hiba | Valószínű oka | Első korrekció |
|---|---|---|
| Repedés vagy repedés a kanyar külső oldalán | A sugár az anyagminimum alatt van, vagy a huzal már edzett | Növelje a sugarat, vagy váltson lágyabb tempóra |
| Szög eltolódik a futásban | Túl alacsony visszarugózási érték, változó huzalfeszesség, szerszámkopás | Tesztelje újra a rugót, stabilizálja az orsó feszességét |
| Hajlítsa ki a csavarokat a síkból | A forgástengely rosszul igazodik, elégtelen támaszték a kanyar közelében | Kalibrálja újra a forgatást, adjon hozzá egy vezetőt a szerszámhoz |
| A hajlatnál lapított vagy ovális rész | A csap sugara túl kicsi, a szorítónyomás túl nagy | Illessze a csapot a 2R-hez, csökkentse a szorítóerőt |
| Kész hossz rövid vagy hosszú | Hajlítási ráhagyás figyelmen kívül hagyva, előtolási csúszás | Adjon hozzá hajlítási ráhagyást a lapos hosszhoz, ellenőrizze a görgő markolatát |
A megfelelőnek tűnő kanyar nem megfelelő ívű. Három csekk szinte mindent elkap.
A mintavételi gyakoriságnak a folyamatot kell követnie, nem a naptárat. Minden ötvenedik részen ellenőrizhető egy stabil futás beállított rugózási értékkel; a most felállított, vagy új huzaltételt használó futás megérdemli az első cikk szerinti ellenőrzést és minden szerszámcserekor ellenőrzést.
Rögzítse a vezetéket egy satuba puha pofákkal, vagy tartsa egy rögzített csaphoz, majd húzza körbe a szabad végét egy kör alakú forma köré. A forma átmérőjének közel kell lennie a kívánt belső sugár kétszereséhez, mert a huzal visszaugrik és kissé kinyílik. Először jelölje meg a hajlítási vonalat egy nullapontból, hogy az alkatrész méretbeli konzisztens maradjon.
Ez az anyagtól és a tempótól függ, és általában a huzal átmérőjének többszöröseként adják meg. Az izzított réz fél átmérőt is elfogadhat; zenedrót és olajedzett rugóacél általában négy-hat átmérőt igényel. Mindig igazolja vissza a huzalszállító adatlapjával az adott tételhez.
Inkább mérje meg, mint tippelje. Hajlítsa meg a próbadarabot, jegyezze fel az elért szöget, és ossza el a célszöget ezzel az ábrával. A tipikus visszanyerés egytől három fokig terjed a lágyított réznél, és akár tizenöt fokos a keményrugós acélnál, így a szorzó a leginkább a nagy szakítószilárdságú huzaloknál számít.
Igen, határokon belül. A 0,5 mm-től 2 mm-ig terjedő tartományban jó fogóval és feszítőgörgővel lehet hajlítani, ha a sugár nagy. E felett az erő és a visszarugaszkodás nehezen kontrollálhatóvá válik, a kanyar külső részénél pedig meredeken megnő a repedés veszélye.
A külső felület túllépte az anyag által elviselhető igénybevételt. Három általános ok: kisebb a belső sugár, mint amit az anyag megenged, a huzalt egy korábbi művelet során már megedzették, vagy túl kemény az edzettség az alkalmazáshoz. A felületi nyúlás d / (2R d) segítségével történő kiszámítása gyorsan megmutatja, hogy a tervezés mekkora határt ment át.
Csak akkor, ha a szükséges sugár szűkebb annál, mint amit az anyag a jelenlegi temperamentumában megenged, vagy ha a huzal elég vastag ahhoz, hogy a terhelések kialakítása célszerűtlenné váljon. A helyi fűtés csökkenti a folyáshatárt a hajlítási zónában, de megváltoztatja a zóna tulajdonságait is, így a terhelést hordozó alkatrészeket utólag kell értékelni, nem pedig azt feltételezni, hogy jók.
A hajlítás diszkrét szögeket és formákat hoz létre a gépen átvezetett huzalon. A tekercselés folytonos hélixet hoz létre, ahol a huzal olyan emelkedési és átmérőjű körül van tekercselve, amely általában egy következő feszültségmentesítési lépést igényel. Sok gép mindkettőt kezeli, de a szerszámok, a vezérlési stratégia és a tűrésfókusz eltérő.
Az utolsó hajlítás után vágjon, hagyjon elegendő egyenes hosszúságot ahhoz, hogy a vágószerszám megfoghassa az alkatrész meghúzása nélkül, és állítsa be a visszarugózási korrekciót az utolsó hajlításnál a korábbiaktól elkülönítve. Általában a végső hajlítás igényel a legtöbb kompenzációt, mivel az alkatrészt már nem korlátozza a huzalforma többi része.
A huzal jól hajlítása négy sorrendben hozott döntésen múlik: anyag és temperálás, a nyúlási képlethez mért belső sugár, valódi próbadarabból vett túlhajlítási érték és a mennyiségnek megfelelő eljárás. Tíz alkatrész tartozik egy padhoz, amelyhez egy rakás van. Tízezer darab három hajlítási síkkal tartozik egy szervohajtású hajlítóhoz, szabályozott huzalelőtolással és tárolt rugós korrekciókkal.
Először futtassa le a próbakanyart. Mérje meg a szöget, a sugarat és a kész hosszt. Ez a három szám megmutatja, hogy a munka kézi marad-e vagy gépre kerül-e, és megadja a kezdő értékeket a választott útvonalhoz.
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK12120 TK-12120 12 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-6160 TK-6160 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-6120 TK-6120 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-5200 TK-5200 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése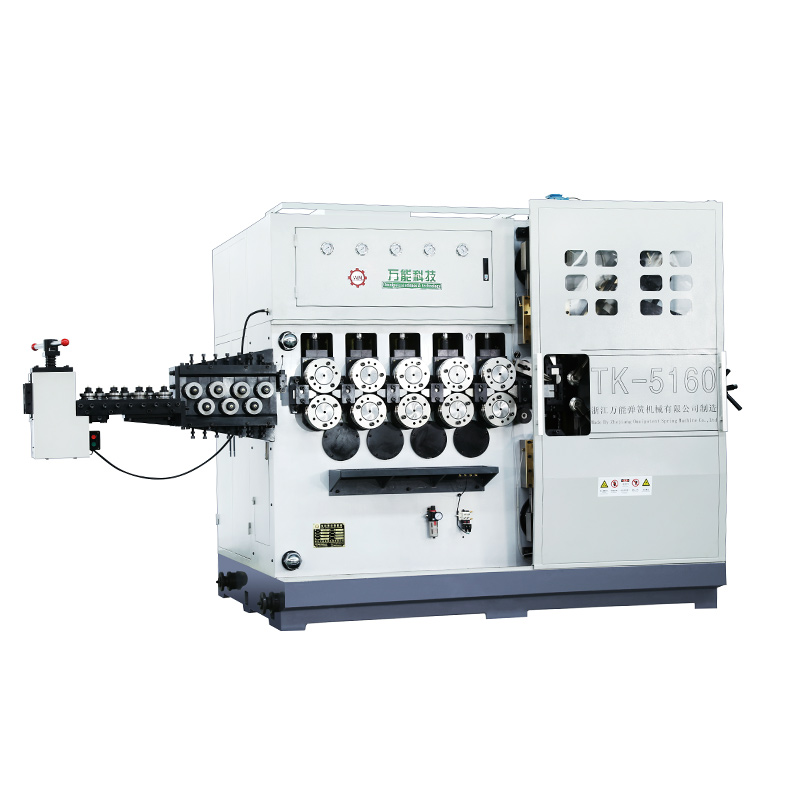
TK-5160 TK-5160 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése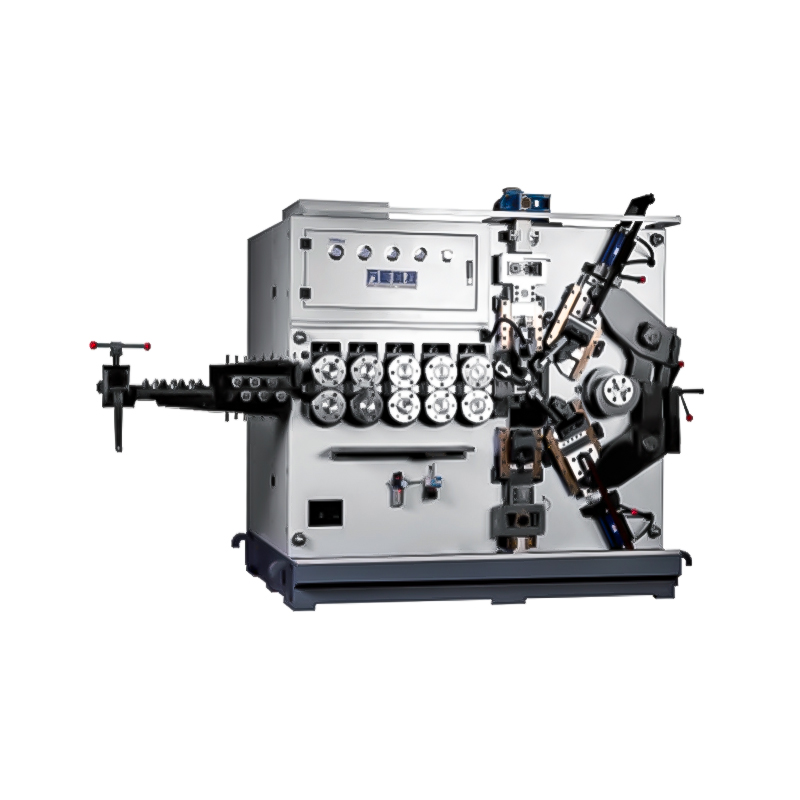
TK-5120 TK-5120 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintéseMobil QR kód