Nyelv

A présfékes lemezhajlítás pontos, megismételhető hajlításokat biztosít, ha négy bevált szabályt alkalmaz: állítsa be a V-alakú nyílást az anyagvastagság nagyjából nyolcszorosára, használja a léghajlítást alapértelmezett eljárásként, számítsa ki az űrtartalmat egy képlettel, és kompenzálja a visszaugrást, mielőtt elengedi az első részt. Azok a gyártók, akik kihagyják ezeket az alapvető döntéseket, a repedt karimákkal, a szögeltolódással, a túlterhelési riasztásokkal és a kiselejtezett nyersdarabokkal foglalkoznak. Az ezeket alkalmazó gyártók /-0,5 fokon belüli szögkonzisztenciát és /-0,02 mm-es hátszelvényes pozicionálást biztosítanak a modern CNC berendezéseken.
Ez az útmutató leírja a présfék típusait, a hajlítási sorrendet lépésről lépésre, a hajlítási ráhagyást és az űrtartalom képleteit, a szerszám és a lyukasztó kiválasztását, az anyagkorlátokat, a precíziós ellenőrzést, a karbantartás tervezését és azt a pontot, ahol a fémlemezműhelynek CNC huzalhajlítási kapacitást kell növelnie. Az utolsó rész a vásárlók és az üzemeltetők által feltett leggyakoribb kérdésekre ad választ.
A présfék egy lapos fémlapot a felső lyukasztó és az alsó V-matrica közé szorít, majd szabályozott erővel vagy pozícióval lefelé hajtja a lyukasztót, amíg a lemez a célszögnek megfelelően plasztikusan deformálódik. Egy hátsó mérőműszer a lapot a pontos hajlítási vonalra mozgatja minden löket előtt, és a CNC-vezérlő szinkronizálja a nyomószár mozgását, a szerszám érintkezését és a mérőműszer pozicionálását. A sikeres hajlítást nem az határozza meg, hogy egyszer megütjük a szöget, hanem ugyanazt a szöget ismételjük meg a köteg minden részén.
Négy döntés határozza meg az eredmény nagy részét: gép típusa, szerszámozása, anyagállapota és hajlítási folyamata.
A vásárlók ma négy fő hajtástechnológia közül választhatnak. A mechanikus présfékek lendkereket használnak, és gyakran hiányzik a teljes helyzetszabályozás; túlélik a régi boltokban az egyszerű, ismétlődő munkákat. A CNC hidraulikus gépek szabványosak a közepes és nehéz gyártásban, mivel egyesítik a nagy űrtartalmat a jó löketszabályozással. A szervo-elektromos gépek szervomotorokkal és golyóscsavarokkal hajtják meg a nyomószárat, kiküszöbölve a hidraulikát és csökkentve az energiafelhasználást. A CNC hibrid rendszerek adaptív szögmérést és automatikus koronázást adnak hozzá az igényes alkatrészekhez.
| Írja be | Szokásos űrtartalom | Ram ismételhetőség | Energia viselkedés | Legjobb illeszkedés |
|---|---|---|---|---|
| Mechanikus | 30-400 USA tonna | /-0,05 mm | Lendkerék, folyamatos futás | Hosszú távú egyszerű kanyarok |
| Hidraulikus CNC | 40-2000 tonna | /-0,02 mm | A szivattyú folyamatosan működik | Nehéz lemez, hosszú alkatrészek, változó löket |
| Szervo-elektromos | 20-220 tonna | /-0,01 mm | Motor igény szerint, körülbelül 50%-os energiamegtakarítás | Vékony és közepes mérőműszerek, tiszta üzletek, magas ciklusszámok |
| CNC hibrid / adaptív | 60-500 tonna | /-0,01 mm | Hibrid hajtás, mérsékelt fogyasztás | Összetett alkatrészek, adaptív szögszabályozás, alacsony szerszámkopás |
A 3 mm-nél vékonyabb fémlemezt közepes tételben hajlító üzleteknél a szervoelektromos egység kínálja a legjobb európontosságot. Vastag lemezek, hosszú hajlítási vonalak vagy mély dobozok esetén a CNC hidraulikus gép továbbra is a praktikus választás, mivel a löket bármely pontján nagy tonnát képes kifejteni.
A fegyelmezett sorrend eltávolítja a legtöbb minőségi problémát, mielőtt azok megjelennének. Azok az üzletek, amelyek írásos eljárást követnek, csökkentik az első részből származó selejt mennyiségét, és kiszámíthatóvá teszik a beállítási időt.
A lapos nyersdarab hossza megegyezik a két egyenes karima hosszával és a hajlítási ráhagyással. A hajlítási ráhagyás a lemez semleges tengelye mentén mért ívhossz. A semleges tengely éles kanyarokban közelebb helyezkedik el a belső felülethez, ezért jelenik meg a számításban a K-tényező.
BA = (pi / 180) x hajlítási szög x (belső sugár K-tényező x anyagvastagság)
2 mm-es lágyacél 90 fokos hajlítása esetén 2 mm belső sugarú és 0,44 K-tényezővel a ráhagyás 1,5708 x (2 0,88) = 4,52 mm. Ez a kis szám eltolja a lapos üres méretet, és egy egyébként jó alkatrészt rövid karimává változtathat, ha figyelmen kívül hagyjuk.
| Anyag vagy hajlítási állapot | Tipikus K-faktor |
|---|---|
| Puha réz, lágyított alumínium, nagyon lágy temperációk | 0,45-0,50 |
| Hidegen hengerelt lágyacél | 0,40-0,44 |
| Rozsdamentes acél 304 | 0,40-0,44 |
| Kemény alumínium, például 6061-T6 | 0,33-0,40 |
| Nagy sugár, ahol a sugár több mint ötszöröse a vastagságnak | 0,50-hez közelít |
Minden fém visszaugrik, miután a lyukasztó felemelkedik. A visszarugózási szög a hajlított szög és a programozott szög közötti rés. A szabványos rögzítés az enyhe túlhajlítás, ami jól működik lágyacél esetén, vagy a léghajlításról a fenékre váltás, ami a lapot teljesen a szerszámba nyomja, és mechanikusan csökkenti a rugalmas visszanyerést.
| Anyag | Springback termékcsalád | Gyakorlati megjegyzés |
|---|---|---|
| Lágy acél | 1-3 fok | Általában a program túlhajlításával korrigálható |
| Rozsdamentes acél 304 | 5-10 fok | A munkaedzett rozsdamentes acél jobban visszarugozik; a fenékezés segít |
| Alumínium 5052-H32 | 2-4 fok | Alacsony szórás a telken belül |
| Alumínium 6061-T6 | 1-3 fok | Az éles sugarak megrepedhetnek, mielőtt a rugózás számítana |
| Nagy szilárdságú acél 780 MPa | 8-15 fok | Használjon adaptív szögmérést, ha elérhető |
A szerszámozás az a hely, ahol a présfék lemezminőség nyer vagy veszít. A kopott lyukasztócsúcs minden alkatrészen látható vonalat hoz létre. Az anyaghoz túl keskeny matrica megreped a külső felület. Hattyúnyak lyukasztó szükséges, ha a karimának meg kell szabadulnia a szerszámtól a hajlítás után. A szerszám kiválasztásának egyetlen leghasznosabb szabálya a V-nyílás szabálya: osszuk el a V-nyílást az anyagvastagsággal. Az aránynak 6 és 12 között kell lennie, a lágyacélnál a 8 az alapértelmezett.
| Paraméter | Levegő hajlítás | Aljazás | Coining |
|---|---|---|---|
| Szerszám érintkező | Csak három pont | Lap benyomva a szerszámba | Teljes összenyomás a lap felülete alatt |
| Relatív űrtartalom | 1x alapvonal | Nagyjából 3-4x léghajlítás | 5-10x léghajlítás |
| Szög pontosság | /-0,5 fok jellemzően | /-0,25 fok egységes anyaggal | Nagyon magas, a gép merevsége korlátozza |
| A vastagság változására való érzékenység | Alacsonytól közepesig | Magas | Közepes |
| Tipikus használat | Általános gyártás, alapértelmezett választás | Éles belső sarkot igénylő alkatrészek | Mikro hajlítások, vékony anyag, precíz szögek |
A lágyacél léghajlítására vonatkozó iparági szabvány formula az erőt az anyagvastagsághoz és a szerszámnyíláshoz viszonyítja. Az alábbi képlet kilonewtont ad meg a hajlítási hossz méterére vetítve olyan acél esetében, amelynek szakítószilárdsága megközelíti a 450 MPa-t.
P (kN méterenként) = 650 x (vastagság mm-ben) x (vastagság mm-ben) / (V-nyílás mm-ben)
Ha metrikus tonnányi erőre szeretné átváltani, az eredményt el kell osztani 9,81-gyel. 3 mm-es lágyacél esetén 24 mm-es szerszám felett a számítás 650 x 9 / 24 = 243,75 kN méterenként, vagyis körülbelül 24,8 tonna méterenként. Egy 1,2 m-es karimás alkatrészhez 292,5 kN, nagyjából 29,8 tonna kell minden biztonsági tényező előtt. 30 tonnás gép vásárlása nem hagy maga után teret; a 40 tonnás modell a reális választás.
| Vastagság (mm) | Javasolt V-nyílás (mm) | Erő (kN/m) | Erő (tonna/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Rozsdamentes acél esetén szorozza meg az eredményt 1,4-1,6-tal. 5xxx alumínium esetén szorozza meg 0,7-0,8-mal. 780 MPa nagy szilárdságú acél esetén szorozza meg 1,7-2,2-vel. Ezek a tényezők a szakítószilárdság különbségét tükrözik a lágyacélhoz képest.
Minden anyagnak van egy padlója, amely alatt megreped a hajlítási vonalon. A táblázat a léghajlítási minimumokat adja meg az általános minőségekhez. Ezek a kiindulási pontok: egy élesebb ütőcsúcs, egy kisebb V-nyílás, vagy a szemekkel párhuzamos hajlítás mind-mind növeli a gyakorlati minimális sugarat.
| Anyag | Minimális belső sugár (levegő hajlítás) | Űrtartalomtényező vs lágyacél | Fontos óvatosság |
|---|---|---|---|
| Hidegen hengerelt lágyacél | 0,5-1,0 x T | 1.0 | Hajlítsa át a szemcsén a látható karimákért |
| Rozsdamentes acél 304 | 1,5-2,0 x T | 1,4-1,5 | A keményített lapoknak nagyobb rádiuszra van szükségük |
| Alumínium 5052-H32 | 0,5-1,0 x T | 0.7 | Jó alakíthatóság H32 temperációban |
| Alumínium 6061-T6 | 2,0-3,0 x T | 0.7 | Az éles sugarak repedést okoznak; vegye figyelembe az O-tempert a kemény formához |
| Magas-strength steel 780 | 2,0-3,0 x T | 1,7-2,2 | Magas springback and edge micro-cracks possible |
Az anyagvastagság tűrés szögváltozást is eredményez. Léghajlításnál a névlegesnél 0,1 mm-rel vastagabb lemez egy vagy több fokkal eltolhatja a szöget, mivel a névleges vastagságnál alkalmazott lyukasztási mélység most más szöget képez. Ezért válik általánossá a precíziós présfékező lemezmunkákban a szögvisszacsatolású adaptív vezérlés.
A féknyomó csak annyira pontos, mint a pozicionáló rendszere. A hátmérő szabályozza a távolságot a hajlítási vonaltól a referenciaélig, és megismételhetősége közvetlenül befolyásolja a karima hosszát. Az alapgépek kéttengelyes mérőműszerrel rendelkeznek; a gyártógépek R-tengelyt adnak hozzá a szelvénymagassághoz és Z-tengely ütközőket a különböző alkatrészszélességekhez. A 4 1 tengelyes hátmérő a gyakorlati minimum a munkahelyi rugalmassághoz.
Nagy pontosságú munkavégzéshez tartsa párhuzamosan a szerszámot a munkahengerrel. Még a lyukasztó és a matrica közötti 0,1 mm-es eltérés is 2 m hosszúságban ferde szöget eredményez. Használjon precíziós köszörülést, és ellenőrizze a párhuzamosságot az új szerszámok beszerelésekor.
A présfékek szinte minden fémtermék-ipart támogatnak, mert egyszerű, erős, költséghatékony formákat állítanak elő síklemezből. A gyártási lista hosszú, és minden szektor hozzáadja a saját tűréseit és felületi követelményeit.
Mert mobilitási és autóipari alkalmazások Az elektromos járművek irányába mutató tendencia megnövelte az igényt a precíz, nagy szilárdságú acél ívek iránt, mivel az akkumulátorházak és a szerkezeti konzolok helyettesítik a korábban hegesztett alkatrészeket.
A legtöbb nyomófék meghibásodása nem hirtelen; először szögeltolódásként, karcolásokként vagy szokatlan zajként jelennek meg. Egy egyszerű hibaregiszter segít gyorsan azonosítani a forrást.
| Hiba | Valószínű oka | Praktikus javítás |
|---|---|---|
| Inkonzisztens szög egy tételben | Anyag thickness shifts, springback not compensated | Használjon mélységszabályozott léghajlítást; mérje le az első részt minden új tételből |
| Repedések a külső hajlítási vonalon | A sugár túl kicsi, a szemcse párhuzamos a hajlítással | Növelje az ütési sugarat; forgassa el az üreset 90 fokkal; tesztelje a lágyabb indulatot |
| Csavart vagy megvetemedett rész | A lyukasztó és a matrica nem párhuzamos, a hátsó mérővégek rosszul illeszkednek | Ellenőrizd a nyomó/szerszám párhuzamosságát; ellenőrizze, hogy mindkét mérőujja hozzáér-e a laphoz |
| Karcok az alján | Sorja a szerszám élén, piszkos szerszámok, kemény részecskék | Kövesse meg és tisztítsa meg a szerszámot; sorjázó nyersdarabok; alkalmazzon védőfóliát |
| Túlterhelés riasztás a vezérlőn | A V-nyílás túl keskeny vagy a tonnatartalom alábecsült | Számítsa újra a 650-es képlettel; lépj át egy szélesebb matricára |
A fémlemezeket hajlító műhelyek gyakran kapnak kéréseket huzalból formázott alkatrészekre: kapcsok, horgok, csapok és huzalkonzolok, amelyek ugyanahhoz a termékösszeállításhoz tartoznak. A présfékek nem képesek hatékonyan hajlítani a huzalprofilokat, de a CNC huzalhajlító gépek a körhuzalt, a lapos huzalt és a szalagot ugyanolyan programozott pontossággal dolgozzák fel. A CNC huzalhajlító egy szekvenciában kiegyenesíti, betáplálja, hajlítja és vágja a huzalt, így a kis és közepes huzaltételek nyereségesek.
A huzalhajlító vezérlési logikájában sok közös vonás van a féknyomóval: programozhatja a hajlítási szögeket, az előtolási hosszokat és a visszarugózási kompenzációt. A többtengelyes gépek, mint például a ZW-480, csavartengelyt és hajlítókart adnak hozzá, amelyek lehetővé teszik az összetett háromdimenziós formák kialakítását. A hajlítási kinematika mélyebb magyarázatához olvassa el a mi teljes útmutató a hajlítógépek működéséről .
 ZW-480 4 tengelyes CNC rugós huzalhajlító gép összetett 3D formákhoz Ez a négytengelyes huzalhajlító támogatja a csavaró és hajlító karok mozgását a bonyolult háromdimenziós formák érdekében. Felügyelet nélküli működést biztosít, és gazdaságos kis- és közepes sorozatú gyártáshoz. Termék megtekintése →
 ZW-880 8 tengelyes CNC rugós huzalhajlító gép nagy pontosságú munkákhoz A nyolctengelyes összeköttetéssel és a forgóhuzal-előtolással ez a modell nagy stabilitást és pontosságot biztosít. Bonyolult alakítási feladatokat is meg tud kezelni, és ideális a komplett szerelvényeket készíteni kívánó szaküzletek számára. Termék megtekintése →
 WNJ CNC huzalhajlító gép sorozat (1-12 mm huzalátmérő) Ennek a gyártónak a termékcsaládja 1-12 mm-es huzalátmérőket fed le többtengelyes kötéssel. Globális támogatást és pótalkatrész-szolgáltatásokat tartalmaz, így megbízható választás a gyártási integrációhoz. Termék megtekintése →
Ha egy huzalhajlító vonalat a présfék mellé helyezünk, akkor a műhely az egyes alkatrészek helyett komplett szerelvényeket ajánlhat. A beállítási költség alacsony, és a gépek elég felügyelet nélkül működnek ahhoz, hogy néhány száz darabos tételnél gazdaságosak legyenek.
A léghajlítás csak három ponton alakítja ki a lapot: a két szerszám élén és a lyukasztó orrban. A szög a lyukasztás mélységétől függ, így egy szerszám több szöget is beállíthat. Az alsó rész teljesen benyomja a lapot a V-szerszámba, ami csökkenti a visszarugózást és élesíti a belső sarkot, de három-négyszeresére növeli a tonnatartalmat. A coining annyira összenyomja az anyagot, hogy a lyukasztási forma benyomódik a lapba; a legnagyobb űrtartalomra van szüksége, és vékony anyagok esetén a legjobb ismételhetőséget nyújtja. A legtöbb présfék-lemezmunkánál a léghajlítás a helyes alapértelmezés.
Kezdje a nyolcas szabállyal: lágyacél esetén használjon az anyagvastagság nyolcszorosának megfelelő V-nyílást. Rozsdamentes acél esetén 1-12-szeresre, lágy alumínium esetén hat-nyolcszorosra lépjen. A szélesebb szerszám csökkenti az űrtartalmat és nagyobb belső sugarat eredményez; a keskenyebb szerszám növeli a tonnatartalmat és élesíti a sugarat. A V-nyílás soha nem lehet kisebb, mint a szabványos anyagok vastagságának ötszöröse.
A legegyszerűbb módszer a mért visszarugóval megegyező túlhajlítási szög programozása. Használjon próbadarabot pontosan abból a tekercsből, amelyet a gyártás során fog futtatni. Magas rugózással rendelkező anyagok, például rozsdamentes vagy 780 MPa acél esetén váltson aljozásra, vagy használjon adaptív szögméréssel rendelkező nyomóféket, amely az első próbahajlítás után automatikusan korrigálja a lyukasztási mélységet.
Használja a következő képletet: P = 650 x 9 / 24 = 243,75 kN méterenként, ami nagyjából 24,8 tonna méterenként. Adjon hozzá egy biztonsági tényezőt, és kerülje el a névleges kapacitás 80%-a feletti futást, így a 40 tonnás nyomófék a minimális ésszerű választás a 3 mm-es lágyacél egyméteres íveihez. Növelje a gép méretét, ha rozsdamentes vagy nagy szilárdságú acélt is hajlít.
Repedések akkor keletkeznek, amikor a külső felület eléri a nyúlási határát. A gyakori okok az anyagvastagság 1,5-szerese alatti ütési sugár, a hengerléssel párhuzamos hajlítás, egy korábbi alakítási lépésből származó megmunkálási edzett lemez vagy a túl keskeny V-matrica. Használjon nagyobb sugarat, hajlítsa meg a szemcsén, és gyártás előtt erősítse meg a törmeléken végzett hajlítási teszttel.
A szervoelektromos gépek körülbelül 3 mm-es fémlemezekhez illeszkednek, tisztább működéssel, alacsonyabb energiaköltséggel és jobb pozicionálási megismételhetőségükkel. A CNC hidraulikus gépek továbbra is kiválóak a vastag lemezek, a mély részek és a hosszú hajlítási vonalak esetében, mivel nagy tonnát biztosítanak a teljes löket során. Válassza a szervoelektromos vezérlést a precíziós, könnyű munkákhoz és a hidraulikus CNC-t az általános gyártáshoz, széles anyagválasztékkal.
A présfékes lemezhajlítás kiforrott folyamat, és a technológia alapjai nem változtak. A nyereséges üzleteket a fegyelem választja el: helyes szerszámválasztás, becsületes tonnaszámítás, tesztelt rugózás kompenzáció és rendszeres szerszámkarbantartás. Következetesen alkalmazza ezeket a gyakorlatokat, és a féknyomó az egyik legkiszámíthatóbb gép lesz a padlón.
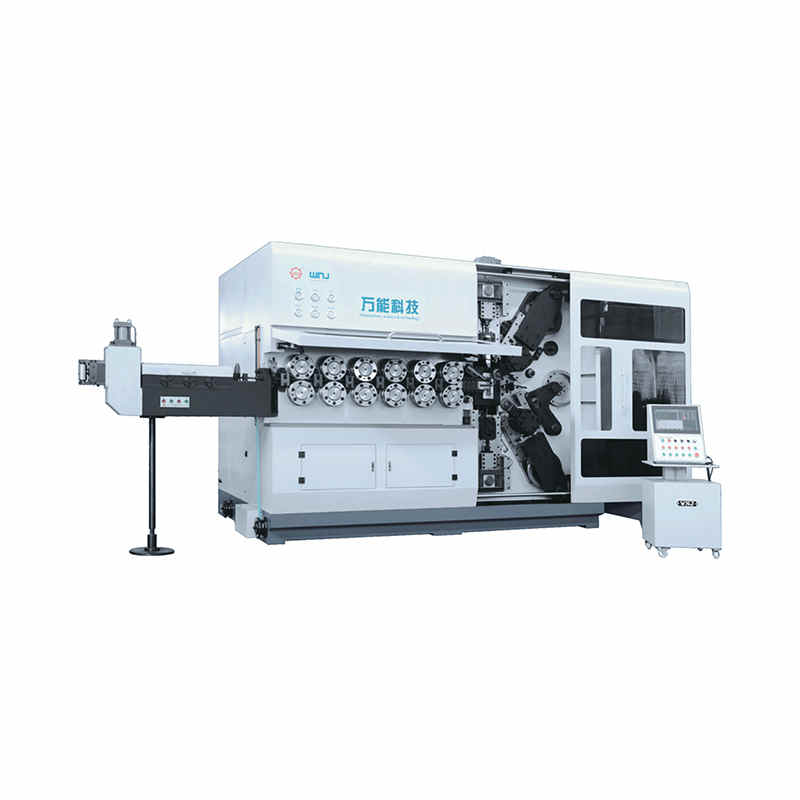
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK12120 TK-12120 12 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-6160 TK-6160 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-6120 TK-6120 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-5200 TK-5200 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-5160 TK-5160 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-5120 TK-5120 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintéseMobil QR kód