Nyelv

Egy beszerzési csapat továbbít egy rajzot, amelyen három szám szerepel: 2,0 mm-es zenei vezeték, nyolc testtekercs és egy 90 fokos szabad lábszög. Teljes elhajlásnál a forgatónyomatéknak 0,40 és 0,44 N-m között kell lennie, és az alkatrésznek 250 000 nyitási és zárási ciklust kell túlélnie az ülésretesz-szerelvényen belül. Az első minták minden ellenőrzésen átmennek. Négy hónappal később a terepi visszajelzések azt mutatják, hogy a lábak megrepednek nagyjából 40 000 ciklusban, és minden törés ugyanazon a helyen van: abban a kanyarban, ahol a láb elhagyja a tekercstestet. A huzal kémiája megfelelő volt. A tekercs átmérője megfelelő volt. A meghibásodást egy senki által meg nem mért kanyarsugár döntötte el.
A közvetlen válasz: a torziós rugó négy változón él vagy hal meg – a huzal szakítószilárdsága és felületi állapota, a belső hajlítási sugár, ahol az egyes lábak kilépnek a testből, a hajlítási feszültség az adott kanyar belső szálánál, és a feltekerés után alkalmazott feszültségcsökkentés. Változtassa meg bármelyiket, és a nyomatékgörbe, a szabad szög és a kifáradási élettartam együtt mozog.
Ez az útmutató bemutatja, hogy mit jelent ez a négy változó a műhelyben, milyen számokat érdemes beírni egy specifikációba, hogyan tartják meg ismételhetően a modern CNC rugós gépek a lábak szögét, valamint a meghibásodási mintákat, amelyek megmutatják, hogy melyik paraméter sodródott el. Azoknak írták, akiknek alá kell írniuk az első cikkvizsgálatot, majd két évvel később meg kell védeniük ezt a döntést.
A torziós rugó az energiát úgy tárolja, hogy csavarodik, nem pedig összenyomódik. A test tekercsei inkább hajlításban, mint csavarásban dróttekercsként működnek, a két láb továbbítja a terhelést, és a nyugalmi lábak közötti szög a szabad szög. Amikor egy mechanizmus elforgatja az egyik lábát a másikhoz képest, a rugó ellenáll, és az ellenálló nyomaték nagyjából az elhajlási szöggel arányosan nő, amíg az anyag meg nem enged.
A sebesség - fokonkénti nyomaték - a huzalátmérő negyedik hatványával skálázódik, és lineárisan esik az aktív tekercsek számával és az átlagos tekercsátmérővel. Ez a negyedik erőviszonyok az oka annak, hogy a huzalátmérő 5 százalékos változása több mint 20 százalékkal tolhatja el a nyomatékot, és ezért a huzalátmérő tanúsítványok fontosabbak a torziós rugók esetében, mint sok más rugótípus esetében. A huzal rugalmassági modulusa is közvetlenül bekerül: a szénacél körülbelül 207 GPa-n fut, míg a 302-es rozsdamentes 193 GPa közelében, így a sebesség újraszámítása nélküli egyenes anyagcsere kihagyja a nyomatékablakot.
A hajlítási feszültséget a láb és a test találkozásánál az alkalmazott nyomatékból és a huzalszakaszból számítják ki, majd megszorozzák egy korrekciós tényezővel, amely a hajlítás szorosabbá válásával nő. Egyszerűen fogalmazva: minél élesebb az a sarok, ahol a láb elhagyja a tekercset, annál nagyobb a csúcsfeszültség, és annál hamarabb kezdődik kifáradási repedés a sarok belsejében. A tervezési útmutató általában legalább a huzalátmérő felének megfelelő belső hajlítási sugarat ír elő, a fáradás szempontjából kritikus részek pedig gyakran teljes huzalátmérőt használnak. Az ugyanazon a sarkon lévő szerszámnyomok, szerszámkarcok, csiszolási égések repedésindítóként is működnek, ezért a felületi állapot az anyagminőség mellett a specifikációban szerepel.
A tekercsrugó az óramutató járásával megegyező vagy azzal ellentétes irányban tekerhető. A torziós rugót abba az irányba kell elhajtani, amelyik a tekercseket megfeszíti, mert a meghúzás csökkenti a belső átmérőt, és a rugót a tengelyén vagy a tüskén tartja. Töltsd meg másfelé, és a test kinyílik, a belső átmérő megnő, és a rugó leszáll a tengelyéről, vagy nekiakadhat a háznak. Ez az egyetlen részlet az összeszerelősor selejteinek meglepő hányadát okozza, és általában csak akkor kapják meg, ha a rajzon együtt látható a rakodó nyíl és a szél keze.
Az alábbi táblázat azokat a tartományokat gyűjti össze, amelyeket a tapasztalt tavaszi boltok munkaterületként kezelnek, nem pedig szigorú korlátokként. Az ezeken a tartományokon kívül eső értékek nem automatikusan hibásak, de megérdemelnek egy beszélgetést a szerszámokról, az ellenőrzési költségekről és a kifáradási határról a rajz kiadása előtt. A nyomaték és a feszültség mögötti egyenletek teljesebb kezeléséhez ez torziós rugó tervezési egyenletek és anyagútmutató lépésről lépésre végigjárja a számítási folyamatot.
| Paraméter | Tipikus munkatartomány | Miért számít |
|---|---|---|
| A huzal átmérője | 0,2 mm és 6 mm között | 6 mm felett a hideg tekercselés és a lábhajlítás nagyobb gépi erőt és gondos szerszámtámaszt igényel |
| Rugóindex (átlagos átmérő osztva a huzal átmérőjével) | 4-től 16-ig | 4 alatt a vezeték túlfeszített a kanyarban; 16 felett a tekercs instabil és könnyen összegabalyodik |
| Belső hajlítási sugár a lábnál | A huzalátmérő 0,5-1,0-szerese | Beállítja a feszültségkorrekciós tényezőt és ezáltal az egész alkatrész kifáradási élettartamát |
| Aktív testtekercsek | 2-től 20-ig | Kevesebb tekercs élesen növeli a sebességet, és koncentrálja a feszültséget |
| Szabad szögtűrés | plusz-mínusz 3 és 8 fok között | A szorosabb szalagoknál folyamat közbeni szögellenőrzésre és ellenőrzött feszültségcsökkentésre van szükség |
| Nyomaték névleges elhajlásnál | plusz-mínusz 10 százalék gyakori | A huzalátmérő, a modulus és a tekercsszám együttesen hajtja |
| Stresszmentesség tekercselés után | Körülbelül 200-300 Celsius fok hidegen tekercselt szén és rozsdamentes huzal esetén | Enyhíti az alaki feszültséget anélkül, hogy a huzal a tervezett terhelés alá csökkenne |
E sorok közül kettő erősebben kölcsönhatásba lép, mint a többi. Az index és a hajlítási sugár együttesen határozza meg, hogy a lábsarok sima átmenet vagy feszültségemelő, és semmilyen hőkezelés nem mentheti meg az amúgy is túlfeszített geometriát. Ha az ügyfél szűkebb szabadszög-tűrést kér, a gyakorlati válasz általában a jobb szögszabályozás a gépnél, valamint egy stabil temperálási ciklus, nem pedig egy hosszabb ellenőrző pad.
Az anyagválasztás meghatározza a mennyezet szakítószilárdságát, a fáradási viselkedést és azt, hogy a kész alkatrésznek mennyi korrózióvédelemre van szüksége. Az alábbi minőségek lefedik a hidegtekercseléses berendezéseken gyártott torziós rugók túlnyomó többségét.
| Huzal minőség | Tipikus átmérő tartomány | Legjobb illeszkedés |
|---|---|---|
| Zenei vezeték, ASTM A228 | 0,1 mm és 3 mm között | A legnagyobb szakítószilárdság és a legjobb fáradtságállóság kis rugókban; bevonat vagy bevonat szükséges, ha nedvesség van jelen |
| Olajedzett MB, ASTM A229 | 0,5 mm és 10 mm között | Nagyobb vezetékméretek, ahol nincs raktáron zenei vezeték; jó általános célú választás |
| Kemény rajzú, ASTM A227 | 0,5 mm és 12 mm között | Könnyű teherbírású, alacsony ciklusú alkatrészek, ahol a költségek dominálnak, és a stressz alacsony marad |
| Króm-szilícium, ASTM A401 | 1 mm-től 16 mm-ig | Nagy igénybevételnek kitett, nagy ciklusú autóipari és ipari alkatrészek; jól reagál a formázás utáni temperálásra |
| Rozsdamentes 302 és 304, ASTM A313 | 0,1 mm és 12 mm között | Korróziónak való kitettség, élelmiszer- és orvosi érintkezés, enyhe hőmérsékletű kiszolgálás |
| 17-7PH rozsdamentes | 0,3 mm és 6 mm között | Korrózióállóság és nagy szilárdság, gyakran a repülőgép- és műszeres munkákban |
| Foszforbronz és berillium réz | 0,1 mm és 5 mm között | Elektromos vezetőképesség és nem mágneses követelmények; modulusa körülbelül fele az acélnak |
Három praktikus megjegyzés, amely megtakarítja az újrafeldolgozást. Először is, az azonos huzalátmérőt megőrző anyagcsere nem tartja meg ugyanazt a nyomatékot, mivel a rugalmassági modulus és a megengedett feszültség egyaránt változik. Másodszor, a rozsdamentes minőségek általában kisebb hajlítási feszültséggel rendelkeznek, mint az azonos átmérőjű zenei huzalok, így a korróziós korrózió miatt néha az átmérő növelése szükséges. Harmadszor, minden vezetéktételhez kérje a szakítószilárdsági tanúsítványt; a feszültséghatár közelében futó tekercs szintű torziós rugó nyomatékeltolódást mutat, amint lágyabb tétel érkezik a géphez.
A CNC rugós gépeken egy torziós rugót rövid sorozatban állítanak elő: a huzalt szabályozott hosszúságú adagolóhengereken keresztül húzzák, a belső átmérőt beállító tüske köré tekerik, egy osztású szerszámmal elosztják, ha a testnek hézagokra van szüksége, majd a lábakat kialakítják, pozícionálják és levágják. Ezen lépések mindegyike ujjlenyomatot hagy a kész szögben.
A Springback a folyamat őszinte része. Az acélhuzal nem marad ott, ahol a szerszám nyomja, és a visszarugaszkodás mértéke a huzal átmérőjétől, szakítószilárdságától és a láb hajlításától függ. A legtöbb műhely kísérleti úton nagyjából 3-8 százalékkal túlhajlítja a lábat, majd rögzíti a korrigált szerszámpozíciót a programban. Egy bütyök nélküli gépen ez a javítás a programba beírt szám; bütyökkel hajtott gépen mechanikus beállítás. A különbség közvetlenül megjelenik az átállási időben, amikor egy alkatrészcsalád egy gépen osztozik.
A háromtengelyes gép mindkét oldalon egyetlen egyenes lábat kezel, amely lefedi a retesz, a kapocs és a csuklórugók nagy részét. Az öttengelyes gépek független lábpozíciót adnak hozzá, így a lábak különböző hosszúságúak vagy magasságúak lehetnek, amit a kettős torziós rugók és az eltolt lábak igényelnek. A tíz- és tizenkét tengelyes bütyök nélküli gépek egyetlen ciklusban több ívet, horgot és még egy második rugót is kialakítanak, eltávolítva azokat a másodlagos műveleteket, amelyekhez egyébként külön hajlítóállomásra és egy másik rögzítésre lenne szükség.
 CNC-625D 3 TENGELYES CNC RUGÓS ALAKÍTÓ GÉP További információk Termék megtekintése →
Az ebbe az osztályba tartozó berendezések, mint például a CNC625D háromtengelyes CNC rugóalakító gép, pontosan erre a feladatra épülnek: a test formázása, mindkét láb szögbe hajlítása és hosszra vágás egyetlen megszakítás nélküli ciklusban. A nyereség nem csak a sebesség. A rugó kétszeri kezelése két esélyt jelent a karcolás hozzáadására a hajlítási sugárnál, és egy karcolás a hajlítási sugárnál az, ahol a kifáradási repedések kezdődnek.
A szabad szög semmit sem jelent, kivéve, ha a mérési módszer rögzített. A szokásos konvenció az, hogy megmérjük a két láb közötti szöget, amikor mindkettőt meghatározott átmérőjű csapok felett tartják a tekercstől meghatározott távolságban. Módosítsa a csap átmérőjét, és a jelentett szög több fokkal megváltozik. Ha a rajzon egyszerűen 90 fokos szöget írnak le tűmeghatározás nélkül, akkor számítson arra, hogy a rugógyártó ellenőrző lapja és az ügyfél bejövő ellenőrzése között nézeteltérés lesz, még akkor is, ha a két rész azonos.
A tekercselés és a lábhajlítás a maradék feszültségeket a huzalba zárva hagyja. Egyedül hagyva lerövidítik a kifáradási időt, és az első néhány ezer ciklus során eltolják a szabad szöget. A szabályozott hőciklus enyhíti ezeket a feszültségeket, és a hőmérsékleti ablak szűkebb, mint azt a legtöbb ember feltételezi. Futtassa túl hidegen, és a maradék feszültség megmarad; túl melegen futtassa, és a huzal veszít szakítószilárdságából, ezért ebből a tételből minden rugó alacsony nyomatékot mér.
A huzalszállítók fokozatonként közzéteszik az ajánlott feszültségcsökkentési ütemterveket. A hidegen tekercselt szén- és rozsdamentes rugókat általában 200-300 Celsius fok körüli hőmérsékleten kezelik meghatározott áztatási időn keresztül, míg a keményebb állapotban kialakított króm-szilícium alkatrészeket magasabb hőmérsékleten temperálják, hogy kifejlesszék szilárdságukat. Az ütemezés kevésbé számít, mint az ismételhetőség: az egyenletes levegőkeringtetésű és rögzített ciklusú sütő hétfőn és pénteken ugyanazt a szöget és nyomatékot produkálja.
 WNJ420 tavaszi hőmérsékletű kemence (rozsdamentes sorozat) Rozsdamentes sorozat WNJ SPRING TEMPER FURNACE Termék megtekintése →
A célirányosan épített temperáló berendezések, mint például a WNJ festéksorozatú rugós temperáló kemencét, az ismételhetőségi követelmény köré tervezték – beállított kamrahőmérséklet, szabályozott tartózkodás és egyenletes légáramlás a terhelésen keresztül. Hosszú vagy nehéz tekercsrugók esetén a mobil temperáló kemence lehetővé teszi az alkatrészek kezelését ott, ahol azokat kezelik, nem pedig az üzemen keresztül, ami csökkenti a torzulás kockázatát és a ciklusidőt.
A torziós rugót könnyű rosszul ellenőrizni. A nyomaték egy ponton történő mérése csak egy második ponttal kombinálva mutatja meg a sebességet; a szabadszög mérése tűdefiníció nélkül szinte semmit sem mond; és a láb sugarának féknyereggel történő vizsgálata nem mond semmit, hacsak a féknyereg útja nem követi a görbét. Az alábbi terv egy rövid lista, amely megragadja a valódi problémákat.
A kifáradási mintát pontosan úgy ciklusolja, ahogyan az alkalmazás teszi, beleértve azt is, hogy a rugó a tekercselés irányában van-e terhelve, és hogy a ciklusok között visszatér-e szabad szögébe. Az előfeszített és kis szögben oszcillált rugó nagyon másképp viselkedik, mint az a rugó, amelyet minden löketnél teljesen kiengednek, és a második esetben jelenik meg a legtöbb repedés.
A torziós rugók mindenütt megjelennek, ahol a mechanizmusnak visszatérő erőre van szüksége a forgócsap körül. Az autók belsejében fogantyúkat, reteszeket, pohártartókat és ülésmechanizmusokat tartanak; be autóipari és mobilitási rugós alkalmazások Ugyanez az alkatrészcsalád kezeli a pedálvisszavezetést, az övfeszítő-rásegítőket és a kis felfüggesztési elemeket is, ahol a ciklusszámok milliókat is elérnek. Az elektrotechnika kapcsolókarokhoz és reléérintkezőkhöz használja őket, ahol a vezetőképesség és a nem mágneses viselkedés néha a bronzötvözetek felé tolja a kialakítást.
Az orvosi eszközök kis torziós rugókat használnak a sebészeti tűzőgépekben, bilincsekben és műszerfogantyúkban, ahol a prioritás az állandó erő, nem pedig a maximális erő – a sebész 10 százalékos nyomatékeltolódást érez a fogantyún keresztül. Az űrrepülés és a katonai hardverek a másik irányba tolják el a nagy igénybevételt a króm-szilíciumban vagy a 17-7PH-ban, szoros nyomon követhetőség mellett. A mezőgazdasági és építőipari gépek nagyobb huzalátmérőt használnak poros, nedves környezetben, ahol a rugó gyakran a legolcsóbb alkatrész az összeszerelésben és a legkevésbé védett. A távközlési berendezések apró torziós rugókat használnak a csatlakozókban és a száloptikai hardverekben, ahol néhány fokos szöghiba megváltoztathatja az érintkezési nyomást.
Ezekben a közös vonás az, hogy ritkán a rugó jelenti a legnagyobb költségtételt, de gyakran ez az alkatrész határozza meg, hogy megtörténik-e a garanciális igény. Ez az érv amellett, hogy a geometriát és a hőkezelést a rajzolási szakaszban megfelelően határozzuk meg, ahelyett, hogy elfogadnánk, amit az első szerszámbeállítás produkál.
A terepi hibák aláírást hagynak maguk után. Az aláírás helyes beolvasása általában több időt takarít meg, mint egy teljes tervezési számítás újbóli futtatása.
A hajlítási sugár túl szűk a huzalátmérőhöz képest, a lábat másodszor is meghajlítják összeszerelés közben, vagy a sarokban szerszámnyom van. Szélesítse a sugarat egy huzalátmérő felé, mozgassa az alakítási műveletet korábban a gépi ciklusban, és ellenőrizze a hajlítást létrehozó szerszámot.
Nem kielégítő a stresszoldás, vagy az áteresztőképesség növelése érdekében csökkentett áztatási idő. Állítsa vissza a huzalminőség közzétett ütemtervét, és ellenőrizze a forgatónyomatékot a kemenceterhelés közepétől vett részeken.
A rugó a tekercselés irányával ellentétesen terhelődik, így az elhajlás a testet kitágítja, nem pedig megfeszíti. Fordítsa meg a szélirányt vagy fordítsa meg a terhelési irányt, amelyik olcsóbb az összeállításban.
A lábak a szabad szögön túl vannak kényszerítve, hogy illeszkedjenek, ami azt jelenti, hogy a szerelvény túllépi a rugót a névleges elhajlásán. Vagy nyissa ki a szabad szöget, hogy a beépítési helyzet a munkatartományon belül legyen, vagy csökkentse a lábhossz tűréshatárát, hogy a lábat ne kelljen meghajlítani, hogy belépjen a nyílásba.
A bevonat borítása pontosan ott a legvékonyabb, ahol a hajlítás megnyújtja a felületet. Adja meg a bevonat vastagságát, amelyet az eljárás ténylegesen elérhet egy ívelt felületen, vagy váltson rozsdamentes minőségre, és fogadja el a modulus és a megengedett feszültségváltozást.
A gépválasztás az alkatrészcsaládot követi, nem a csúcstérfogatot. Az egyszerű torziós rugók szűk skáláját nagy mennyiségben üzemeltető műhely a legjobb megtérülést kapja egy kompakt tekercstől, gyors váltószerszámmal. Egy vegyes rendelést - negyven különböző torziós rugót egy hónap alatt, minden rendelés 500 és 20 000 darab között - kínáló üzletnek nagyobb szüksége van az alakítási rugalmasságra és a gyors programozásra, mint a nyers ciklussebességre.
| Gép típusa | Alakzati képesség | A legalkalmasabb |
|---|---|---|
| Háromtengelyes CNC tekercs | Kerek test, egyenes lábak, mindkét oldalon egyszeri hajlítás | Nagy térfogatú retesz, kapocs és csuklórugók stabil geometriával |
| Öttengelyes alakítógép | Független lábszögek, eltolt lábak, kettős torziós testek | Vegyes családok, ahol a lábak geometriája rendelésenként változik |
| Tíz-tizenkét tengelyes bütykös gép | Több ív, horgok, összetett háromdimenziós lábak | Kis és közepes tételek gyors programváltást igényelnek |
| CNC huzalhajlító gép | Két- és háromdimenziós huzalformák nyitott vagy hosszú lábakkal | Hosszú lábú torziós részek és huzalformák, amelyek nem valódi tekercsek |
Külön említést érdemel a bütyök nélküli architektúra, mivel hogyan változtatja meg a kis tételek gazdaságosságát. A bütykös gépeknél az új lábszög általában új szerszámokat és mechanikai beállítást jelent; bütyök nélküli gépnél ez általában egy program betöltését jelenti. Egy több száz torziós rugós változatot futtató üzem esetében ez a különbség határozza meg, hogy a 2000 darabos megrendelés jövedelmező-e.
 CNC-1225 12 TENGELYES CNC RUGÓS TÜVEG NÉLKÜLI GÉP CNC-1225 12 TENGELYES CNC RUGÓS TÜVEG NÉLKÜLI GÉP Termék megtekintése →
Egy tizenkét tengelyes bütyök nélküli platform, mint például a CNC1225/1235/1250 CNC rugós bütyök nélküli gép, pontosan ezt a vegyes tételes valóságot célozza meg: a szervotengelyek az adagoláshoz, a tekercseléshez, a lábformázáshoz és a vágáshoz vannak hozzárendelve, és az egyik torziós rugóról a másikra való váltás inkább program és szerszámhelyzet kérdése, mintsem teljes újraépítés. A praktikus hozadék az, hogy egy bolt 1000 darabos rendelést fogad el anélkül, hogy a délutáni időt vesztené a beállítás.
A torziós rúd egy egyenes hosszúságú fém, amely a saját tengelye körül csavarodik, és nyírófeszültségen keresztül energiát tárol. A torziós rugó két lábú tekercs, melynek testtekercsei főleg hajlításban dolgoznak, miközben a lábak adják át a nyomatékot. A zavar gyakori, mert a kifejezések hasonlónak hangzanak, de a tervezési számítások, a szerszámok és a hibamódok teljesen eltérőek.
A nyomaték megközelítőleg lineáris az elhajlási szöggel egészen addig a pontig, ahol a huzal engedni kezd. Az arány a huzal rugalmassági modulusától, a huzalátmérő negyedik hatványától, az aktív testtekercsek számától és a tekercs átlagos átmérőjétől függ. A negyedik hatványkifejezés miatt a pontos huzalátmérő mérés értékesebb, mint a pontosabb szögmérés, amikor nyomatékeltérést keres.
Csak egy irány ajánlott. A tekercselés irányában történő terhelés megfeszíti a tekercseket és zsugorítja a belső átmérőt, így a rugó a tengelyén marad. A tekercselés irányával ellentétes terhelés kinyitja a tekercseket, megnöveli a belső átmérőt, és arra készteti a rugót, hogy megcsússzon, beszoruljon vagy megtapadjon a házában. Jelölje be a rakodás irányát a rajzon és a csomagoláson.
A hajlítás az a pont, ahol a legnagyobb hajlítási feszültség találkozik a legkisebb sugárral. A gyakori okok a huzalátmérő felénél kisebb hajlítási sugár, a repedést kiváltó szerszámnyom, az összeszerelési lépés, amely a lábat a tervezett szögön túl hajlítja, és a feszültségcsökkentési ciklus, amelyet a teljesítmény növelése érdekében lerövidítettek. Ennek a négy elemnek a sorrendben történő ellenőrzése megoldja a legtöbb hajlítási hibát.
A meghatározott csapokon mért hidegen tekercselt rugóknál a plusz-mínusz 5 fok kényelmes gyártási cél, és plusz-mínusz 3 fok is elérhető folyamat közbeni ellenőrzésekkel és stabil temperálási ciklussal. A 3 foknál nagyobb szűkítés igénye általában gyorsabban emeli a költségeket, mint a szerelési hozamot, mert maga a szerelvény gyakran nagyobb szögeltolódást mutat, mint a rugó.
A kis rugók gyakran támasz nélkül is futhatnak, ha a test rövid és az elhajlása szerény. A hosszabb testek és a nagyobb huzalátmérők hajlamosak oldalirányban meghajolni vagy eltorzulni terhelés hatására, ezért a tekercs belsejében egy tengely vagy hüvely normális gyakorlat. Hagyjon a tekercs belső átmérője és a tengely között a huzalátmérő néhány százalékának megfelelő hézagot, hogy elkerülje a tekercs meghúzódása során történő beszorulását.
A fogyasztói mechanizmusokat általában 50 000 és 300 000 ciklus között határozzák meg, az autóbelső alkatrészeket gyakran 500 000 és 2 millió között célozzák meg, a biztonsággal kapcsolatos alkatrészek pedig még magasabbra törekednek. A szám nem maga a cél, hanem az a stresszszint, amelyen Ön azt állítja. Az anyagára megengedett hajlítási feszültség közelében futó rugó nem éri el a millió ciklust, függetlenül attól, hogy milyen jól készült.
Igen, megfelelő szerszámokkal és tengelykonfigurációval. A nyomórugóknak dőlésszög-szabályozásra és zárt végekre van szükségük; A torziós rugók lábformázást és szögszabályozást igényelnek. A több szervotengellyel és nyitott programozással rendelkező gépek könnyen kezelik az átállást, míg a nagyon egyszerű tekercseket általában egy családhoz szánják. Ha rendelési könyvében rugótípusok keverednek, helyezze előnyben a programozási rugalmasságot és a szerszámállomáshoz való hozzáférést a maximális tekercselési sebességgel szemben.
A legtöbb torziós rugóval kapcsolatos vita nem gyártási hibára, hanem hiányos rajzra vezethető vissza. Tartalmazza a huzal minőségét a szabványos referenciával, a huzalátmérőt a tűréssel, a test belső átmérőjét és a tekercsek számát, a szabad szöget a csap átmérőjével és a méréshez használt csap távolsággal, a lábhosszakat és a belső hajlítási sugarat az egyes lábakon, a nyomaték értékét az elhajlási szöggel és a forgásirányával, a szükséges feszültségmentesítést vagy befejezést, valamint a ciklus élettartamát a terhelési feltétellel együtt.
Ha ezeket az elemeket meghatározza, a rugógyártó kiválaszthatja a megfelelő huzalt, az első próbálkozásra megfelelően beállíthatja a gép tengelyeit, alkalmazhatja a megfelelő hőciklust, és megvizsgálhatja ugyanazt a geometriát, amelyet a tervező gondolt. Ezek nélkül az első cikk kísérletté, a második cikk pedig garanciális megbeszéléssé válik. A torziós rugók egyszerű alkatrészek élesen kölcsönhatásban lévő változókkal, és az a néhány perc, amelyet a részletek meghatározására fordítanak a rajz szakaszában, a legolcsóbb biztosítás az egész projektben.
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK-13200, TK-7230 TK-13200、 TK-7230 12 TENGELYES CNC RUGÓS TEGERŐGÉP ...
Részletek megtekintése
TK12120 TK-12120 12 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-6160 TK-6160 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-6120 TK-6120 CNC RUGÓS GÖRDÜLŐGÉP ...
Részletek megtekintése
TK-5200 TK-5200 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése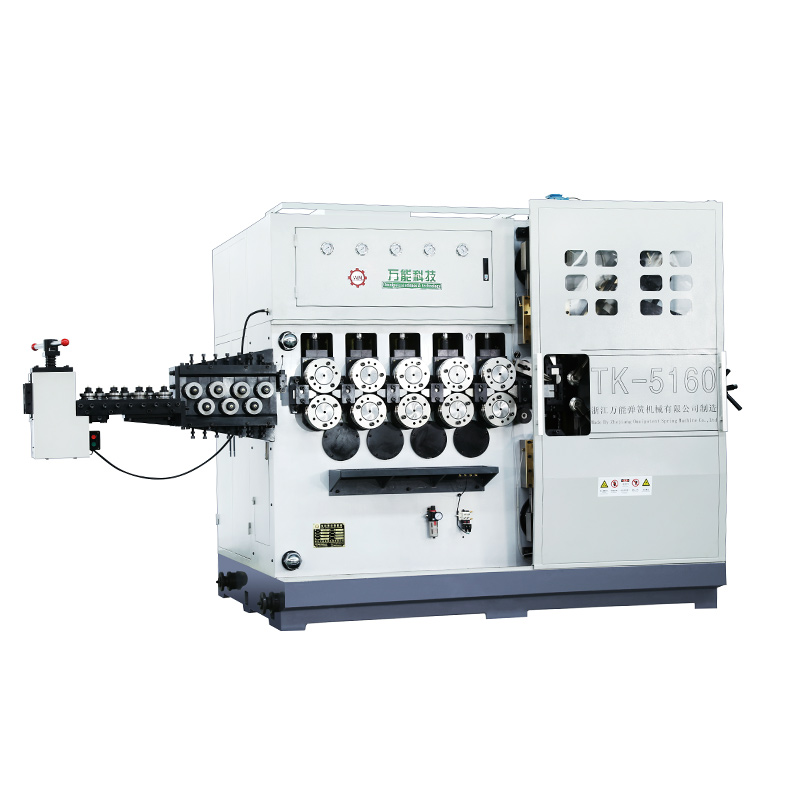
TK-5160 TK-5160 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintése
TK-5120 TK-5120 5 TENGELYES CNC RUGÓS TEKERCSŐGÉP ...
Részletek megtekintéseMobil QR kód